Ein I-Träger ist ein Baustahlprofil mit I-förmigem Querschnitt: zwei parallele Flansche, die durch einen einzigen vertikalen Steg verbunden sind. Das ist die Definition in einer Zeile. Alles andere in einer Arbeitsbeschreibung – Tiefe, Flanschbreite, Steg- und Flanschdicke, Qualität, Länge und Geradheit – existiert, weil die Form allein einem Fräser, einem Detailer oder einem Schweißer nicht sagt, was er damit machen soll.
Die meisten Menschen, die nach einer Beschreibung für I-Träger suchen, benötigen eines von vier Dingen: eine klare Definition für eine Zeichnungsnotiz oder eine Vorlage, eine Größenbezeichnung, die sie tatsächlich bestellen können, eine Möglichkeit, einen warmgewalzten Träger von einem geschweißten zu unterscheiden, oder eine kurze Checkliste mit Details, die überprüft werden müssen, bevor der Stahl akzeptiert wird. In den folgenden Abschnitten werden diese der Reihe nach aufgeführt und die Zahlen konkret gehalten.
Die kurze Antwort: Beschreiben Sie einen I-Träger mit sechs Elementen – Tiefe, Flanschbreite, Stegdicke, Flanschdicke, Länge und Stahlsorte. „IPE 300, S355JR, 12 m, EN 10365“ ist eine Beschreibung. „200 x 100 I-Träger“ ist ein Spitzname.
Was ist ein I-Träger? Definition und Anatomie
Ein I-Träger ist zu beiden Achsen symmetrisch und konzentriert das Material in den Flanschen, genau dort, wo die Biegespannung am höchsten ist. Aufgrund dieser Verteilung trägt ein I-Träger ein Vielfaches der Biegelast eines massiven rechteckigen Stabes mit dem gleichen Gewicht und der gleichen Tiefe – und diese einzelne Tatsache erklärt, warum das Profil in fast jeder jemals gebauten Stahlkonstruktion überlebt.
Sechs Messungen definieren den Abschnitt. Sie erscheinen in jedem Mühlenkatalog und in jeder schreibenswerten Beschreibung.
| Element | Gemeinsames Symbol | Was es kontrolliert |
|---|---|---|
| Tiefe | d oder h | Gesamthöhe des Abschnitts; steigert die Biegekapazität und die verbleibende Kopffreiheit im Bodenaufbau. |
| Flanschbreite | bf oder b | Breite der oberen und unteren Platte; bestimmt die seitliche Stabilität und den Spielraum einer Schraub- oder Schweißverbindung. |
| Bahndicke | tw | Eine dünne Bahn ist leicht und effizient, aber Scherung und lokales Knicken beginnen, das Design zu bestimmen. |
| Flanschdicke | tf | Bestimmt die örtliche Biegung, die Bolzenauflage und die für die Schweißnahtvorbereitung verfügbare Tiefe. |
| Wurzelradius | r | Die Verrundung, wo der Steg auf den Flansch trifft; Legt den lichten Abstand für Bolzen und den Bereich fest, den ein Schweißbrenner erreichen kann. |
| Länge | L | Bestellte Mühlenlängen werden in Metern oder Fuß angegeben; Schneiden, Ausklinken und Bohren verändern die gelieferte Länge, nicht den Abschnitt. |
I-Träger, H-Träger und Breitflansch: Gleiche Familie, unterschiedliche Proportionen
„I-Träger“ und „H-Träger“ sind keine zwei verschiedenen Produkte. Sie beschreiben dieselbe Formenfamilie; Der Name sagt normalerweise aus, wie breit die Flansche im Verhältnis zur Tiefe sind. Ein tiefer Abschnitt mit schmalen Flanschen sieht aus wie ein großes I, und die Verbreiterung der Flansche zur Tiefe hin verwandelt dasselbe Profil in etwas, das wie ein großes H aussieht. Codes und Werkskataloge gaben den beiden Extremen unterschiedliche Namen, und daher kommt die meiste Verwirrung auf den Zeichnungen.
Mit der Verbreiterung der Flansche ändern sich drei Dinge: die seitliche Steifigkeit des Trägers, die Messee für eine bestimmte Tiefe und die Verbindungsdetails, die physikalisch passen.
| Name | Woher es kommt | Flanschausführung | Typische Verwendung |
|---|---|---|---|
| I-Träger (allgemein) | Allgemeine Industrie, ältere US-amerikanische „S“-Formen | Schmale Flansche, manchmal konisch | Nachrüstungen, kleine Einschienenbahnen, leichte Rahmung |
| W-Form mit breitem Flansch | AISC / ASTM A6, Nordamerika | Parallele Flansche, breit im Verhältnis zur Tiefe | Gebäuderahmen, Säulen, Bodenbalken |
| IPE | EN 10365, Euronorm | Parallele Flansche, schmal und leicht | Allgemeiner Stahlbau, Maschinenrahmen |
| HEA / HEB / HEM | Euronorm | Breite Flansche, zunehmendes Gewicht und höhere Wandstärke | Säulen, schwere Rahmen, Krankonstruktionen |
| HW / HM / HN | GB/T 11263, China | HW breit, HM mittel, HN schmal | Stahlarbeiten für inländische asiatische und Exportprojekte |
| H-Form (JIS) | Japan | Parallele Flansche, ähnlich Breitflansch | Rahmen, Stützen, allgemeine Fertigung |
So lesen Sie die Größenbezeichnung eines I-Trägers
Eine Bezeichnung besteht aus einem Formcode plus einer oder zwei Zahlen und ist niemals die gesamte Spezifikation. W12x26 bedeutet eine W-Form mit einer Nenntiefe von 12 Zoll und einem Gewicht von 26 Pfund pro Fuß. IPE 300 bedeutet ein I-Profil mit parallelen Flanschen und einer Tiefe von 300 mm. HEB 200 bedeutet ein schweres Breitflansch-H-Profil mit einer Tiefe von 200 mm. In jedem Fall liegt die Nominalzahl nahe an der realen Abmessung, ist aber nicht genau diese, und es ist die Masse, nicht die Tiefe, für die Sie bezahlen.
| Bezeichnung | Tiefe | Flanschbreite | Bahndicke | Flanschdicke | Mass |
|---|---|---|---|---|---|
| W12x26 (AISC) | 310 mm | 165 mm | 5,8 mm | 9,7 mm | 38,7 kg/m |
| B12x40 | 303 mm | 203 mm | 7,5 mm | 13,1 mm | 59,5 kg/m |
| IPE 200 | 200 mm | 100 mm | 5,6 mm | 8,5 mm | 22,4 kg/m |
| IPE 300 | 300 mm | 150 mm | 7,1 mm | 10,7 mm | 42,2 kg/m |
| HEB 200 | 200 mm | 200 mm | 9,0 mm | 15,0 mm | 61,3 kg/m |
| HN 400x200 | 400 mm | 200 mm | 8,0 mm | 13,0 mm | 66,0 kg/m |
Zwei Regeln verhindern die meisten Bestellfehler. Erstens geben imperiale Bezeichnungen eine Nenntiefe und die tatsächliche Masse pro Fuß an: Die tatsächliche Tiefe erstreckt sich allein bei der W12-Serie über etwa 45 mm, von etwa 303 mm bis etwa 348 mm. Zweitens geben metrische Bezeichnungen die Tiefe genau an – IPE 300 ist 300 mm tief – aber die Wandstärken müssen noch nachgeschlagen werden, und zwei Profile gleicher Tiefe können sich im Gewicht um fast das Dreifache unterscheiden.
Standardlängen, Stahlsorten und Toleranzen
Bei einer Bestellung, auf der nur „I-Träger, 12 m“ steht, wird eine Form mit unbekannter Stärke, unbekannter Geradheit und unbekanntem Papierkram gekauft. Länge, Sorte und Toleranz sollten gemeinsam angegeben werden, denn so liest eine Mühle die Anfrage.
Mühlen rollen bis zu 6 m, 12 m und gelegentlich 15 bis 18 m, während imperiale Märkte 20 bis 40 Fuß angeben. Zwölf Meter sind der übliche Kompromiss zwischen weniger Verbindungen und Beschränkungen für den Straßentransport und die Länge, um die herum die meisten Exportlieferungen geplant sind.
Auf den meisten Zeichnungen erscheinen vier Grade:
- ASTM A36 – 250 MPa Streckgrenze, leicht zu schweißen, üblich in Nordamerika für leichte Rahmen und allgemeine Fertigung.
- ASTM A992 oder A572 Gr. 50 – 345 MPa Ausbeute; A992 ist die Standard-W-Form-Sorte für Gebäuderahmen.
- EN 10025-2 S355JR oder S355J2 – 355 MPa Streckgrenze, wobei die Suffixe JR und J2 die Charpy-Schlagzähigkeit für kälteren Betrieb angeben.
- GB/T 1591 Q355B – die gängige chinesische Sorte, die bei Exportprojekten häufig doppelt nach EN oder ASTM zertifiziert wird.
Drei Toleranzen verursachen die meisten Auseinandersetzungen vor Ort: Sturz (der vertikale Bogen), Krümmung (der horizontale Bogen) und Verdrehung. Ein typischer Grenzwert für breite Flansche liegt bei 1/8 Zoll pro 10 Fuß Länge oder etwa 0,1 Prozent, was bedeutet, dass sich ein 12-m-Träger legal um etwa 12 mm biegen und trotzdem passieren darf. Flanschabweichung und Längentoleranz sind wiederum separate Grenzwerte. Wenn der Träger flach auf einer Grundplatte liegen oder an einer Verbindung ausgerichtet werden muss, geben Sie die Geradheitsklasse bei der Bestellung an, anstatt sie im Geschäft herauszufinden.
Warmgewalzt oder geschweißt? Die Beschreibung verrät es Ihnen
Eine Beschreibung mit „warmgewalzter W-Form“, „IPE“ oder „HEB“ bedeutet, dass der Träger als Einzelstück aus einem Walzwerk kam. Eine Beschreibung mit der Aufschrift „geschweißter Plattenträger“, „zusammengebauter Träger“ oder „hergestelltes H-Profil“ bedeutet, dass die Flansche und der Steg aus Blech geschnitten und durch Schweißen verbunden wurden. Durch die geschweißte Fertigung erhalten Sie nicht standardmäßige Tiefen, sehr dicke Flansche und Einzelstücke, die länger oder schwerer sind, als jedes Walzprogramm zulässt.
Geschweißte Träger verlagern die Qualitätskontrolle in die Werkstatt. Der Steg muss vor dem Heften rechtwinklig zu den Flanschen ausgerichtet werden, die Wärmezufuhr muss kontrolliert werden, damit sich dünne Stege nicht verbiegen, und die Verbindung sollte flach geschweißt werden, wobei der Träger so gedreht werden muss, dass die Schweißnaht horizontal liegt. Bei langen Steg-Flansch-Verbindungen wird diese Dreh- und Wanderschweißung normalerweise mit einem Unterpulver-Lichtbogenkopf hergestellt, der auf einem Schlitten getragen wird. Geschäfte, die dies in großem Umfang tun, rücken in Richtung Automatisiertes Schweißen für große Metallstrukturen Nicht nur aus Gründen der Geschwindigkeit, sondern auch, weil eine manuelle Schweißung entlang einer 12-m-Verbindung nahezu unmöglich zu wiederholen ist.
Säulen- und Auslegerschweißsysteme Halten Sie den Brennerkopf in einem festen Winkel, während der Schlitten über die gesamte Länge des Strahls fährt, was eine gleichmäßige Schweißnaht und eine vorhersehbare Wärmezufuhr überhaupt erst ermöglicht.
 SAW-Säulen- und Auslegerschweißsystem für lange Nähte Eine Säule und ein Ausleger zum Unterpulverschweißen, die den Brenner präzise positionieren, um gleichmäßige Schweißnähte auf dicken Blechen und langen Längsnähten zu erzielen. Produkt anzeigen →
Positionierung: Der Schritt, den die meisten Beschreibungen weglassen
Das Festschweißen eines Balkens funktioniert bei kurzen Stücken. Bei schweren Gegenständen oder Gegenständen, die über Kopf geschweißt werden müssen, sollte die Schweißkonstruktion so gedreht werden, dass die Verbindung flach ist und der Bediener nicht mit der Schwerkraft zu kämpfen hat. Hierbei handelt es sich eher um ein Positionierungsproblem als um ein Schweißproblem, und es wird normalerweise mit einem Positionierer oder einer Drehvorrichtung gelöst, die für die Last und den versetzten Schwerpunkt ausgelegt sind.
Zwei Zahlen entscheiden über die Maschine: die Masse des Schweißstücks und wie weit sein Schwerpunkt von der Mitte des Tisches oder der Rollen entfernt liegt. Bei einem für 5 t ausgelegten Positionierer, der ein 5 t schweres Schweißstück hält, dessen Schwerpunkt 800 mm außermittig liegt, entsteht ein Kippmoment, das nichts mit der Traglast allein zu tun hat. Drehmoment, Klemmart und Ebenheit der Montagefläche müssen gemeinsam überprüft werden, idealerweise vor der ersten Schweißnaht.
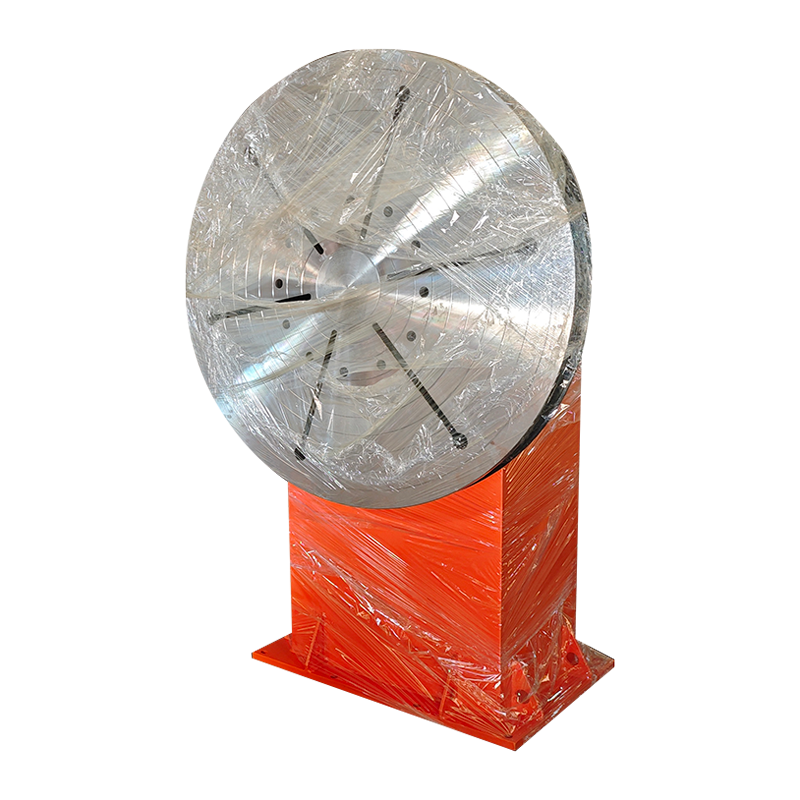 Doppelsäulen-Schweißpositionierer für große schwere Fertigungen Zwei koordinierte Stützen mit VFD-Rotation und Anheben mit konstanter Geschwindigkeit für große, schwere oder unregelmäßige Werkstücke von bis zu 10–200 Tonnen. Produkt anzeigen →
Wo I-Träger verwendet werden
I-Träger werden überall dort eingesetzt, wo eine Struktur Biegungen über eine Spannweite mit möglichst wenig Stahl aushalten muss, der den größten Teil der bebauten Umgebung abdeckt.
- Gebäuderahmen – Bodenbalken, Säulen und Zwischengeschosse
- Brücken – Stringer, Queraussteifungen und provisorische Arbeiten
- Kranbahnträger, Einschienenbahnen und Hubgerüste
- Maschinensockel, Kufen und Rahmen für Industrieanlagen
- Anhänger, Fahrgestelle und Transportaufbauten
- Innenteile von Windkraftanlagen – Gondelrahmen, Turmplattformen und interne Stützen
- Förderportale, Regale und Lagerkonstruktionen
Windarbeiten zeigen, wie sich die beiden Hälften einer Fertigungshalle treffen. Der Turm ist zylindrisch und dreht sich unter einer stationären Fackel; Die inneren Rahmen und Plattformen bestehen aus Trägern und sind flach verschweißt. Betriebe, die diese Branche beliefern, benötigen in der Regel sowohl eine Strahlschweißeinrichtung als auch einen Rotator, da runde Abschnitte bei rotierendem Werkstück geschweißt werden, während der Brenner stillsteht.
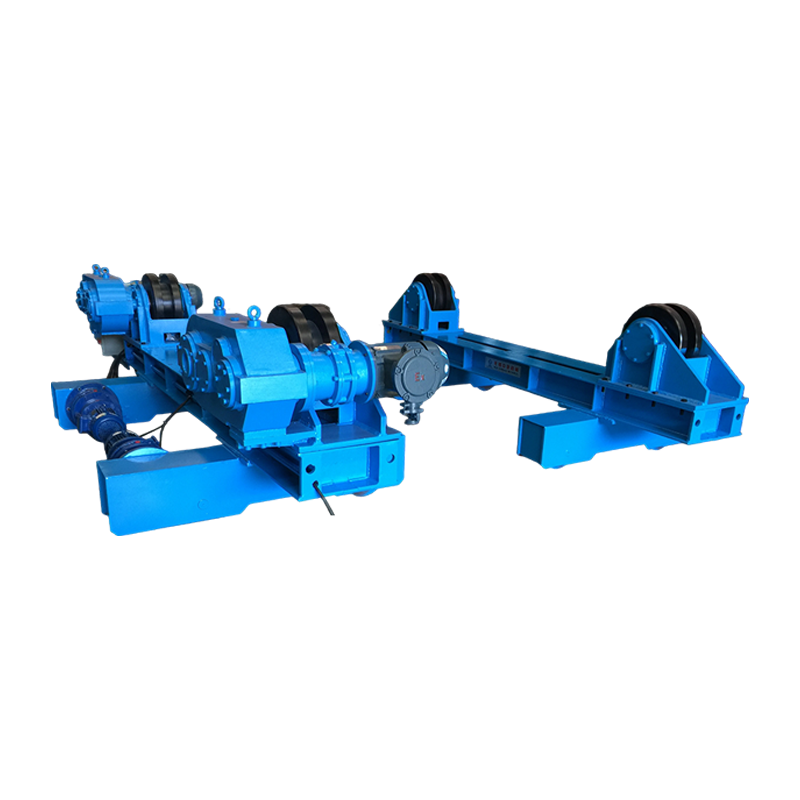
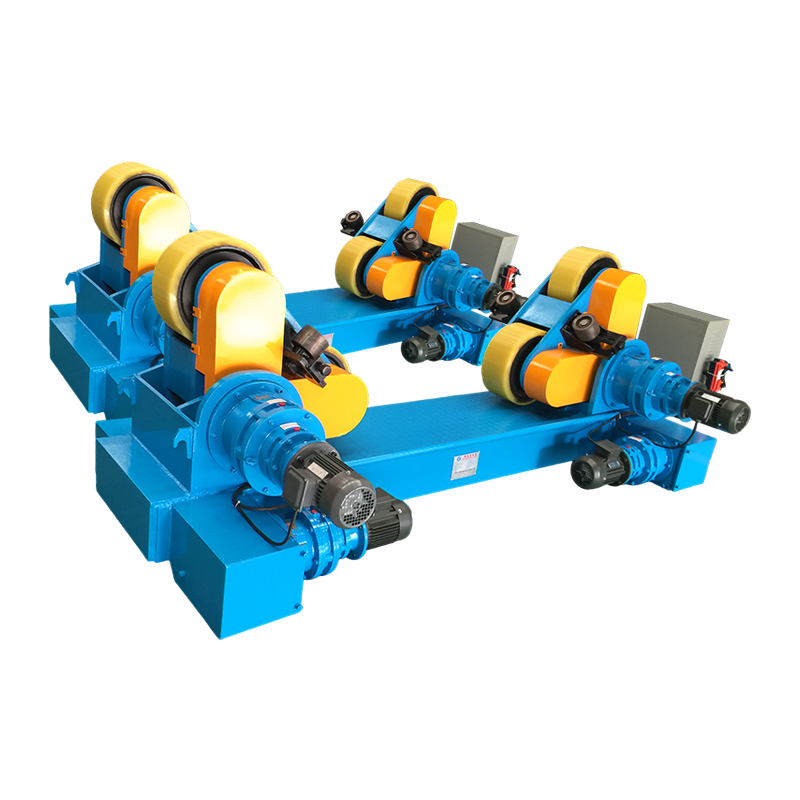
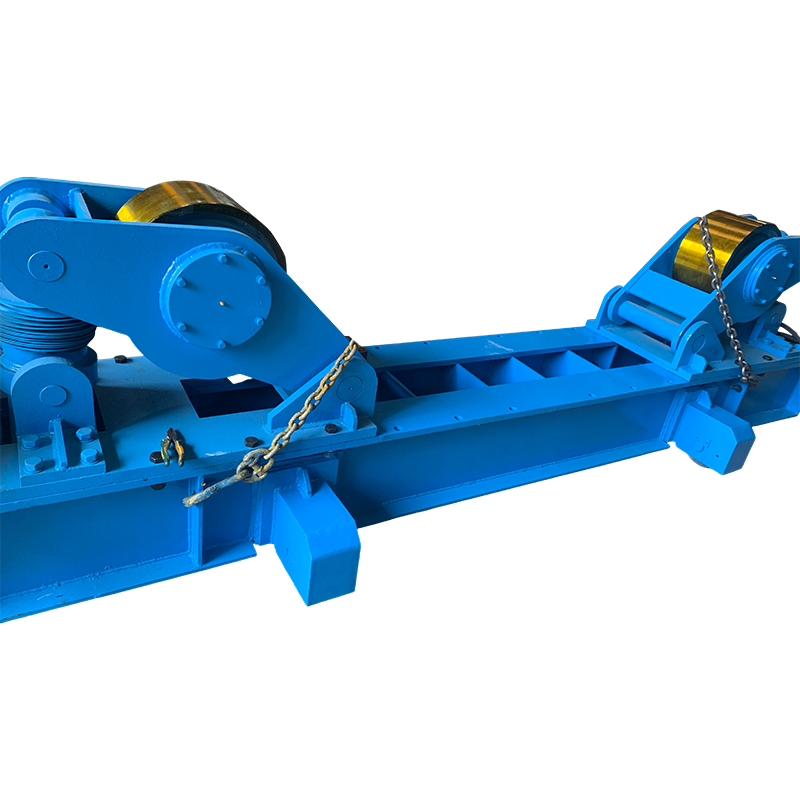 100T Fit Up Schweißrotator mit manueller Orbitalbewegung Ein 100-Tonnen-Montagerotator mit manueller Orbitalbewegung und einstellbaren Rollen für eine gleichmäßige Rotation zylindrischer Werkstücke beim Umfangs- und Längsnahtschweißen. Produkt anzeigen →
Was Sie bei der Bestellung eines I-Trägers angeben müssen
Eine Bestellung, die diese sieben Artikel enthält, wird selten mit einer Frage beantwortet.
| Artikel | Warum es wichtig ist | Was soll ich schreiben? |
|---|---|---|
| Bezeichnung and standard | Fixiert die Geometrie des Abschnitts | B12x40 to ASTM A6; HEB 200 to EN 10365 |
| Stahlsorte und Schlagklasse | Fixiert Stärke und Zähigkeit | A992; S355J2; Q355B |
| Länge and cutting | Beeinflusst Transport, Handhabung und Spleiße | 12 m Fräslängen, oder nach Zeichnung zugeschnitten |
| Mühlenzertifizierung | Rückverfolgbarkeit für die Projektdatei | EN 10204 3.1-Zertifikat oder Werksprüfbericht |
| Geradheit und Sturz | Steigert die Montagequalität vor Ort | Standard oder 0,1 Prozent der Länge, wenn die Ausrichtung entscheidend ist |
| Oberflächenzustand | Entscheidet über die Beschichtung und Schweißvorbereitung | Im Walzzustand, auf Sa 2,5 gestrahlt oder grundiert |
| Die Herstellung erfolgt an der Quelle | Entscheidet, was Ihr eigener Shop tun muss | Löcher, Ausklinkungen und Wölbungen werden eingerollt oder dem Hersteller überlassen |
Häufig gestellte Fragen zu I-Trägern
Ist ein I-Träger dasselbe wie ein H-Träger?
Aus praktischen Gründen ja – beide Namen beschreiben einen I-förmigen Abschnitt. Der Unterschied liegt in den Proportionen: Traditionelle I-Trägerformen haben schmale, manchmal konische Flansche, während Breitflansch- und H-Profilformen parallele Flansche haben, die im Verhältnis zur Tiefe breit sind. Der Unterschied zeigt sich in Seitenstabilität, Anschlussraum und Gewicht.
Was bedeutet W12x26?
Es hat eine W-Form mit einer Nenntiefe von 12 Zoll und einer Masse von 26 Pfund pro Fuß, etwa 38,7 kg pro Meter. Die 12 ist nur nominell, da die tatsächliche Tiefe eines W12-Abschnitts in der gesamten Serie variiert. Daher sollten die Abschnittseigenschaften immer dem Katalog und nicht dem Namen entnommen werden.
In welcher Richtung nach oben ist ein I-Träger am stärksten?
Im Stehen, mit horizontalen Flanschen. Die Biegefähigkeit steigt mit der Tiefe steil an, sodass derselbe Balken, wenn er auf die Seite gelegt wird, den größten Teil seiner Festigkeit in der starken Achse verliert und auf viel geringere Eigenschaften in der schwachen Achse angewiesen ist. Wenn ein Träger als Stütze verwendet wird, muss er stattdessen auf Knickung in beide Richtungen geprüft werden.
Kann ein I-Träger geschweißt werden?
Ja, vorausgesetzt, die Schweißung erfolgt nach einem qualifizierten Verfahren. Zwei Punkte sind wichtiger als das Schweißen selbst: das Kohlenstoffäquivalent der Sorte, das darüber entscheidet, ob für dicke Flansche eine Vorwärmung erforderlich ist, und die Wärmezufuhr, die darüber entscheidet, wie stark sich die Bahn verbiegt. Bei dünnen Stegen und langen Verbindungen wird Verformung teuer.
Was ist der Unterschied zwischen IPE und HEB?
Bei beiden handelt es sich um europäische Profile mit parallelen Flanschen, aber HEB hat viel breitere Flansche und dickere Wände bei gleicher Tiefe: IPE 300 wiegt 42,2 kg/m, während HEB 300 117 kg/m wiegt. IPE eignet sich für Träger, bei denen es auf Biegefestigkeit ankommt und seitliche Unterstützung vorhanden ist. HEB eignet sich für Elemente, die auch als Säulen, Hebepunkte oder stark belastete Stützen dienen.
Wenn Sie sich an etwas erinnern, denken Sie daran, dass die Beschreibung eines I-Trägers aus einer Reihe von Zahlen und nicht aus einem Namen besteht. Tiefe, Flanschbreite, Stegdicke, Flanschdicke, Länge und Güte – plus eine klare Angabe, ob der Träger in einem Stück warmgewalzt oder aus Blech geschweißt ist. Tragen Sie diese Artikel in die Zeichnung und in die Bestellung ein, und die Fragen werden am Schreibtisch und nicht in der Werkstatt beantwortet.