Ein tiefer Einblick in die Art und Weise, wie Schweißsäulen- und Auslegersysteme die Fertigung von Tanks, Rohren und Druckbehältern verändern
In der globalen Schwerindustrie ist die Nachfrage nach großen, robusten und tadellos konstruierten Metallkonstruktionen allgegenwärtig. Von den riesigen Lagertanks, die lebenswichtige Ressourcen enthalten, bis hin zu den Druckbehältern, die unter extremen Bedingungen betrieben werden, hängt die Integrität dieser Produkte von einem entscheidenden Prozess ab: dem Schweißen. Jahrzehntelang war die Herstellung dieser Komponenten stark von der Fähigkeit und Ausdauer manueller Schweißer abhängig. Da jedoch die Industriestandards für Qualität, Sicherheit und Effizienz weiter steigen, ist ein erheblicher Wandel im Gange. Eine wachsende Zahl von Herstellern setzt mittlerweile auf automatisierte Lösungen Schweißmanipulator/Schweißsäule und Ausleger/Schweißzentrum/Automatisches Schweißen System an der Spitze dieser Transformation. Dieser Artikel untersucht die Gründe für diese branchenweite Bewegung und geht auf die Funktionalität, Vorteile und anpassbaren Funktionen dieser fortschrittlichen Systeme ein, die neue Maßstäbe in der Metallverarbeitung setzen.
Die inhärenten Hürden des manuellen Schweißens im großen Stil
Bevor man die Lösung versteht, ist es wichtig, die Herausforderungen des traditionellen Ansatzes zu verstehen. Das Schweißen der Längs- und Umfangsnähte eines Tanks mit großem Durchmesser oder eines dickwandigen Druckbehälters ist eine anspruchsvolle Aufgabe. Manuelles Schweißen ist zwar vielseitig, stellt jedoch bei folgenden Anwendungen eine Reihe erheblicher Hürden dar:
Ermüdung und Inkonsistenz des Bedieners: Ein manueller Schweißer muss über längere Zeiträume eine ruhige Hand, eine konstante Fahrgeschwindigkeit und einen präzisen Brennerwinkel bewahren. Im Laufe einer mehrstündigen Schweißung kommt es unweigerlich zu körperlicher Ermüdung. Diese Ermüdung führt zu Abweichungen in der Schweißnaht, die die strukturelle Integrität und die ästhetische Qualität des Endprodukts beeinträchtigen können. Inkonsistenzen wie unterschiedliche Wulstbreiten, Unterschneidungen oder mangelnde Verschmelzung sind häufige Probleme, die direkt auf menschliche Faktoren zurückzuführen sind.
Schwierige Arbeitsbedingungen: Beim Schweißen großer Strukturen sind oft unbequeme und möglicherweise unsichere Positionen erforderlich. Schweißer müssen möglicherweise in der Höhe, auf engstem Raum oder in ungünstigen Körperhaltungen arbeiten, um an die Naht zu gelangen. Dies erhöht nicht nur das Unfallrisiko, sondern macht es auch körperlich anstrengend, dauerhaft hochwertige Schweißnähte herzustellen.
Langsame Produktionsraten: Die Abschmelzleistung beim Handschweißen wird dadurch begrenzt, was ein einzelner Bediener sicher und effektiv bewältigen kann. Bei dicken Materialien, die mehrere Schweißdurchgänge erfordern, kann der Prozess äußerst langsam sein, was zu Engpässen im Produktionsplan führt und die Projektzeitpläne verlängert.
Fachkräftemangel: Die Schweißbranche ist mit einem gut dokumentierten Mangel an Fachkräften konfrontiert. Für viele Fertigungsbetriebe ist es eine ständige Herausforderung, Schweißer mit dem spezifischen Fachwissen zu finden und zu halten, das für Hochdruckarbeiten an großen Strukturen in Normqualität erforderlich ist. Diese Knappheit treibt die Arbeitskosten in die Höhe und kann die Produktionskapazität eines Unternehmens einschränken.
Hoher Materialabfall: Inkonsistenzen im Schweißprozess führen häufig zu Mängeln. Die Reparatur dieser Defekte erfordert das Ausschleifen der fehlerhaften Schweißnaht und ein erneutes Schweißen, was zusätzlichen Zusatzwerkstoff, Schutzgas und Zeit verbraucht. Diese Nacharbeit erhöht die Kosten des Herstellungsprozesses erheblich.
Definition des Arbeitspferdes der modernen Fertigung: Die Schweißsäule und der Schweißausleger
Um diesen Herausforderungen zu begegnen, hat die Ingenieursgemeinschaft das System „Schweißmanipulator/Schweißsäule und -ausleger/Schweißzentrum/automatisches Schweißen“ entwickelt. Im Kern handelt es sich bei dieser Ausrüstung um einen hochentwickelten mechanischen Arm, der dazu dient, einen Schweißkopf präzise zu positionieren und entlang einer vorgegebenen Bahn zu bewegen. Das System besteht typischerweise aus mehreren Schlüsselkomponenten:
- Die Säule: Eine stabile, vertikale Struktur, die die Hauptstütze für das System darstellt. Es ist steif und stabil konstruiert und verhindert Vibrationen, die den Schweißprozess stören könnten.
- Der Ausleger: Ein horizontaler Arm, der von der Säule ausgeht. Dieser Ausleger kann angehoben, abgesenkt und aus- oder eingefahren werden, sodass der Schweißkopf jeden Punkt entlang der Länge des Werkstücks erreichen kann. Die Bewegung des Auslegers wird angetrieben und gesteuert, um einen reibungslosen und präzisen Betrieb zu gewährleisten.
- Der Schlitten/Sattel des Schweißers: Ein kleiner Wagen oder Sattel, der am Ausleger montiert ist und den Schweißbrenner, den Drahtvorschub und manchmal auch anderes Zubehör trägt. Dieser Schlitten kann sich über die gesamte Länge des Auslegers bewegen.
- Das Steuerungssystem: Eine Schnittstelle, die es dem Bediener ermöglicht, die Bewegung der Säule und des Auslegers sowie die Schweißparameter (Spannung, Strom, Drahtvorschubgeschwindigkeit usw.) zu programmieren und zu steuern. Moderne Systeme verfügen über benutzerfreundliche Touchscreens und intuitive Bedienelemente.
Durch die Mechanisierung der Bewegung des Schweißbrenners beseitigt dieses System den menschlichen Faktor körperlicher Belastung und Inkonsistenz. Das Ergebnis ist ein wiederholbarer, zuverlässiger und qualitativ hochwertiger Schweißprozess, der über lange Zeiträume kontinuierlich betrieben werden kann.
Kernfunktionen, die Konsistenz und Qualität fördern
Die Wirksamkeit eines Schweißsäulen- und Auslegersystems liegt in seiner Fähigkeit, bestimmte Schweißaufgaben mit einem hohen Maß an Präzision auszuführen. Die Quellinformationen unterstreichen seine breite Anwendung beim Schweißen innerer und äußerer Längs- und Umfangsnähte. Lassen Sie uns aufschlüsseln, wie dies erreicht wird.
Schweißen von Längsnähten: Eine Längsnaht ist eine gerade, lineare Schweißnaht, die über die Länge einer zylindrischen oder flachen Struktur verläuft. Um diese Naht zu schweißen, wird das Werkstück (z. B. eine flache Platte, die zu einem Zylinder geformt wird) stationär positioniert. Anschließend wird der Ausleger des Manipulators parallel zur Naht ausgerichtet. Der Schweißwagen bewegt sich mit präzise gesteuerter Geschwindigkeit entlang des Auslegers, während der Schweißkopf eine gleichmäßige Schweißnaht aufträgt. Über ein Steuerpult oder eine Bedienstation kann der Bediener den Prozess aus sicherer und bequemer Entfernung überwachen.
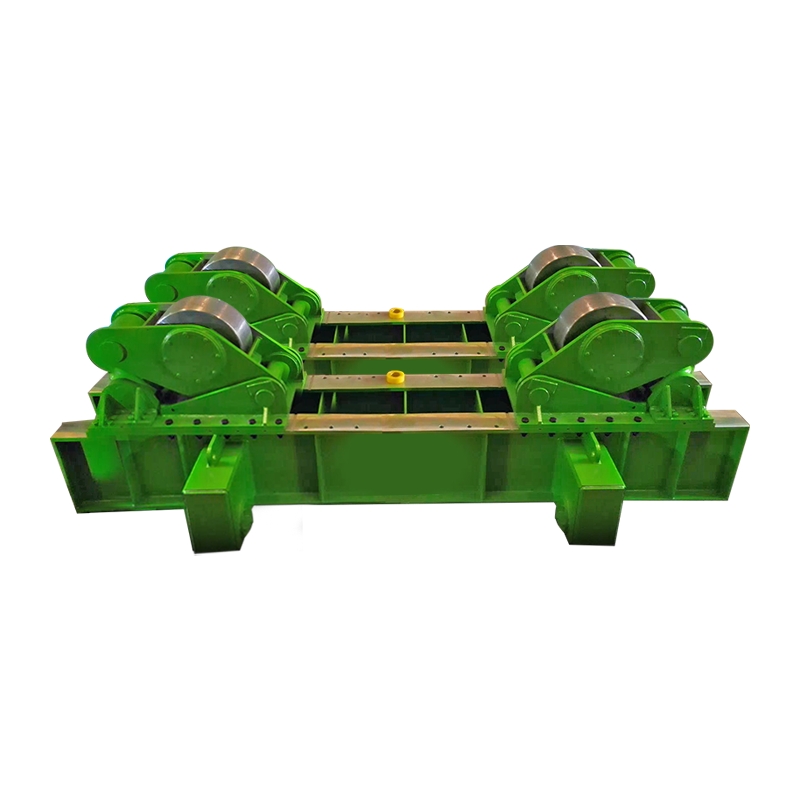
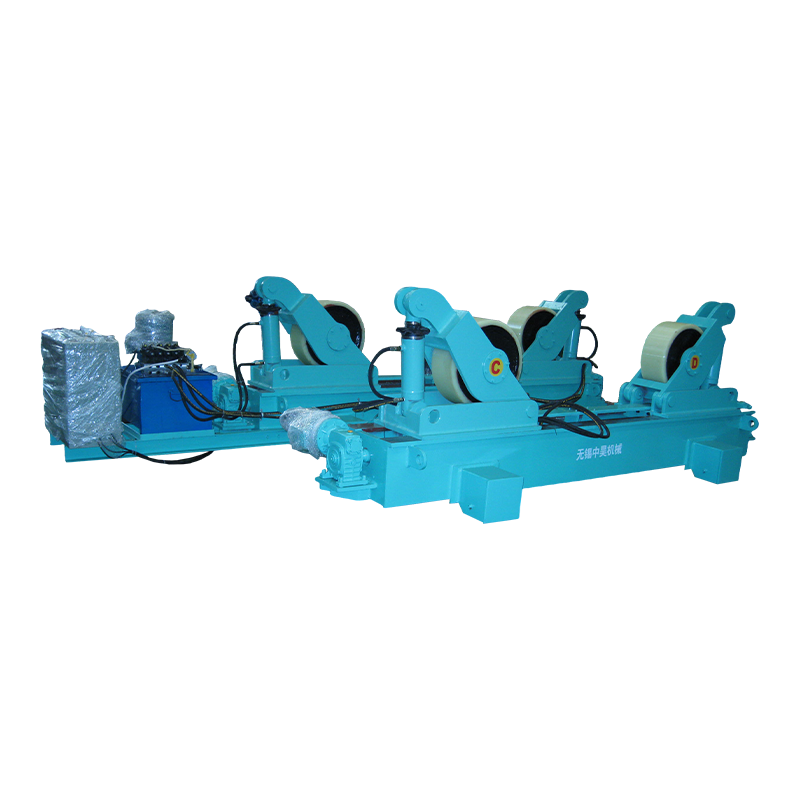
Schweißen von Umfangsnähten: Eine Umfangsnaht (oder Umfangsnaht) ist eine kreisförmige Schweißnaht, die zwei Abschnitte eines Rohrs oder Behälters verbindet. Für diesen Vorgang arbeiten die Säule und der Ausleger mit einem Schweißrotator oder einer Wenderolle zusammen. Das zylindrische Werkstück wird auf den Rotator gelegt, der es langsam und gleichmäßig dreht. Der Ausleger ist so positioniert, dass der Schweißbrenner an der richtigen Stelle relativ zur rotierenden Naht fixiert wird. Während der Rotator das Werkstück dreht, bleibt der Schweißbrenner stationär und erzeugt eine perfekt kreisförmige Schweißnaht. Die Synchronisation zwischen der Rotationsgeschwindigkeit des Rotators und den Schweißparametern ist der Schlüssel zur Erzielung eines qualitativ hochwertigen Ergebnisses.
Die Fähigkeit, beide Arten von Nähten mit gleicher Präzision zu bearbeiten, macht den Schweißmanipulator/die Schweißsäule und den Ausleger/das Schweißzentrum/das automatische Schweißsystem zu einem unglaublich vielseitigen Hilfsmittel in einer Fertigungswerkstatt. Es bietet eine zuverlässige Grundlage für die Verbesserung der Produktqualität, da die mechanischen Bewegungen weitaus gleichmäßiger sind als das, was manuell erreicht werden kann. Diese Wiederholbarkeit ist entscheidend für die Einhaltung strenger Branchenvorschriften und -standards, wie sie beispielsweise von der American Society of Mechanical Engineers (ASME) für Druckbehälter festgelegt wurden.
Automatisierung an spezifische Bedürfnisse anpassen: Die Kraft der Anpassung
Einer der wesentlichen Vorteile moderner Säulen- und Auslegersysteme ist ihre Anpassungsfähigkeit. Hersteller wie WeldNice wissen, dass unterschiedliche Anwendungen unterschiedliche Anforderungen haben. Daher unterstützen sie die Gestaltung kundenspezifischer Funktionen. Dadurch kann ein Hersteller ein System konfigurieren, das genau auf seine spezifischen Produktionsanforderungen zugeschnitten ist. Lassen Sie uns einige der genannten erweiterten Optionen und ihre praktischen Vorteile untersuchen.
Höhere Geschwindigkeit durch Tandem-Unterpulverschweißen
Für Anwendungen, bei denen es vor allem auf Geschwindigkeit ankommt, beispielsweise bei der Herstellung dickwandiger Strukturen, ist das Tandem-Unterpulverschweißen (SAW) eine leistungsstarke Option. Bei dieser Konfiguration werden zwei Schweißdrähte durch einen einzelnen Schweißkopf oder zwei eng beieinander liegende Köpfe geführt. Beide Drähte werden mit Strom versorgt, entweder von derselben Stromquelle oder von zwei separaten Quellen.
So funktioniert es: Der Zuleitungsdraht erzeugt das primäre Schweißbad, während der Nachdraht folgt und der gleichen Schweißschmelze mehr Wärme und Füllmaterial zuführt. Diese Anordnung erhöht die Abscheiderate deutlich im Vergleich zu einem Eindrahtaufbau.
Praktische Vorteile: Der Hauptvorteil ist eine drastische Steigerung der Schweißgeschwindigkeit. Bei einer dicken Platte, die möglicherweise zehn Durchgänge mit einem einzelnen Draht erfordert, könnte eine Tandemanordnung dieselbe Schweißung in nur fünf oder sechs Durchgängen bewerkstelligen. Dies führt direkt zu kürzeren Arbeitsstunden, einem geringeren Energieverbrauch und einer schnelleren Projektabwicklung. Es handelt sich um eine effektive Lösung für Umgebungen mit hoher Produktivität, in denen Zeit ein entscheidender Faktor ist.
Effizienz bei dicken Materialien durch Engspaltschweißen erreichen
Beim Schweißen sehr dicker Materialien erfordern herkömmliche Methoden eine breite V-Nutfase. Dies bedeutet, dass zum Füllen der Verbindung eine große Menge Schweißzusatzwerkstoff aufgetragen werden muss, was zeitaufwändig und teuer ist. Das Engspaltschweißen ist eine spezielle Technik, die dieses Problem lösen soll.
So funktioniert es: Anstelle einer breiten Fase wird eine schmale, U-förmige oder J-förmige Nut vorbereitet. Der Fugenspalt kann nur wenige Millimeter breit sein. Mit einem speziellen Schweißkopf und Brenner wird der Lichtbogen in den Boden dieser schmalen Rille geleitet. Der Prozess beinhaltet oft eine Web- oder Oszillationsbewegung, um sicherzustellen, dass die Seitenwände richtig verschmolzen sind.
Praktische Vorteile: Die Vorteile sind erheblich. Durch die Reduzierung des Fugenvolumens kann die Menge an benötigtem Zusatzwerkstoff um 50 % oder mehr reduziert werden. Dies führt zu erheblichen Kosteneinsparungen bei Schweißdraht und Flussmittel. Da insgesamt weniger Wärme in das Werkstück eindringt, kommt es darüber hinaus zu einem geringeren Verzug und einer kleineren Wärmeeinflusszone (HAZ), was sich positiv auf die mechanischen Eigenschaften des Materials auswirken kann. Dieses Verfahren eignet sich besonders gut für dickwandige Druckbehälter, Reaktoren und andere hochbeanspruchte Komponenten.
Erweitern Sie die Möglichkeiten mit erweiterten Funktionen
Über spezifische Schweißprozesse hinaus können eine Reihe weiterer Funktionen integriert werden, um die Funktionalität und Benutzerfreundlichkeit eines Säulen- und Auslegersystems zu verbessern.
Orbitale Bewegung: Mit dieser Funktion kann sich der Schweißkopf auf einer Kreis- oder Orbitalbahn um einen festen Punkt bewegen. Es eignet sich für Anwendungen wie das Schweißen von Rohr-Fitting-Verbindungen oder andere komplexe Verbindungen, bei denen eine einfache lineare oder umlaufende Bewegung nicht ausreicht.
Säulenrotation: Einige fortschrittliche Systeme bieten eine rotierende Säule. Dadurch kann der gesamte Ausleger um die Basis schwenken und ermöglicht so den Zugang zu verschiedenen Seiten eines großen oder komplexen Werkstücks, ohne dass der gesamte Manipulator neu positioniert werden muss. Dies ist eine wertvolle Funktion für große, stationäre Strukturen wie Schiffsrumpfabschnitte oder Gebäuderahmen.
Servomotoren: Die Wahl der Motoren zum Antrieb der Ausleger- und Säulenbewegungen hat einen direkten Einfluss auf die Präzision. Servomotoren bieten ein hohes Maß an Kontrolle über Position, Geschwindigkeit und Drehmoment. Sie ermöglichen eine sehr genaue Positionierung des Schweißkopfes und können unter wechselnden Lastbedingungen eine konstante Geschwindigkeit aufrechterhalten. Dieses Maß an Kontrolle ist für kritische Anwendungen und für die Integration in automatisierte Nahtverfolgungssysteme von Vorteil.
Nahtverfolgungseinheit: Selbst bei präzisester Befestigung kann es aufgrund thermischer Verformung oder Fertigungstoleranzen zu geringfügigen Abweichungen in der Position der Schweißnaht kommen. Eine Nahtverfolgungseinheit verwendet einen Sensor (oft auf Laserbasis), um die tatsächliche Nahtstelle in Echtzeit zu lokalisieren. Anschließend passt es die Position des Schweißkopfes automatisch an, um der Naht perfekt zu folgen. Diese Funktion ist von unschätzbarem Wert, um eine gleichbleibende Schweißqualität sicherzustellen und die Notwendigkeit von Bedienereingriffen zu reduzieren, insbesondere bei langen oder gebogenen Nähten.
Flussmittel-Recycling-Einheit: Beim Unterpulverschweißen (SAW) wird ein körniges Flussmittel zum Schutz des Schweißbades verwendet. Nach dem Schweißen kann dieses Flussmittel gesammelt, zerkleinert und wiederverwendet werden. Eine Flussmittel-Recyclingeinheit automatisiert diesen Prozess, indem sie das verbrauchte Flussmittel aufsaugt, Verunreinigungen und Schlacke aussiebt und das saubere Flussmittel zur Wiederverwendung in einen Trichter zurückführt. Dies reduziert Materialverschwendung, senkt die Betriebskosten und trägt zu einer saubereren Arbeitsumgebung bei.
Oszillator: Ein Schweißoszillator ist ein Gerät, das den Schweißbrenner während seiner Bewegung in eine seitliche Pendelbewegung versetzt. Dies ist bei breiteren Schweißfugen nützlich, da es eine ordnungsgemäße Verschmelzung der Seitenwände gewährleistet und dabei helfen kann, die Form und Breite der endgültigen Schweißnaht zu steuern. Geschwindigkeit, Breite und Verweildauer des Schwingungsmusters können präzise programmiert werden.
Bandbeschichtung: Auch als Plattieren bekannt. Hierbei handelt es sich um ein Verfahren, bei dem eine Schicht aus einer korrosionsbeständigen oder verschleißfesten Legierung auf die Oberfläche eines günstigeren Grundmetalls aufgetragen wird. Als Elektrode wird statt eines Drahtes ein breites Metallband (z. B. Edelstahl) verwendet. Ein Säulen- und Auslegersystem, das für die Streifenbeschichtung ausgestattet ist, kann große Flächen, wie beispielsweise das Innere eines Druckbehälters, schnell und effizient verkleiden und so eine Schutzschicht dort bereitstellen, wo sie am meisten benötigt wird.
Ein vergleichender Blick: Manuelle vs. automatisierte Schweißprozesse
Um die Auswirkungen dieser Technologie besser zu veranschaulichen, betrachten Sie den folgenden Vergleich zwischen einem herkömmlichen manuellen Ansatz und einem automatisierten Prozess unter Verwendung eines Säulen- und Auslegersystems.
| Aspekt | Manuelles Schweißen | Automatisiertes Schweißen mit Säule und Ausleger |
| Konsistenz und Wiederholbarkeit | Variiert je nach Können, Ermüdung und Komfort des Bedieners. Anfällig für Inkonsistenzen bei langen Läufen. | Äußerst konsistent und wiederholbar. Die Maschine folgt während der gesamten Schweißdauer präzise dem programmierten Pfad und den programmierten Parametern. |
| Ermüdung des Bedieners | Ein wesentlicher Faktor, insbesondere bei langen Schweißnähten oder an ungünstigen Positionen. Wirkt sich direkt auf Qualität und Produktivität aus. | Die Rolle des Bedieners verlagert sich von der physischen Durchführung der Schweißung hin zur Überwachung und Steuerung des Prozesses. Körperliche Ermüdung ist kein Problem mehr. |
| Schweißgeschwindigkeit | Begrenzt durch die körperlichen Fähigkeiten des Bedieners. Die Ablagerungsraten sind relativ niedrig. | Kann mit hohen, kontinuierlichen Geschwindigkeiten betrieben werden. Fortschrittliche Prozesse wie Tandem-SAW können die Abscheidungsraten drastisch steigern. |
| Sicherheit | Der Bediener befindet sich in unmittelbarer Nähe des Lichtbogens, der Dämpfe und der Funken. Das Verletzungsrisiko durch ungünstige Positionen ist höher. | Der Bediener kann den Prozess von einer sicheren, entfernten Station aus steuern. Reduziert die Gefährdung durch Lichtbögen, Dämpfe und Hitze. |
| Materialverschwendung und Nacharbeit | Höheres Fehlerpotenzial, das zu Nacharbeiten führt. Dies verbraucht zusätzliches Füllmaterial, Gas und Arbeit. | Geringere Fehlerrate aufgrund der Prozessstabilität. Reduziert die Notwendigkeit kostspieliger und zeitaufwändiger Nacharbeiten. |
| Fähigkeitsanforderung | Erfordert einen hochqualifizierten Handschweißer für Arbeiten in Codequalität, der schwer zu finden und zu behalten sein kann. | Erfordert einen erfahrenen Maschinenbediener/Programmierer. Die Fähigkeiten sind unterschiedlich und können leichter zu entwickeln sein als manuelle Schweißkenntnisse auf hohem Niveau. |
Wichtige Überlegungen zur Auswahl eines Systems
Für einen Hersteller, der die Investition in einen Schweißmanipulator/Schweißsäule und -ausleger/Schweißzentrum/automatisches Schweißsystem erwägt, müssen mehrere Faktoren bewertet werden, um sicherzustellen, dass die ausgewählte Ausrüstung seinen Produktionsanforderungen entspricht. In der folgenden Tabelle sind einige wichtige zu berücksichtigende Parameter aufgeführt.
| Parameter | Beschreibung | Warum es wichtig ist |
| Auslegerlänge | Die horizontale Reichweite des Auslegers, gemessen von der Säule. | Bestimmt die maximale Länge einer Längsnaht, die in einem Arbeitsgang geschweißt werden kann, oder den maximalen Durchmesser eines Behälters, der zugänglich ist. |
| Tragfähigkeit | Das Gewicht, das der Ausleger bei maximaler Auslenkung ohne übermäßige Durchbiegung tragen kann. | Entscheidend für die Unterstützung nicht nur des Schweißbrenners, sondern auch schwererer Zubehörteile wie Mehrdrahtbrenner, Nahtverfolgungsgeräte oder Kameras. |
| Säulenhöhe | Der vertikale Weg des Auslegersattels. | Definiert den Höhenbereich, den der Schweißkopf erreichen kann. Dies ist wichtig für die Aufnahme von Werkstücken mit unterschiedlichen Durchmessern und Höhen. |
| Kontrollsystem | Die zur Programmierung und Bedienung des Manipulators verwendete Schnittstelle (z. B. SPS-basiert, PC-basiert). | Ein benutzerfreundliches Steuerungssystem vereinfacht die Einrichtung, verkürzt die Programmierzeit und erleichtert dem Bediener die Verwaltung des Schweißprozesses. |
| Verfügbare Optionen | Die Liste der anpassbaren Funktionen wie Nahtverfolgung, Oszillatoren, Flussrückgewinnung usw. | Ermöglicht die Anpassung des Systems an spezifische Anwendungen und verbessert so seine Leistungsfähigkeit und Kapitalrendite. |
Der Weg nach vorne für die moderne Fertigung
Die Integration automatisierter Schweißlösungen wie des Säulen- und Auslegersystems ist kein Luxus mehr, der den größten Unternehmen vorbehalten ist; Es wird zu einer Notwendigkeit für jeden Fertigungsbetrieb, der auf dem anspruchsvollen Markt von heute wettbewerbsfähig bleiben möchte. Der Übergang von manuellen zu automatisierten Prozessen geht auf die dringendsten Herausforderungen der Branche ein: den Bedarf an höherer Qualität, größerer Effizienz, verbesserter Sicherheit und einer geringeren Abhängigkeit von knappen Fachkräften.
Durch die Bereitstellung einer stabilen, präzisen und wiederholbaren Plattform zum Schweißen ermöglichen diese Systeme Herstellern die Herstellung komplexer Metallstrukturen mit einem Maß an Konsistenz, das manuell nur schwer zu erreichen ist. Die Möglichkeit, die Ausrüstung mit erweiterten Funktionen wie Tandemschweißen, Engspaltfunktionen und intelligenter Nahtverfolgung anzupassen, erweitert ihren Nutzen zusätzlich und ermöglicht die Lösung einer Vielzahl spezifischer Fertigungsherausforderungen.
Mit der Weiterentwicklung der Technologie können wir davon ausgehen, dass diese Systeme noch intelligenter und integrierter werden. Funktionen wie Fernüberwachung, Datenprotokollierung zur Qualitätskontrolle und Integration in fabrikweite Managementsysteme sind in Planung. Das Grundprinzip bleibt jedoch dasselbe: die komplexe Aufgabe des Schweißens zu mechanisieren und den menschlichen Bedienern die Möglichkeit zu geben, sich auf die Überwachung, Programmierung und Prozessoptimierung zu konzentrieren. Für die Hersteller von Tanks, Rohren und Druckbehältern ist der Schweißmanipulator/die Schweißsäule und der Schweißausleger/das Schweißzentrum/das automatische Schweißen nicht nur ein Ausrüstungsgegenstand; Es handelt sich um eine strategische Investition in Qualität, Produktivität und Zukunftssicherheit ihrer Abläufe.