MIG-Schweißen ist am effektivsten, wenn vier Bedingungen gleichzeitig erfüllt sind: Das Grundmetall ist sauber und trocken, die Wandstärke liegt ungefähr zwischen 3 mm und 12 mm, der Lichtbogen ist vor bewegter Luft geschützt und die Verbindung wird in flacher oder horizontaler Position geschweißt – oder gedreht, damit sie dort bleibt. Beseitigen Sie eine dieser Bedingungen, und der Prozess läuft zwar weiter, ist aber stillschweigend nicht mehr die schnellste, sauberste und wirtschaftlichste Option in der Werkstatt.
Beim MIG-Schweißen, früher Metall-Lichtbogenschweißen (GMAW), wird eine kontinuierlich abschmelzende Drahtelektrode durch eine Pistole geführt, während ein extern zugeführtes Schutzgas das Schmelzbad schützt. Da der Draht niemals stoppt, gibt es keine Schlacke, die alle paar hundert Millimeter abplatzt, und keine Elektrode, die alle paar hundert Millimeter gewechselt werden muss. Genau aus diesem Grund dominiert der Prozess das Produktionsschweißen, wenn die Arbeitsbedingungen zusammenarbeiten.
Die vier Bedingungen, die MIG zur besten Wahl machen
Jede praktische Entscheidung über MIG – Drahtdurchmesser, Gasmischung, Stromstärke, Vorrichtung – hängt von diesen vier strukturellen Bedingungen ab, und es lohnt sich, sie zu überprüfen, bevor ein Schweißverfahren geschrieben wird.
Sauberes, trockenes Metall
Walzzunder, Öl, Farbe und Feuchtigkeit verbrennen im Lichtbogen und werden porös. Zehn Minuten mit einer Schleifmaschine sind günstiger als eine Nacharbeitskarte.
3 mm bis 12 mm Wandstärke
Dünn genug, um ohne Fase durchzuschmelzen, dick genug, dass sich die Abschmelzleistung amortisiert. Unterhalb von 1,5 mm wird der Lichtbogen instabil; über 12 mm sind Sie im Bereich der Fasen und des Multi-Pass-Bereichs.
Immer noch Luft
Schutzgas ist das schwächste Glied. Ein leichter Querzug entfernt die Gashülle und hinterlässt Porosität, egal wie gut die Einstellungen sind.
Flache oder horizontale Position
Die Schwerkraft arbeitet mit Ihnen in 1G und 2G, so dass die Vorschubgeschwindigkeit, die Eindringtiefe und das Aussehen der Raupen dort ihren Höhepunkt erreichen – oder Sie drehen stattdessen das Werkstück.
Alles andere – Induktivität, Bewegungswinkel, Kontaktspitzenabstand – ist ein Tuning-Detail, das mit einer Tabelle und zehn Minuten Übung korrigiert werden kann. Diese vier sind struktureller Natur und keine Maschineneinstellung gleicht eine fehlende aus.
Dicke und Material: Der MIG Sweet Spot
Bei Kohlenstoffstahl eignet sich MIG am besten für Bleche mit einer Dicke von etwa 3 mm bis 12 mm, und auch dünne Bleche unter 3 mm lassen sich sehr gut verarbeiten, wenn die Passung fest ist und das Metall sauber ist.
| Materialstärke | Drahtdurchmesser | Schutzgas | Übertragungsmodus |
|---|---|---|---|
| 1,0–3,0 mm Blech | 0,8 mm (0,030 Zoll) | 75 % Ar / 25 % CO2 | Kurzschluss |
| 3,0–6,0 mm Platte | 1,0 mm (0,035 Zoll) | 85 % Ar / 15 % CO2 | Kurzschluss or spray |
| 6,0–12,0 mm Platte | 1,2 mm (0,045 Zoll) | 90 % Ar / 10 % CO2 | Spray oder Impulsspray |
| 12 mm und mehr | 1,2–1,6 mm | 90 % Ar / 10 % CO2 | Gepulster Sprühstrahl, abgeschrägte Verbindung, mehrlagig |
Aluminium ändert die Regeln: Es benötigt 100 % Argon, eine Drucktechnik zum Aufbrechen der Oxidhaut und eine Spulenpistole oder einen Push-Pull-Brenner, da der Draht zu weich ist, um durch eine lange Leitung geführt zu werden. Edelstahl liegt zwischen den beiden und benötigt normalerweise eine Tri-Mix-Gasmischung mit Helium oder eine kleine CO2-Zugabe, um die Fließfähigkeit zu kontrollieren.
Sauberkeit und Passform: Wo die meisten MIG-Probleme beginnen
Etwa neun von zehn MIG-Fehlern sind auf Verunreinigungen oder einen für den verwendeten Draht zu breiten Verbindungsspalt zurückzuführen – nicht auf das Schweißgerät.
Zunder und Rost bleiben nicht einfach auf der Oberfläche liegen; Sie absorbieren Wärme, die das Grundmetall schmelzen sollte, sodass die Eindringtiefe abnimmt und der Bediener dies durch Erhöhen der Spannung ausgleicht. Öl, Farbe und Schneidflüssigkeit kochen im Lichtbogen und drücken Gas aus dem Pool, weshalb Porosität fast immer beim ersten Durchgang eines Bauteils auftritt, das nie entfettet wurde. Der schwierigste Fall ist verzinkter Stahl: Die Zinkschicht muss mindestens 25 mm von der Verbindungslinie entfernt abgeschliffen werden, und selbst dann ist eine gute Rauchabsaugung erforderlich.
Genauso wichtig ist die Passform. Ein massiver Draht von 1,2 mm kann einen Wurzelspalt von 3 mm nicht überbrücken, ohne durchzubrennen, daher sollten die Lücken bei einer quadratischen Stoßverbindung auf etwa einen Drahtdurchmesser oder weniger beschränkt werden. Wenn die Fertigungstoleranzen dies nicht zulassen, ist die Lösung in der Regel eher ein Trägerstreifen oder eine Änderung des Prozesses als eine Änderung der Einstellungen.
Schutzgas, Zugluft und Realität im Freien
MIG ist in ruhender Luft am effektivsten, und Schutzgas ist der Grund dafür.
Ein Argongemischstrom von 12–20 l/min (25–40 cfh) kann durch einen Querzug von nur 8–10 km/h abgeführt werden, was ungefähr der Geschwindigkeit einer Brise durch eine offene Werkstatttür entspricht. Eine Erhöhung der Durchflussmenge auf mehr als etwa 20 l/min behebt das Problem selten; Der Strom wird turbulent, fängt an, atmosphärische Luft mitzureißen und die Porosität wird eher schlechter als besser. Abschirmungen, Vorhänge und provisorische Umzäunungen lösen dieses Problem in der Werkstatt.
Vor Ort ist die ehrliche Antwort, dass Massivdraht-MIG gegenüber gasgeschütztem Flussmitteldraht (FCAW-G) unterlegen ist, der Wind weitaus besser verträgt, weil die Schlacke und der Flussmittelkern zum Schutz des Pools beitragen. Aus diesem Grund werden Konstruktionsschweißungen und Feldreparaturen im Freien so selten mit Massivdraht durchgeführt.
Position und Drehung: Den Bogen in der Ebene halten
MIG liefert die höchste Abscheidungsrate und die sauberste Perle in der flachen (1G/1F) und horizontalen (2G/2F) Position, da die Schwerkraft das Schmelzbad dort hält, wo der Bediener es haben möchte.
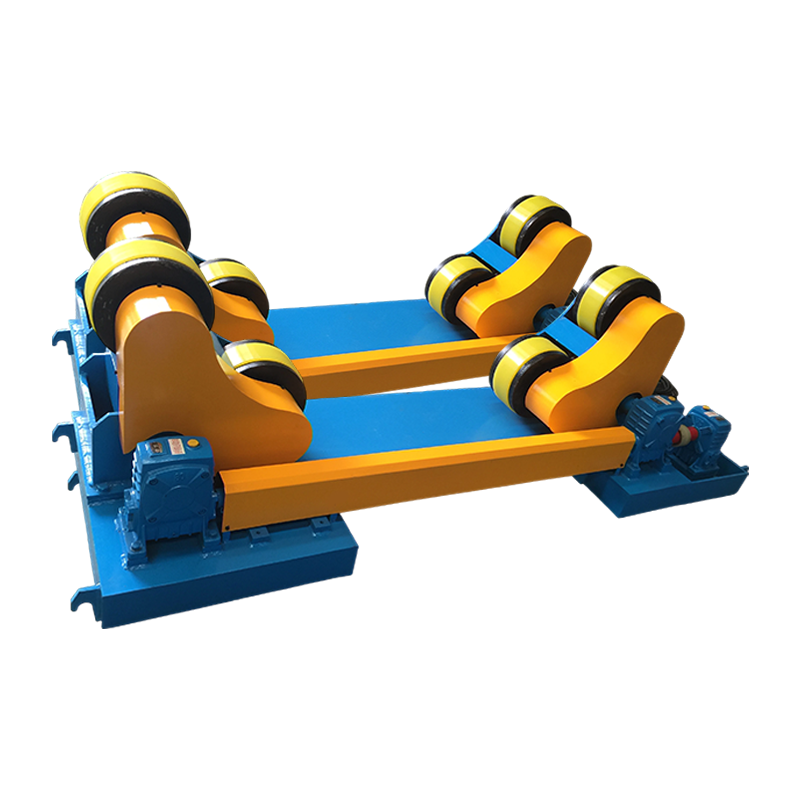
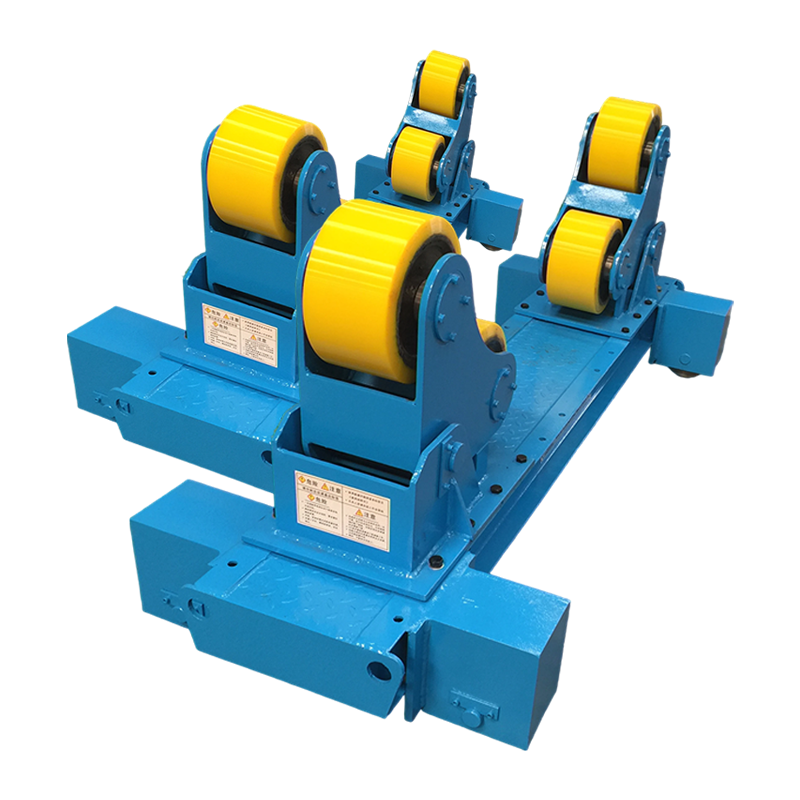
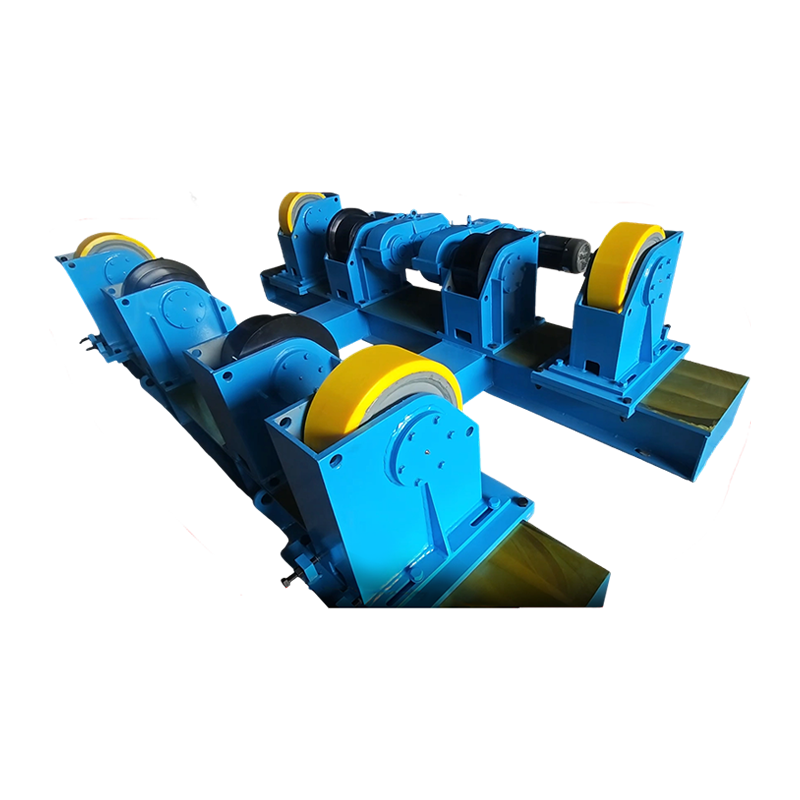
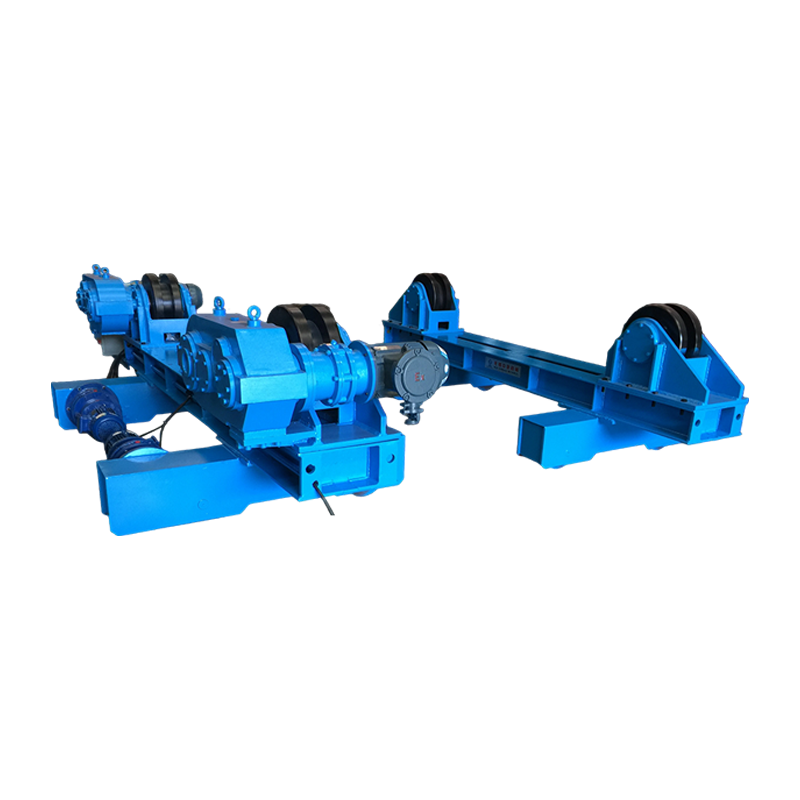
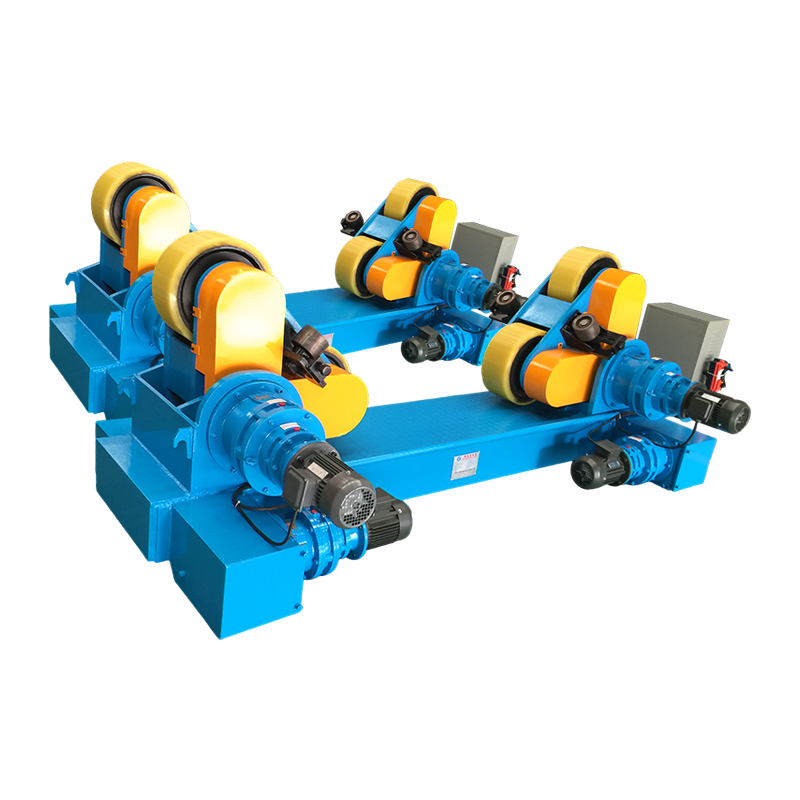
In der Produktion wird normalerweise das Werkstück gedreht und nicht der Brenner. Ein Schweißrotator dreht einen Zylinder, ein Gefäß oder eine Rohrspule mit kontrollierter Oberflächengeschwindigkeit, sodass der Lichtbogen dauerhaft in der flachen Position bleibt, wodurch ein langsamer, positionsabhängiger Auftrag in einen wiederholbaren Auftrag umgewandelt wird. Bei langen Flözen verhindert eine Einheit mit Antidrift oder angetriebener Orbitalbewegung, dass das Schiff beim Drehen axial kriecht, sodass sich das Flöz nicht spiralisiert.
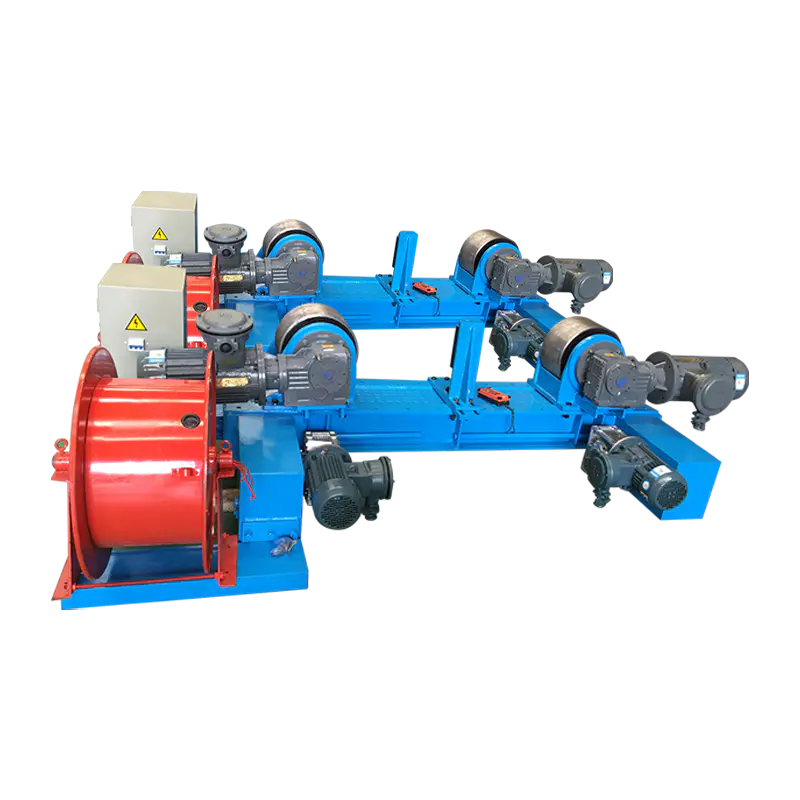 20T verstellbarer Schweißrotator mit elektrischer Orbitalbewegung und Anti-Drift Elektrischer Schweißrotator für große Zylinder mit Anti-Drift- und Dual-Motor-Antrieb, um Umfangsnähte stabil und wiederholbar zu halten. Produkt anzeigen →
Teile, die nicht wie ein Zylinder gedreht werden können – Halterungen, Rahmen, Pumpengehäuse, Ventilkörper – werden auf einem gehandhabt Schweißpositionierer oder Drehtisch , wodurch das Werkstück gekippt und gedreht wird, sodass die Verbindung horizontal dargestellt wird. Es gilt die gleiche Regel: Die Vorrichtung, nicht das Handgelenk des Schweißers, entscheidet darüber, ob die Schweißung in der Fläche erfolgt.
Eine Checkliste vor dem Start, die die meisten MIG-Beschwerden löst
Bevor Sie der Maschine die Schuld geben, gehen Sie diese Liste der Reihe nach durch – in den meisten Werkstätten liegt der Fehler bei den ersten fünf Punkten.
- Bestätigen Sie die Polarität der positiven Elektrode (DCEP) für Massivdraht auf Stahl.
- Stellen Sie den Abstand zwischen Kontaktspitze und Werkstück auf 10–15 mm ein; Ein längerer Stick-out verringert die Stromstärke und die Eindringtiefe.
- Stellen Sie den Gasfluss auf 12–20 l/min ein und prüfen Sie den Regler bei gehaltenem Abzug, nicht im Ruhezustand.
- Drahtvorschubgeschwindigkeit und Spannung aufeinander abstimmen; Der Lichtbogen sollte wie gleichmäßiges Braten von Speck klingen, nicht knistern oder summen.
- Überprüfen Sie die Spannung der Antriebsrolle und den Zustand der Auskleidung – Vogelnest ist ein Problem mit der Zufuhr, kein Problem mit dem Lichtbogen.
- Klemmen Sie den Arbeitsrücklauf nahe an der Verbindungsstelle fest, nicht an einer lackierten Rahmenschiene.
- Verwenden Sie bei dünnen Blechen einen Stoßwinkel von 5–15 Grad und eine etwas höhere Induktivität, um die Kurzschlussübertragung abzuschwächen.
- Ziehen Sie bei schwereren Platten die Waffe und erhöhen Sie die Fahrgeschwindigkeit, bis die Zehen sauber durchnässt sind.
Wenn MIG die falsche Antwort ist
MIG ist selten ein schlechter Prozess, aber in einigen wenigen Situationen verdient ein anderer Arc-Prozess seinen Platz – und etwas anderes vorzutäuschen, kostet Geld.
| Prozess | Am besten geeignet für | Praktische Dicke | Windtoleranz |
|---|---|---|---|
| MIG / GMAW (Massivdraht, Gas) | Saubere Werkstattarbeit, Blech und mittlere Platte, hohe Produktionsrate | 1–12 mm | Arm |
| Flussmittelgefüllt / FCAW-G | Baustellen- und Außenarbeiten, dickere Abschnitte, Strukturfugen | 6–25 mm | Gut |
| Stock / SMAW | Rostiges, schmutziges oder nasses Metall, Reparaturen, enge Räume | 3–20 mm | Ausgezeichnet |
| WIG / GTAW | Dünne Abschnitte, Wurzellagen, Edelstahl und Aluminium, bei denen es auf das Aussehen ankommt | 0,5–6 mm | Arm |
Zwei weitere Ausnahmen sind erwähnenswert. Extrem dicke Abschnitte – deutlich über 25 mm – lassen sich normalerweise schneller mit Unterpulver- oder Fülldraht-Mehrdurchgangsarbeiten durchführen. Und sehr kurze Schweißnähte an ungünstigen Positionen, bei denen das Einrichten einer Vorrichtung mehr kostet als das Schweißen selbst, gehen mit einer Stabelektrode oft schneller.
Wo sich MIG in der Produktion am meisten auszahlt
Tanks, Druckbehälter, Rohrspulen, Windturmabschnitte und H-Träger sind die Umgebungen, in denen MIG-Schweißen im industriellen Maßstab am effektivsten ist, da jede einzelne davon gedreht werden kann.
Auf einem Behälter oder einer Rohrspule wird das Werkstück auf angetriebenen Rollen abgelegt, die Pistole wird in einem festen Winkel gehalten und die Maschine übernimmt die Bewegung. Die gleiche Logik treibt die Turm- und Monopile-Produktion voran, bei der Längs- und Umfangsnähte geschweißt werden, während sich der Rohbau unter einer Säule und einem Ausleger dreht. Bei der Herstellung von Tanks und Rohren ist es diese Kombination aus Rotation und konstantem Brennerwinkel, die MIG von einem schnellen manuellen Prozess zu einem wirklich wiederholbaren Prozess macht – der praktische Effekt wird in diesem Artikel ausführlicher behandelt Wie Schweißrotatoren die Herstellung von Metalltanks und -rohren verändern .
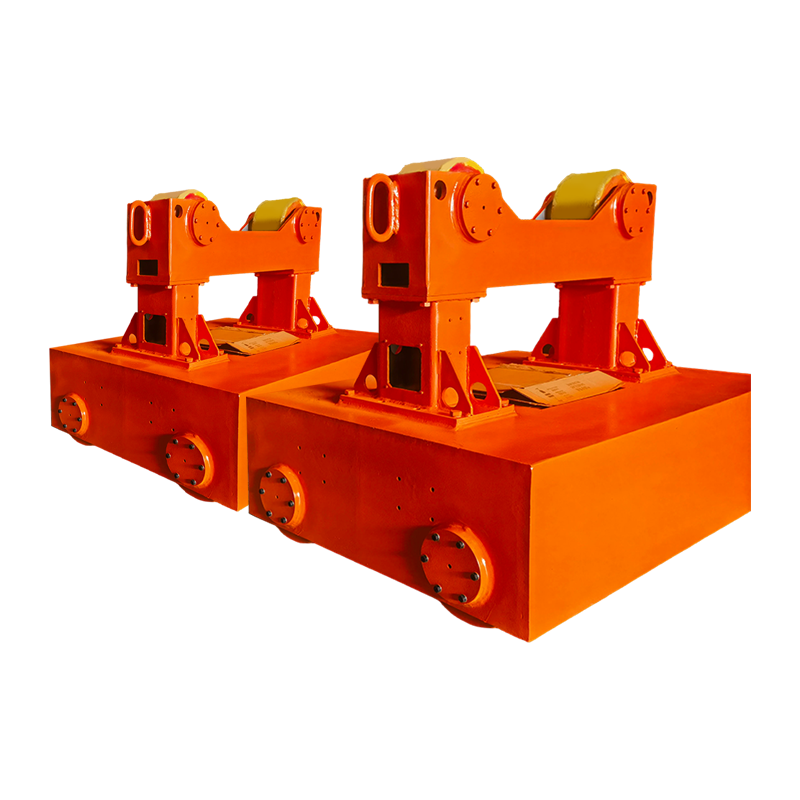
Schwere, unhandliche Werkstücke werden stattdessen normalerweise auf einem Positionierer gehandhabt, und große Schalen, die vor dem Schweißen ausgerichtet werden müssen, profitieren von einem Montagerotator mit hydraulischem Heben und horizontalem Schieben, wodurch die Kranzeit für den Ausrichtungsschritt eingespart wird.
 3T Konventioneller Schweißpositionierer für schwere Werkstücke Neig- und drehbarer Drehtisch für Werkstücke bis zu 3.000 kg, der dabei hilft, die Schweißnähte bei der Herstellung von Druckbehältern, Rohrleitungen und Strukturen flach zu halten. Produkt anzeigen →
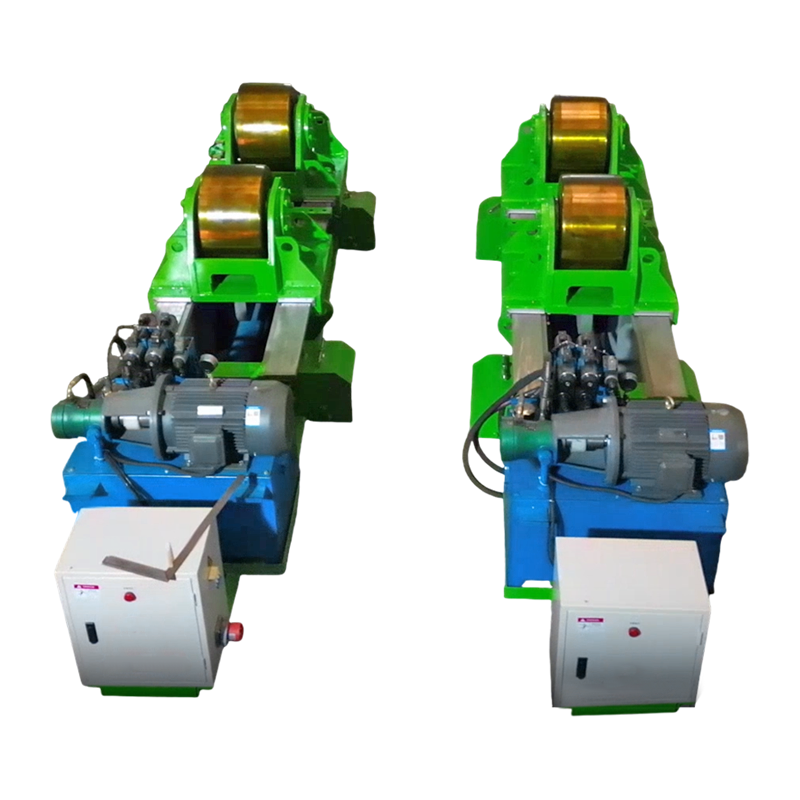 80T Fit-Up-Schweißrotator mit hydraulischem Horizontalschub Hydraulischer Montagerotator für große zylindrische Schalen, mit verstellbarer Rollenbasis und horizontalem Schieber zur Unterstützung einer präzisen Schweißmontage. Produkt anzeigen →
Allen Fällen ist gemeinsam, dass der Lichtbogen in der flachen Position bleibt, die Fahrgeschwindigkeit über einen Antrieb und nicht von Hand eingestellt wird und der Bediener seine Aufmerksamkeit auf den Lichtbogen richtet, statt sich mit der Schwerkraft auseinanderzusetzen.
Häufig gestellte Fragen
Kann MIG-Schweißen im Freien angewendet werden?
Nicht mit Massivdraht und Schutzgas bei normalen Durchflussraten. Windstärken über etwa 8–10 km/h durchbrechen die Gashülle, sodass bei Arbeiten im Freien normalerweise auf gasgeschützte Fülldrahtleitungen umgestellt wird oder auf den Bau einer abgeschirmten Umhüllung gewartet wird.
Was ist der ideale Dickenbereich für MIG?
Für Kohlenstoffstahl sind etwa 3 bis 12 mm der ideale Bereich, wobei Bleche bis zu etwa 1 mm auch bei Kurzschlussübertragung bearbeitet werden können. Über 12 mm benötigt die Verbindung eine Abschrägung und mehrere Durchgänge, was den Geschwindigkeitsvorteil von MIG zunichte macht.
Warum sieht meine MIG-Schweißnaht porös aus?
In der Reihenfolge der Wahrscheinlichkeit: Verunreinigungen wie Öl, Walzzunder oder Verzinkung; ein Querstrom, der das Schutzgas abstreift; zu viel Gasfluss verursacht Turbulenzen; oder ein lockerer Regleranschluss zieht Luft in die Leitung.
Eignet sich MIG zum Vertikal- und Überkopfschweißen?
Es funktioniert, aber es ist nicht mehr in Bestform. Vertikal nach oben erfordert eine geringere Drahtvorschubgeschwindigkeit und eine leichte Pendelbewegung zur Kontrolle des Schweißbads, und das Überkopfschweißen verringert sowohl die Abschmelzleistung als auch den Komfort für den Bediener, sodass die Produktivität typischerweise um ein Drittel oder mehr sinkt.
Welche Gasmischung liefert die besten MIG-Ergebnisse bei Baustahl?
Eine Mischung aus 75–85 % Argon und dem Rest CO2 deckt die meisten Arbeiten ab: Höheres CO2 verbessert das Eindringen und die Benetzung verschmutzter Bleche, während höherer Argon den Lichtbogen glättet und Spritzer auf dünnem Material reduziert.
Einfach ausgedrückt ist das MIG-Schweißen am effektivsten, wenn sauberes Metall mittlerer Dicke in flacher oder horizontaler Position in Innenräumen mit einem stabilen Gasschutz und einer an die Spannung angepassten Drahtvorschubgeschwindigkeit geschweißt wird. Wenn Sie die richtigen Bedingungen schaffen, entfaltet der Prozess seine volle Geschwindigkeit, Durchdringung und Optik. Fixieren Sie das Werkstück so, dass der Auftrag zum Lichtbogen kommt, und die gleichen Bedingungen gelten für acht Stunden pro Schicht statt für acht Minuten.