Kurze Antwort: Ein Plasmabogen ist eine elektrische Entladung, die sich durch eine Säule aus ionisiertem Gas statt durch festes Metall ausbreitet. Durch eine kleine Düsenöffnung wird diese Säule zu einem Strahl von etwa 15.000–30.000 °C – heiß genug, um jedes technische Metall zu schmelzen – und diese einzelne Eigenschaft ist der Grund, warum ein physikalischer Effekt sowohl eine 40-mm-Platte durchschneiden als auch einen sauberen Wurzeldurchgang in einem 6-mm-Edelstahlrohr erzeugen kann.
Wenn Sie Fertigungsanlagen spezifizieren, kaufen oder betreiben, stellt sich selten die Frage, was ein Plasmalichtbogen ist, sondern fast immer, welchen Lichtbogen Sie benötigen, bei welchem Strom, mit welchem Gas und an welcher Maschine. Was folgt, ist die Definition, wie sich der Lichtbogen bildet, welche Varianten tatsächlich in einer Werkstatt auftreten, wo Schneid- und Schweißaufgaben voneinander abweichen, und die Spezifikationen, über die es sich lohnt, mit einem Lieferanten zu diskutieren, bevor Sie eine Bestellung unterzeichnen.
Was ein Plasmabogen eigentlich ist
Ein Plasmabogen ist eine anhaltende elektrische Entladung, bei der der leitende Pfad ein Gas ist, das erhitzt wird, bis es sich in freie Elektronen, positive Ionen und neutrale Teilchen aufspaltet. Sobald der Lichtbogen gezündet ist, ist kein mechanischer Kontakt zwischen Elektrode und Werkstück erforderlich.
Zwei Konstruktionsmerkmale unterscheiden ihn von einem WIG- oder Stablichtbogen. Der Lichtbogen wird mechanisch eingeschnürt: Eine Kupferdüse drückt die Entladung durch eine schmale Öffnung, wodurch Stromdichte und Kerntemperatur weit über einen frei brennenden Lichtbogen angehoben werden. Und die Elektrode sitzt im Inneren des Brennerkörpers, entfernt vom Werkstück, sodass das Schutzgas und nicht die Lichtbogenatmosphäre das Schweißbad oder die Schnittfläche schützt.
Nützliche Arbeitszahlen beim Vergleich von Angeboten:
- Kerntemperatur: ca. 15.000–30.000 °C.
- Durchmesser der Lichtbogensäule: ca. 1–5 mm, eingestellt durch Öffnungsgröße, Gasfluss und Strom.
- Schneidbereich: 30–400 A deckt dünne Bleche bis etwa 50 mm Kohlenstoffstahl ab; High-Definition-Systeme reichen weiter auf Edelstahl.
- Schweißbereich: Mikroplasma ab ca. 0,1 mm Folie; Stichlochschweißen auf ca. 10–12 mm in einem Arbeitsgang.
Wie sich der Bogen bildet, Schritt für Schritt
Die Formation folgt einem festen Ablauf, und ein Fehler bei jedem Schritt zeigt sich entweder als fehlgeschlagener Start oder als ein Bogen, der sich weigert, stabil zu bleiben.
- Gas gibt den Weg vor. Druckluft, Stickstoff, Argon oder ein Argon-Wasserstoff-Gemisch strömen mit kontrollierter Geschwindigkeit und Verwirbelung durch den Brenner.
- Die Ionisierung beginnt. Ein Hochfrequenzfunke oder ein kurzer Elektroden-Düsen-Kontakt setzt die ersten Elektronen frei.
- Der Strom übernimmt. Die Gleichstromversorgung hält die Entladung aufrecht und der Hochfrequenzkreis schaltet ab.
- Einschnürung und Kollimation. Die Düse und der Gaswirbel verdichten den Lichtbogen zu einem konzentrierten Energiepunkt.
- Auf das Werkstück übertragen. Beim Schneiden und Plasmalichtbogenschweißen haftet der Lichtbogenfuß an der Platte und der Rückweg verläuft durch die Werkstückleitung. Vor diesem Moment ist es nur ein Pilotlichtbogen.
Die Plasmabogen-Varianten, die Sie kennenlernen werden
Die meisten Produktionsfehler sind auf eine Verwechslung dieser Modi zurückzuführen. Sie sind nicht austauschbar und ein Doppellichtbogen ist überhaupt kein Prozess – es handelt sich um einen Schaden, der in Echtzeit entsteht.
| Bogentyp | Aktueller Pfad | Typischer industrieller Einsatz |
|---|---|---|
| Übertragener Lichtbogen | Elektrode zum Werkstück | Plasmaschneiden, Plasmalichtbogenschweißen, Fugenhobeln |
| Nicht übertragener Lichtbogen | Elektrode zur Düse | Plasmaspritzen, Brennererwärmung, Gasbehandlung |
| Pilotlichtbogen | Elektrode zur Düse at low current | Starthilfe; Schneiden von lackiertem, rostigem oder beschichtetem Blech |
| Doppelter Bogen | Störlichtbogen von der Düse zum Werkstück | Ein Fehler, der die Düse erodiert und den Schnitt schwächt |
| Gleitender Bogen | Der Lichtbogen erstreckt sich entlang divergierender Elektroden in einem schnellen Gasstrom | Oberflächenaktivierung, Gaskonditionierung, Laborarbeiten |
Schneiden und Schweißen: Gleicher Lichtbogen, unterschiedliche Aufgabe
Eine Netzteilfamilie kann beides bedienen, das Betriebsfenster ist jedoch völlig unterschiedlich. Beim Schneiden werden die Energiedichte und der Gasfluss maximiert, sodass der Strahl geschmolzenes Metall aus der Schnittfuge bläst. Beim Schweißen wird eine turbulenzarme, streng kontrollierte Säule benötigt, die schmilzt, ohne ein Loch zu stanzen. Das Mischen der beiden Arbeitszyklen ist die schnellste Möglichkeit, Verbrauchsmaterialien durchzubrennen.
| Parameter | Plasmaschneiden | Plasmalichtbogenschweißen |
|---|---|---|
| Arc-Modus | Übertragene, hohe Stromdichte | Übertragen, eingeschnürt, geringe Turbulenz |
| Typischer Strom | 30–400 A | 0,1–200 A, Mikroplasma bis Schlüsselloch-PAW |
| Gas | Luft, Stickstoff, Sauerstoff, Argon-Wasserstoff | Argon, Argon-Wasserstoff- und Helium-Mischungen |
| Material | Jedes leitfähige Metall | Edelstahl, Titan, Nickellegierungen, Kohlenstoffstahl |
| Dicke | 0,5 mm bis 50 mm und mehr | 0,1 mm Folie bis ca. 12 mm Schlüsselloch |
| Zentrales Qualitätsproblem | Schlacke, Fasenwinkel, Schnittfugenbreite | Porosität, Schlüssellochkollaps, Perlenprofil |
Wo Plasmabögen ihren Lebensunterhalt verdienen
Überall dort, wo eine kreisförmige Verbindung geschnitten oder geschweißt werden muss, überzeugt ein mechanisierter Plasmalichtbogen durch Wiederholgenauigkeit: Lagertanks und Druckbehälter, Prozessrohrspulen, Windturmabschnitte, H-Träger und Baustahl sowie dünne Bleche für Instrumenten- und Luft- und Raumfahrtarbeiten.
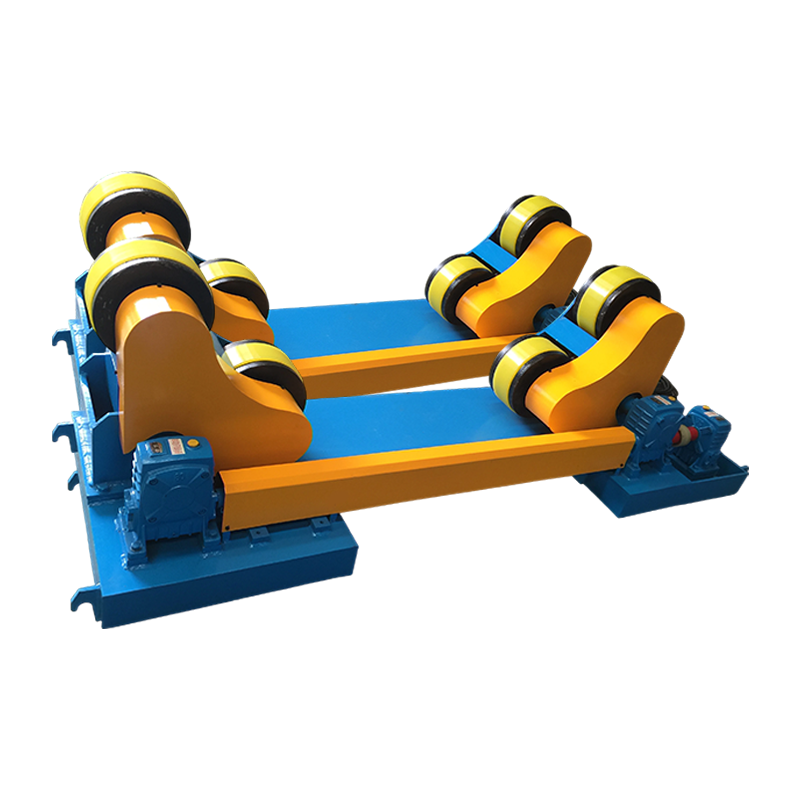
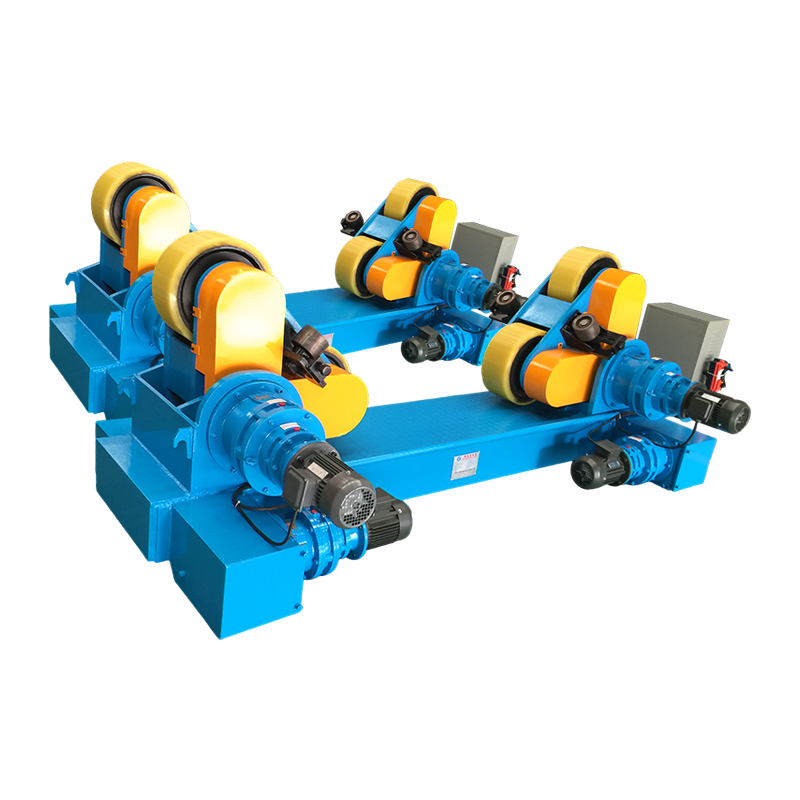
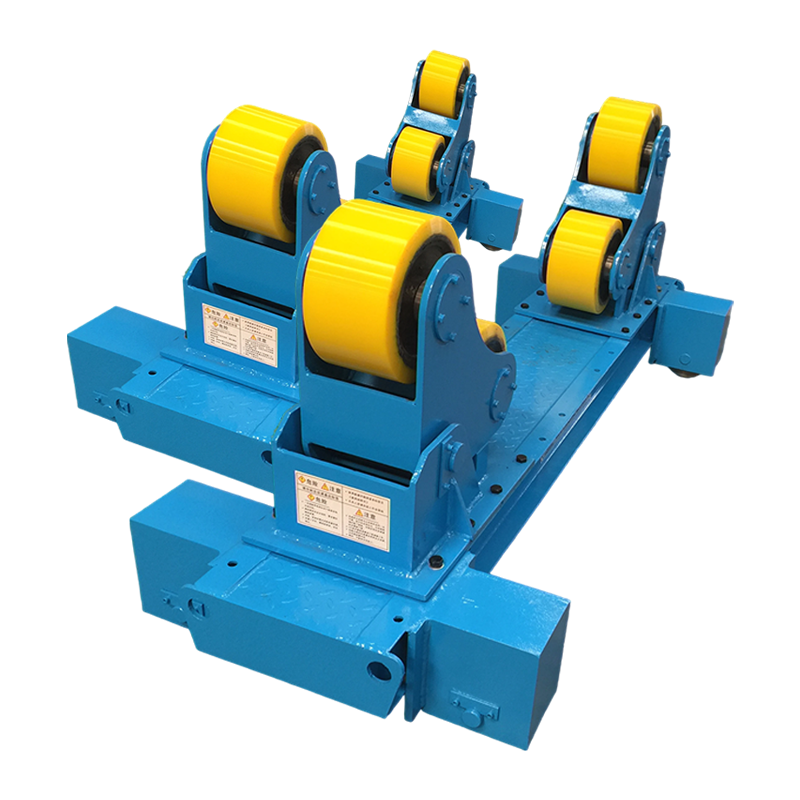
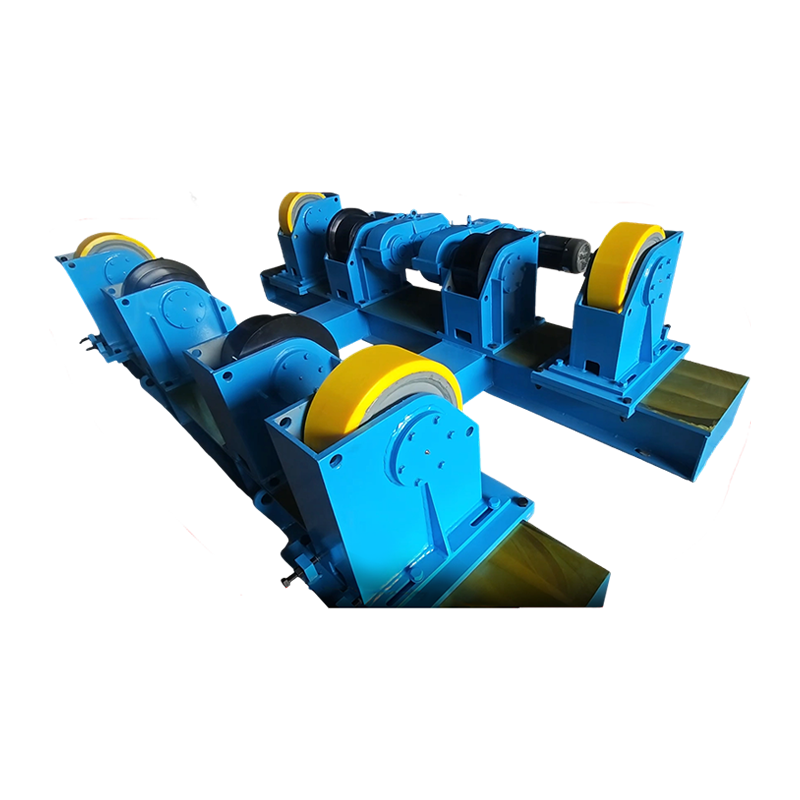
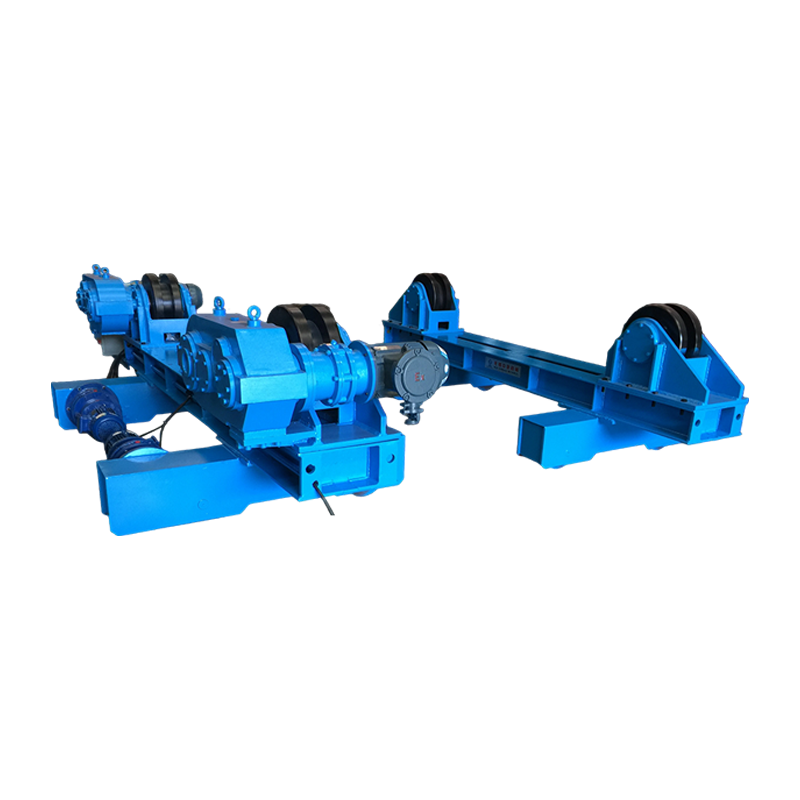
Panzer- und Rohbauarbeiten sind der klassische Fall. Ein Plasma- oder Unterpulverlichtbogenkopf läuft entlang der Naht, während sich die Hülle darunter dreht, sodass die Lichtbogenwurzel bei jedem Durchgang an der gleichen Stelle landet. Dadurch wird die Drehung selbst belastet – der Rundlauf der Walze, die Laufruhe des Antriebs und die Geschwindigkeitshaltung zeigen sich direkt im Wulstbild. Nachrüstbare Rotatoren mit hydraulischem Hub decken die meisten mittelgroßen Schiffsdurchmesser ab; Die betrieblichen Gründe für diese Wahl werden in diesem Hinweis dargelegt Schweißrotatoren verändern die Herstellung von Tanks und Rohren .
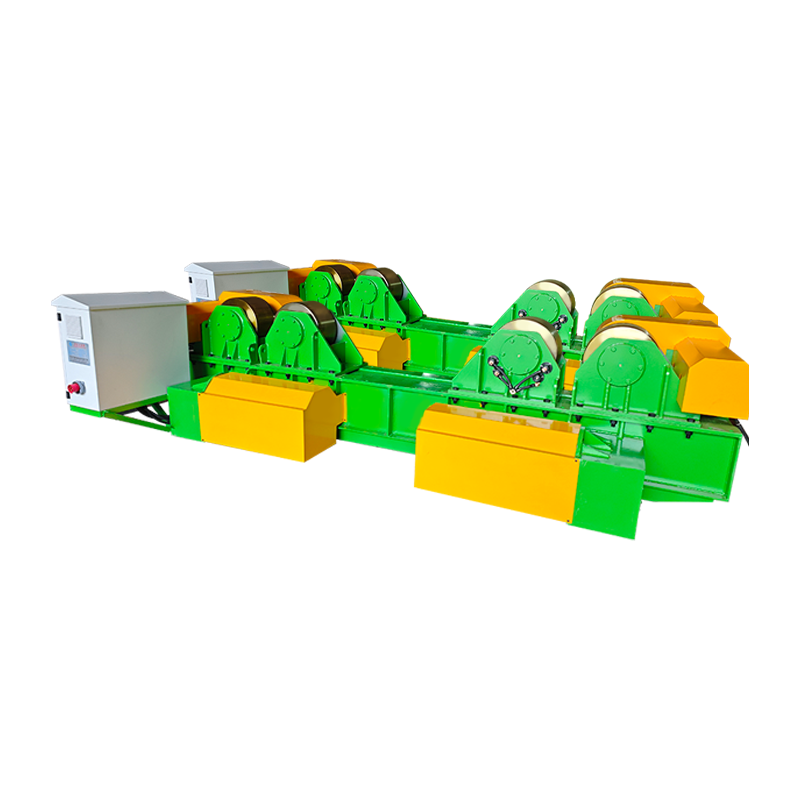 40T Fit-Up-Schweißrotator mit hydraulischem Hub und manueller Orbitalbewegung Bewältigt das Einpassen und Schweißen von zylindrischen 40-Tonnen-Werkstücken mit hydraulischer Höhenverstellung, manueller Schienenbewegung und Rotation mit variabler Geschwindigkeit für Tank- und Behälternähte. Produkt anzeigen →
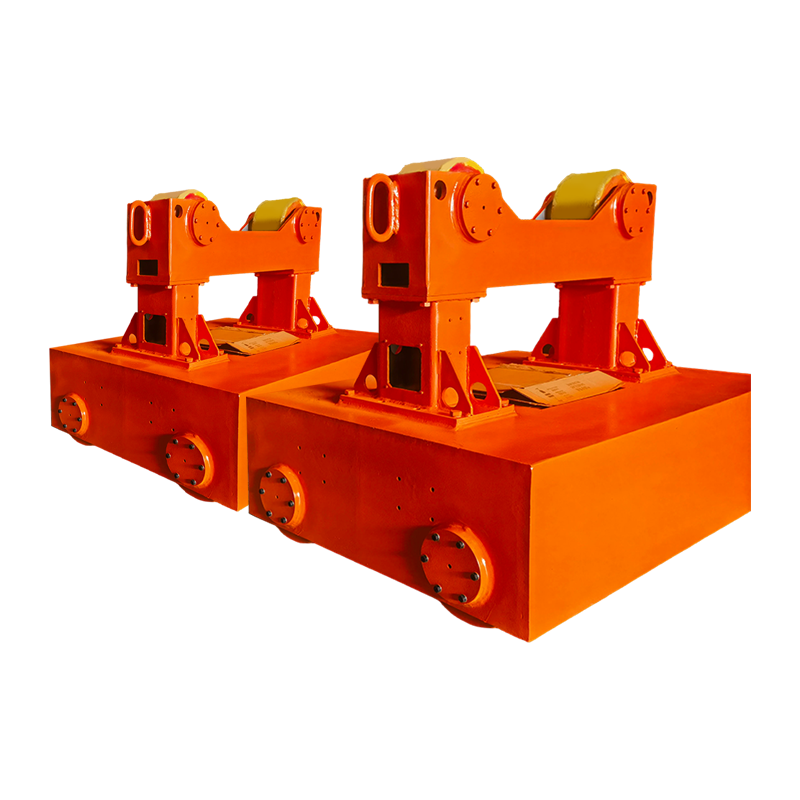
Nicht jedes Werkstück ist zylindrisch. Bei Pumpengehäusen, Rahmen und Ventilkörpern bringt ein Schweißpositionierer die Verbindung in die flache oder horizontale Position, die ein verengter Lichtbogen bevorzugt, und servogesteuerte Neigung und Drehung halten den Winkel innerhalb eines Bruchteils eines Grads – was wichtig ist, wenn das Schlüsselloch nur wenige Millimeter breit ist.
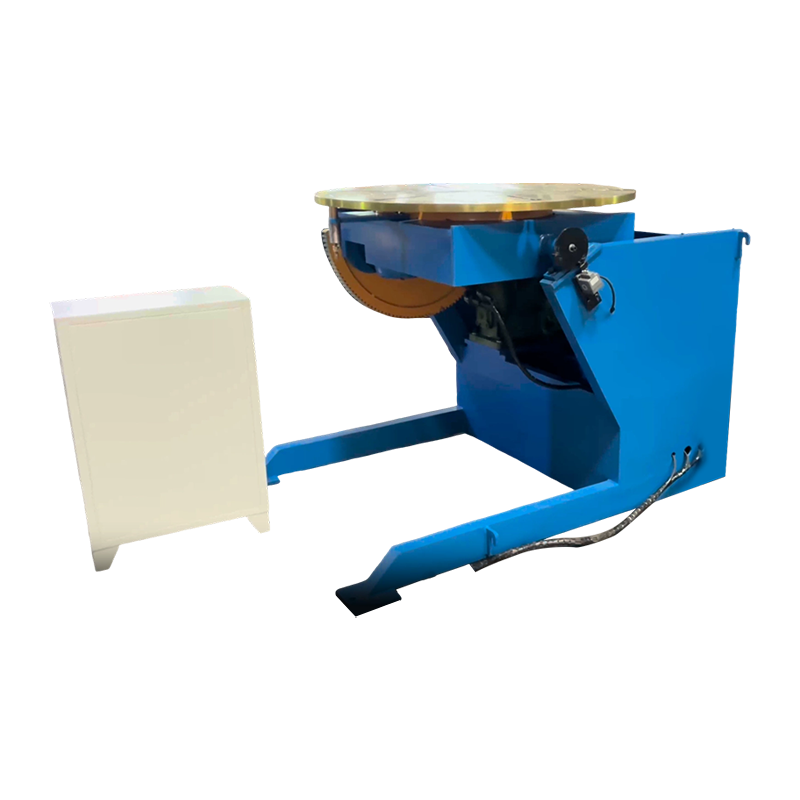 1T servogesteuerter Schweißpositionierer Ein-Tonnen-Servopositionierer für nichtzylindrische Teile, der eine Neigung von 0–105° und eine kontinuierliche 360°-Drehung bietet, um die Brennerausrichtung beim automatisierten Schweißen zu halten. Produkt anzeigen →
Lange gerade Nähte werden normalerweise mit einem Brenner ausgeführt, der auf einer Säule und einem Ausleger über einem Bett oder einem Rollensatz getragen wird. Durch die elektrische Orbitalbewegung schwenkt der Kopf zum Laden frei und kehrt in den gleichen programmierten Winkel zurück, was die Rüstzeit zwischen den Teilen verkürzt.
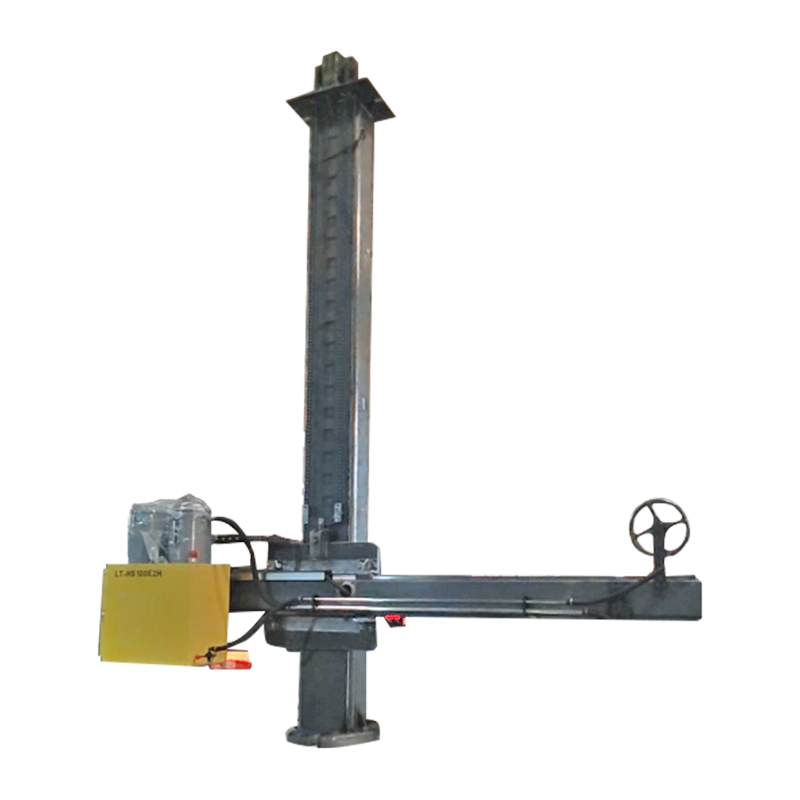 4030 Maßgeschneiderte Säule und Ausleger mit elektrischer Orbitalbewegung Maßgeschneiderte Säule und Ausleger für automatisches Schweißen, mit elektrischer Orbitalbewegung zum Positionieren langer gerader Nähte und zum schnelleren Einrichten zwischen Teilen. Produkt anzeigen →
Bei der Produktion von Windtürmen werden alle drei Aspekte kombiniert: Die Schalen werden auf Rotatoren montiert, die Längsnähte werden unter einem Ausleger verlegt und das Lichtbogenverfahren – Plasma, Unterpulverlichtbogen oder ein Hybrid – wird hinsichtlich Eindringtiefe und Bewegungsgeschwindigkeit ausgewählt. Der Prozesskompromiss wird in diesem Artikel behandelt Schweißtechnik für die Windenergieerzeugung .
Was Sie vor dem Kauf überprüfen sollten
Die Qualität des Plasmalichtbogens wird im Spezifikationsblatt und nicht im Demonstrationsteil bestimmt. Sechs Punkte sind am wichtigsten.
- Arbeitszyklus bei Ihrem tatsächlichen Strom. Eine 200-A-Maschine mit einer Nennleistung von 60 Prozent ist eine andere Maschine als eine Maschine mit einer Nennleistung von 100 Prozent.
- Kosten für Brennerkühlung und Verbrauchsmaterialien pro Schnittmeter. Wassergekühlte Brenner sind teurer und halten oberhalb etwa 100 A deutlich länger.
- Gasversorgung und Reinheit. Verschmutzung und Druckabfall sind zwei der häufigsten Ursachen für instabile Lichtbögen.
- Bewegungsgenauigkeit. Achten Sie beim maschinellen Schweißen auf eine Servopositionierung von ±0,1 mm oder besser und auf eine wiederholbare Geschwindigkeit unter Last.
- Tragfähigkeit mit Spielraum. Rotatoren und Positionierer sind für das schwerste Werkstück plus Werkzeug geeignet, nicht für den Durchschnitt.
- Zertifizierung und Dokumentation. CE-Kennzeichnung, Prüfprotokolle und ein Werksbesuch verraten Ihnen mehr als eine Broschüre.
Diagnose häufiger Plasmalichtbogenfehler
Die Ursachen für die meisten Fehler sind kurz und die kostengünstigste Lösung ist in der Regel die richtige.
- Schlacke an der Unterseite eines Schnitts: Fahrgeschwindigkeit zu langsam, Strom zu niedrig oder Abstand zu groß.
- Doppelter Lichtbogen: verschlissene oder falsche Düse, unzureichender Abstand oder Feuchtigkeit in der Gasleitung.
- Kurze Lebensdauer der Verschleißteile: schlechter Kühlmittelfluss, verunreinigtes Gas oder Einstechen in zu geringer Höhe.
- Lichtbogenwanderung oder Schlüssellochkollaps beim Schweißen: falscher Gasfluss, magnetische Ansammlung im Werkstück oder ein unvorbereiteter Fügespalt.
- Porosität in PAW-Schweißnähten: Verlust der Schutzabdeckung, Wasserstoffaufnahme oder zu lange Lichtbogenlänge.
Häufig gestellte Fragen
Ist ein Plasmalichtbogen heißer als ein WIG-Lichtbogen?
Ja, normalerweise um den Faktor zwei oder mehr. Ein frei brennender WIG-Lichtbogen liegt bei etwa 10.000–11.000 °C, während ein eingeschnürter Plasmalichtbogen 15.000 °C und mehr erreicht. Der Vorteil liegt nicht allein in der Wärme, sondern in der Konzentration: Die Energie kommt in einer schmalen Säule an.
Kann ein Plasmalichtbogen jedes Material schneiden?
Nein. Das Schneiden mit übertragenem Lichtbogen erfordert ein elektrisch leitendes Werkstück, da der Strom über die Werkstückleitung zurückfließen muss. Glas, Keramik und die meisten Kunststoffe können auf diese Weise nicht geschnitten werden.
Warum benötigt der Brenner einen Pilotlichtbogen?
Der Pilotlichtbogen ionisiert den Gasweg bei niedrigem Strom, sodass der Hauptlichtbogen übertragen werden kann, sobald der Brenner die Platte erreicht. Dadurch kann der Brenner auch auf lackierten, rostigen oder beschichteten Oberflächen starten, die sonst den Start unterbrechen würden.
Ist das Plasmalichtbogenschweißen nur eine Variante des WIG-Schweißens?
Nein. Beim WIG-Verfahren kann sich der Lichtbogen frei ausbreiten, während das PAW-Verfahren ihn durch eine Düse zwingt. Das Ergebnis ist eine dichtere Säule, ein Schlüssellochmodus für das Eindringen in einem Durchgang und eine weitaus geringere Empfindlichkeit gegenüber der Lichtbogenlänge.
Funktioniert Plasmaschneiden unter Wasser?
Ja. Das Schneiden unter Wasser reduziert Lärm, Rauch und ultraviolette Strahlung, weshalb es in Werften und Betrieben häufig zum Schneiden von rostfreiem oder lackiertem Blech eingesetzt wird.
Das Fazit
Ein Plasmalichtbogen ist eine konzentrierte Entladung durch ionisiertes Gas und seine beiden industriellen Aufgaben sind Schneiden und Schweißen. Beim Schneiden sind maximale Energiedichte und Gasdurchfluss erforderlich; Schweißen erfordert eine stabile, präzise positionierte Säule. Zwischen den beiden sitzen die Mechaniken – Rotatoren, Positionierer und Säulenausleger, die den Lichtbogenfuß genau dort halten, wo das Verfahren es vorschreibt. Stellen Sie die richtigen Bogenparameter ein, machen Sie die Bewegung dann wiederholbar, und der Prozess wird Teil für Teil vorhersehbar.