H-Träger und I-Träger sind nicht austauschbar. Der einfachste Weg, den Unterschied zu verstehen: Ein H-Träger hat breite, parallele Flansche und einen dicken Steg, was ihn stärker und schwerer macht; Ein I-Träger hat schmalere, konische Flansche und einen dünneren Steg, wodurch er leichter, wirtschaftlicher und besser für einfache Biegebelastungen geeignet ist. Wenn Sie H-Träger mit I-Trägern für ein Strukturprojekt vergleichen, wählen Sie H für schwere vertikale Lasten und Stützen und I für lange horizontale Spannweiten, bei denen Gewicht und Kosten eine Rolle spielen.
Was ist ein H-Strahl?
Ein H-Träger ist ein Baustahlelement, dessen Querschnitt einem großen H ähnelt. Seine Flansche sind breit, flach und parallel, und der Steg ist normalerweise dicker als der Steg eines I-Trägers. Da die Flanschbreite oft nahe an der Profilhöhe liegt, werden H-Träger auch Breitflanschträger, Universalstützen oder W-Formen genannt.
H-Träger sind in warmgewalzter und geschweißter Verbundform erhältlich. Mit der geschweißten Version können Hersteller individuelle Größen und Hybridabschnitte erstellen, was nützlich ist, wenn ein Projekt ungewöhnliche Flanschbreiten oder Stegdicken erfordert. Zu den gängigen Normen gehören ASTM A992 für Baustahl, EN 10025 für europäische Profile und JIS G3101 in Japan. Bei Hochhäusern, Brückenpfeilern und Industrieanlagen sind H-Träger häufig die Standardwahl für Stützen und Hauptträger.
Was ist ein I-Beam?
Ein I-Träger, auch Universalträger oder Standardträger genannt, hat einen Querschnitt in Form eines großen I. Die Flansche sind schmaler und haben eine leichte Verjüngung auf der Innenseite, während der Steg im Verhältnis zur Flanschbreite dünner und höher ist. Diese Form widersteht Biegungen sehr gut, wenn die Last quer über die Bahn ausgeübt wird.
I-Träger werden normalerweise als einzelnes Profil warmgewalzt, es gibt jedoch auch kaltgeformte oder vorgefertigte Versionen. Sie sind leichter als H-Träger mit ähnlicher Nennhöhe, kosten daher weniger pro Meter und sind einfacher zu handhaben. Zu den typischen Anwendungen gehören Bodenbalken, Dachpfetten, leichte Stahlrahmen und Stützbalken in Maschinen. Durch den konischen Flansch ist ein I-Träger auf den ersten Blick leicht zu erkennen.
H-Träger vs. I-Träger: Die wichtigsten Unterschiede auf einen Blick
Wenn Sie nur eine schnelle Antwort benötigen, fasst die folgende Tabelle die wichtigsten Vergleiche zwischen H-Trägern und I-Trägern zusammen.
| Funktion | H-Träger | Ich strahle |
|---|---|---|
| Querschnittsform | Buchstabe H | Buchstabe I |
| Flanschdesign | Breite, parallele, flache Flansche | Schmalere Flansche mit Innenkegel |
| Bahndicke | Dicker | Dünner |
| Gewicht | Schwerer bei gleicher Höhe | Leichter |
| Tragfähigkeit | Höhere Axial- und Scherbelastbarkeit | Effizienter für einfaches Biegen |
| Span-Leistung | Am besten für Säulen und kurze Spannweiten geeignet | Besser für lange horizontale Spannweiten |
| Herstellung | Warmgewalzt oder aus Blech geschweißt | Normalerweise in einem Stück warmgewalzt |
| Typische Kosten | Höher | Niedriger |
| Häufige Verwendungen | Stützen, Brückenträger, Hochhaus-Stahlgerüste | Bodenträger, Lichtrahmen, Maschinenstützen |
Gewicht und Tragfähigkeit im Vergleich
H-Träger sind im Allgemeinen schwerer und stärker als I-Träger derselben Materialqualität. Die breiteren Flansche und der dickere Steg fügen mehr Material zum Abschnitt hinzu, erhöhen dessen Trägheitsmoment und verringern die Belastung unter Last.
Beispielsweise könnte ein 150 mm breiter H-Träger etwa 22 kg pro Meter wiegen, während ein I-Träger mit ähnlicher Nennhöhe etwa 18 kg pro Meter wiegen könnte. Das zusätzliche Gewicht des H-Trägers zahlt sich aus, wenn das Element Druck, Biegung oder Torsion in einer Säule oder einem stark belasteten Träger tragen muss. Im Gegensatz dazu kann ein I-Träger eine große Spannweite mit weniger Eigengewicht tragen, was die Fundamentbelastung und die Handhabungskosten reduziert.
Ingenieure vergleichen beim Entwurf einer Struktur häufig den Widerstandsmoment und den Trägheitsradius. Höhere Werte bedeuten eine höhere Biege- und Knickfestigkeit. H-Träger bieten in den meisten Ausrichtungen im Allgemeinen höhere Widerstandsmomente, aber I-Träger bleiben attraktiv, wenn die Biegung die dominierende Last ist und das Gewicht ein Problem darstellt.
Herstellung und Verfügbarkeit
H-Träger werden entweder als warmgewalzte Breitflanschprofile oder als geschweißte Verbundprofile hergestellt. Die geschweißte Version gibt Herstellern die Flexibilität, kundenspezifische Größen und Hybridabschnitte zu erstellen, was nützlich ist, wenn ein Projekt eine ungewöhnliche Flanschbreite oder Stegdicke erfordert.
I-Träger hingegen werden fast immer als einzelnes Profil warmgewalzt. Die konische Flanschform wird direkt im Walzwerk geformt. Da das Material in eine Form fließt, die sich effizient biegen lässt, sind I-Träger in der Regel kostengünstiger in der Herstellung und in Standardgrößen häufiger auf Lager.
Praktisch gesehen sind I-Träger in kleinen und mittleren Größen leichter verfügbar, während große H-Träger möglicherweise bei einem Hersteller bestellt oder vor Ort gefertigt werden müssen. Vorlaufzeit und Mindestbestellmenge können wichtige Faktoren bei der Beschaffung sein.
Wichtige Normen und Maßtoleranzen
Baustahlträger werden nach internationalen Standards hergestellt, die zulässige Abweichungen in Bezug auf Masse, Tiefe, Flanschbreite, Stegdicke und Geradheit definieren. Zwei weit verbreitete Dokumente sind ASTM A6/A6M in Nordamerika und EN 10034 für europäische Strukturprofile.
ASTM A6 begrenzt beispielsweise die Massenabweichung für einen einzelnen Strahl auf etwa 2,5 % über oder unter dem theoretischen Wert. Die Tiefentoleranz beträgt typischerweise ±3 mm für Abschnitte mit einer Tiefe von bis zu 400 mm, und die Rechtwinkligkeit des Flansches wird innerhalb weniger Grad kontrolliert. EN 10034 hat vergleichbare Toleranzen, verwendet jedoch SI-Einheiten und unterschiedliche Klassengrenzen.
Wenn Sie bei der Beschaffung H-Träger mit I-Trägern vergleichen, fordern Sie immer ein Werksprüfzertifikat an. Dieses Zertifikat dokumentiert die Schmelzzahl, die chemische Zusammensetzung, die mechanischen Eigenschaften und die gemessenen Abmessungen. Es ist auch Ihr Hauptbeweis, wenn bei einem Belastungstest oder einer Inspektion durch Dritte eine Nichtkonformität festgestellt wird.
Wann sollten H-Träger oder I-Träger verwendet werden?
Die Entscheidung zwischen einem H-Träger und einem I-Träger sollte auf dem Lastpfad, der Spannweite, den Verbindungsdetails und den gesamten Installationskosten basieren. Hier sind die praktischsten Faustregeln:
- Wählen Sie einen H-Träger für Stützen, Übertragungsträger und alle Elemente, die einer hohen axialen Kompression oder starken Einzellasten standhalten müssen.
- Wählen Sie einen I-Träger für Bodenbalken, Dachbalken und leichte bis mittlere Rahmenelemente, bei denen die Hauptlast auf der Biegung über den Steg liegt.
- Wählen Sie einen H-Träger, wenn Sie eine saubere, ebene Flanschoberfläche für einfache Schraub- oder Schweißverbindungen benötigen.
- Wählen Sie einen I-Träger, wenn Gewichtseinsparungen und Materialkosten wichtiger sind als maximale Profilfestigkeit.
Beide Abschnitte können geschweißt werden, aber die parallelen Flansche eines H-Trägers erleichtern das Anbringen von Deckplatten, Versteifungen und Endplatten ohne zusätzliche Konizitätsarbeiten. In Stahlwerkstätten sind die meisten automatisierten Schweißlinien auf H-Trägergeometrien mit breitem Flansch ausgelegt.
Überlegungen zum Schweißen von Tragwerksträgern
Beim Schweißen macht sich der physikalische Unterschied zwischen H- und I-Trägern am deutlichsten bemerkbar. Die breiten, parallelen Flansche eines H-Trägers ermöglichen die Bewegung von Schweißbrennern entlang gerader, durchgehender Linien, was ideal für Unterpulverschweißen und automatisierte Prozesse ist. Ein I-Träger erfordert eine sorgfältigere Steuerung des Brennerwinkels an den konischen Flanschflächen.
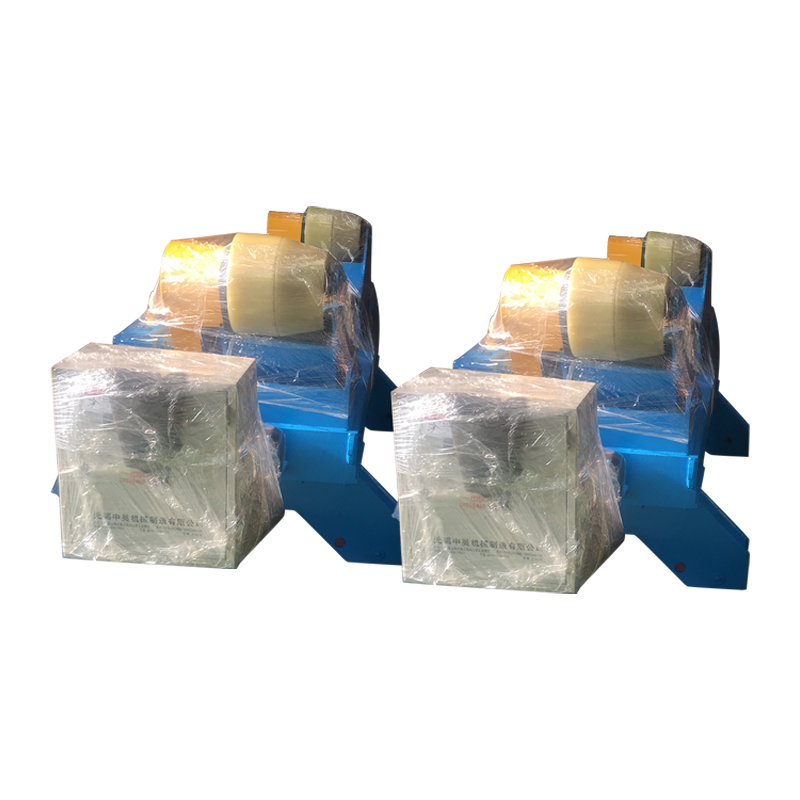
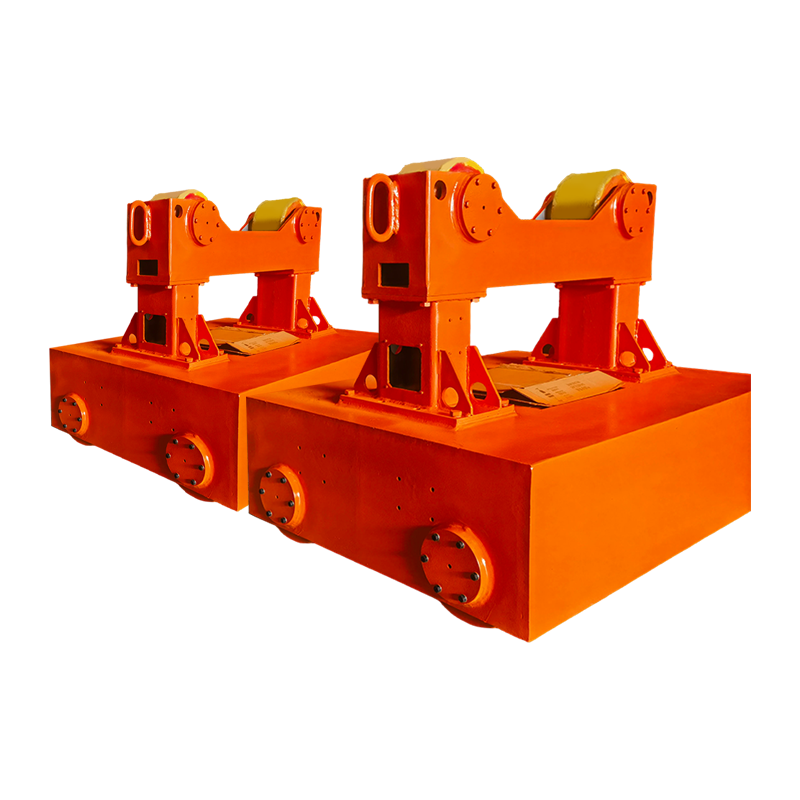
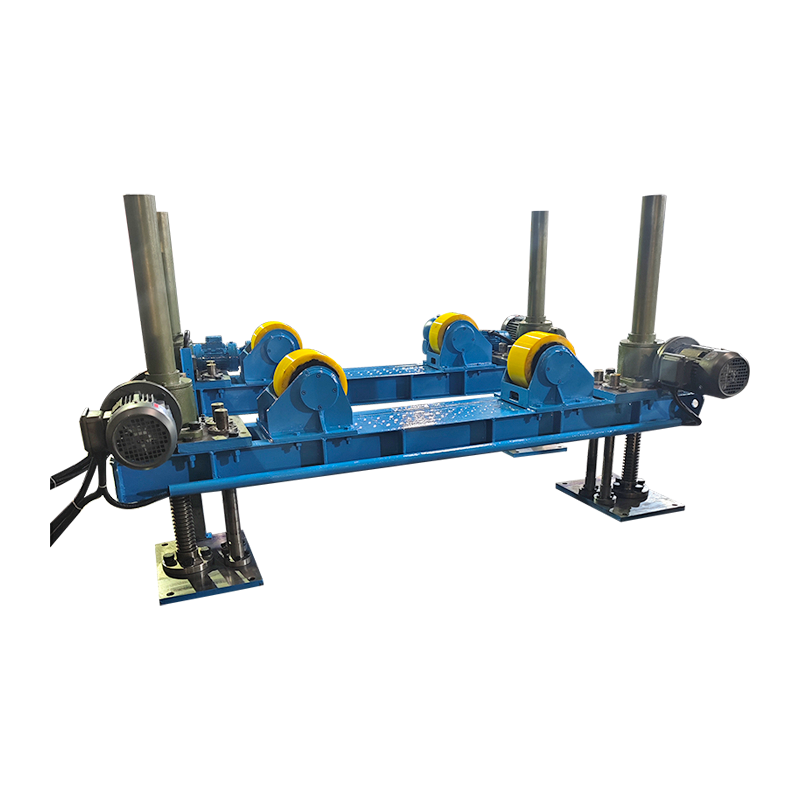
Eine der größten Herausforderungen beim Schweißen langer Träger besteht darin, das Werkstück so zu positionieren, dass jede Schweißnaht in flacher oder horizontal-vertikaler Position ausgeführt werden kann. Zum Drehen und Neigen des Strahls wird üblicherweise ein hochpräziser Doppelsäulen-Schweißpositionierer verwendet, der es dem Schweißer oder Schweißroboter ermöglicht, beide Seiten der Bahn ohne manuelle Neupositionierung zu erreichen.
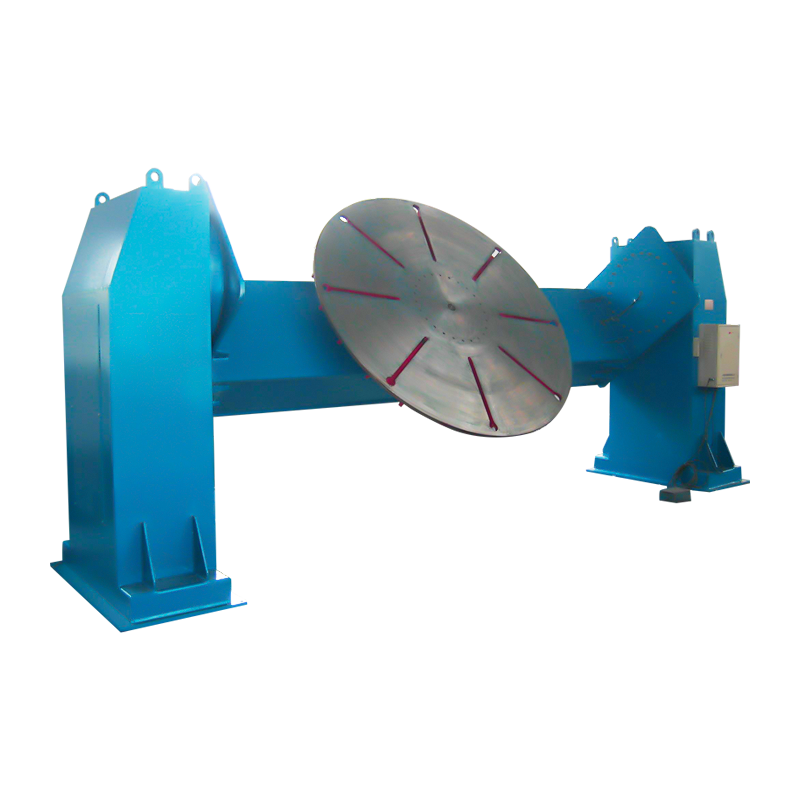 Hochpräziser Doppelsäulen-Schweißpositionierer für große Träger Dieser präzise Doppelsäulenpositionierer dreht und kippt schwere Träger für flaches oder horizontal-vertikales Schweißen und ergänzt automatisierte Einrichtungen, um den Schweißzugang zu verbessern und die manuelle Neupositionierung zu reduzieren. Produkt anzeigen →
Bei sehr langen Nähten, die über die gesamte Länge eines Trägers verlaufen, sorgt ein Schweißmanipulator mit Säule und Ausleger in Kombination mit einer Drehrolle oder einem Positionierer dafür, dass der Schweißkopf stabil bleibt und die Ermüdung des Bedieners verringert wird. Hersteller, die diese Art übernehmen Automatisiertes Schweißen für große Metallstrukturen Typischerweise wird eine gleichmäßigere Schweißqualität und eine geringere Ausschussrate erzielt.
 Kundenspezifischer Säulen- und Ausleger-Schweißmanipulator mit elektrischer Orbitalbewegung Dieser maßgeschneiderte Säulen- und Auslegermanipulator sorgt in Kombination mit Positionierern oder Rotatoren für eine stabile, motorisierte Orbitalbewegung für lange Nähte, reduziert Ermüdungserscheinungen und verbessert die Schweißgleichmäßigkeit. Produkt anzeigen →
Überprüfen Sie vor dem Schweißen den Passungsspalt und den Fasenwinkel. Maßtoleranzen für Strukturträger werden normalerweise durch Normen wie ASTM A6 oder EN 10034 definiert; Wenn der Flansch nicht quadratisch ist oder der Steg eine übermäßige Krümmung aufweist, kommt es zu Schweißnahtverzerrungen und Fehlanpassungen der Verbindungen.
So wählen Sie zwischen H-Träger und I-Träger
Um die endgültige Auswahl zu treffen, vergleichen Sie die Bemessungskräfte mit den Profileigenschaften der erforderlichen Stahlsorte. Arbeiten Sie mit einem Ingenieur zusammen, um die Axialkapazität, Biegekapazität, Durchbiegung und Knickfestigkeit zu überprüfen. Bei der Entscheidung kommt es selten allein auf den Strahltyp an; Darin sind Herstellungs-, Transport- und Installationskosten enthalten.
Hier sind einige Beschaffungspunkte, die Käufer oft übersehen:
- Überprüfen Sie anhand des Mühlenzertifikats das tatsächliche Gewicht und die tatsächlichen Abmessungen, nicht nur den Nennnamen.
- Fragen Sie, ob der Abschnitt lokal vorrätig ist oder importiert werden muss; Eine lange Vorlaufzeit kann das Projekt zum Stillstand bringen.
- Berücksichtigen Sie Schweißzeit und Verbrauchsmaterialien. Ein H-Träger kann höhere Materialkosten, aber weniger Schweiß- und Montageaufwand verursachen.
- Vergewissern Sie sich bei Schweißprojekten, dass die Flansch- und Stegdicken mit der Schweißverfahrensspezifikation übereinstimmen, die Sie verwenden möchten.
Wenn Ihre Schweißerei nicht für die Handhabung langer und schwerer Träger ausgelegt ist, kann der falsche Positionierer oder Manipulator eine einfache Schweißung zu einem Sicherheitsproblem machen. Sprechen Sie schon früh in der Entwurfsphase mit einem Schweißgerätelieferanten und fragen Sie nach einem Layout, das zu dem größten Bauteil passt, das Sie schweißen möchten.
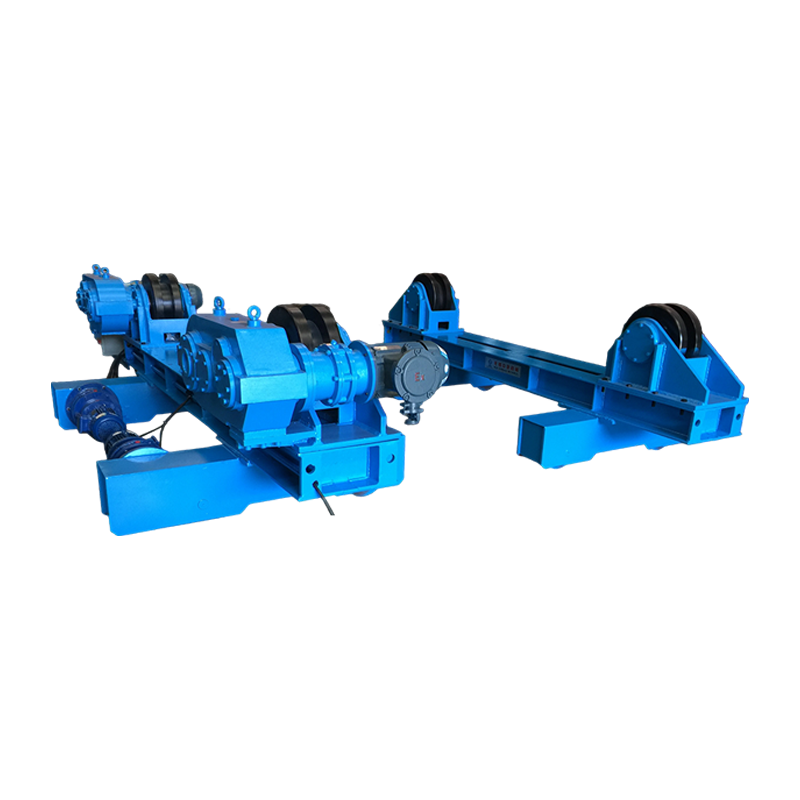
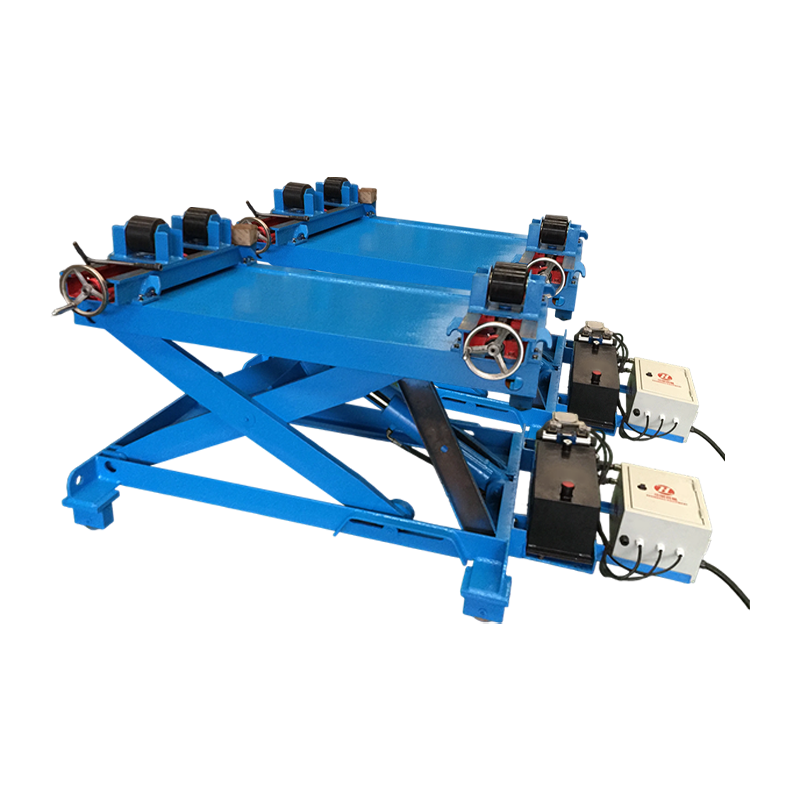
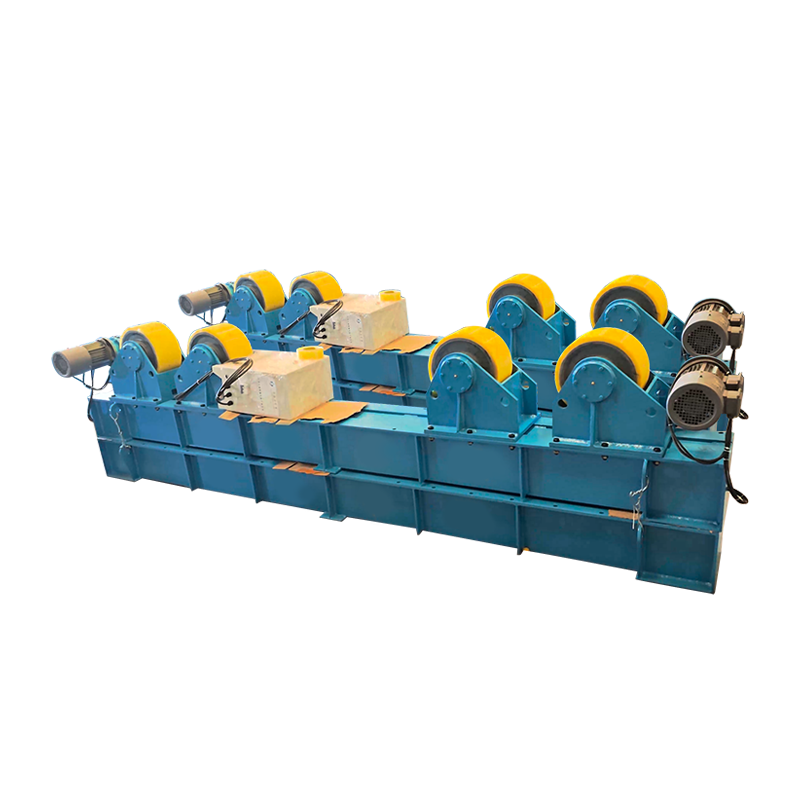
Wenn es sich bei Ihrem Projekt um einen Stahlrahmen in Kombination mit Druckbehältern, Tanks oder Rohrabschnitten handelt, sollten Sie auch einen Schweißrotator in Betracht ziehen. Ein kraftbetriebener Rotator sorgt dafür, dass sich zylindrische Teile mit kontrollierter Geschwindigkeit drehen, sodass der Schweißer gleichmäßige Umfangsschweißnähte herstellen kann, ohne um das Werkstück herumlaufen zu müssen.
 10-Tonnen-Elektro-Orbitalschweißrotator mit Hebevorrichtung Ein 10-Tonnen-Rotator mit motorisierter Orbitalbewegung und elektrischem Hub sorgt dafür, dass sich zylindrische Werkstücke mit kontrollierter Geschwindigkeit drehen und so gleichmäßige Umfangsschweißnähte ermöglichen, ohne dass das Teil umrundet werden muss. Produkt anzeigen →
Häufig gestellte Fragen
Kann ein I-Träger als Säule verwendet werden?
Technisch gesehen ja, aber ein I-Träger ist bei reiner axialer Kompression weniger effizient als ein H-Träger. Die schmalen Flansche und der dünnere Steg erhöhen die Wahrscheinlichkeit, dass es sich um die schwache Achse knickt. Verwenden Sie einen I-Träger als Stütze nur für leichte, temporäre Strukturen. Andernfalls wählen Sie einen H-Träger.
Was ist stärker, H-Träger oder I-Träger?
In den meisten Vergleichen ist ein H-Träger stärker, weil er mehr Material enthält und breitere Flansche hat, was ihm einen höheren Biege- und Axialwiderstand verleiht. Die genaue Antwort hängt von der Sorte, dem Gewicht pro Meter und den Abschnittsabmessungen ab.
Sind H-Träger teurer als I-Träger?
Normalerweise ja. H-Träger verbrauchen mehr Stahl pro Meter und große Abmessungen erfordern möglicherweise eine spezielle Walzung oder Fertigung. Die Gesamtinstallationskosten können jedoch niedriger sein, wenn die H-Trägerkonstruktion Arbeitskosten spart oder die Anzahl der erforderlichen Elemente reduziert.
Können H-Träger und I-Träger miteinander verschweißt werden?
Ja. Beide Abschnitte sind mit Standardverfahren für Kohlenstoffstahl schweißbar. Der Schlüssel liegt in der richtigen Vorbereitung der Verbindung, insbesondere dort, wo der konische Flansch eines I-Trägers auf einen flachen Flansch eines H-Trägers trifft. Passungs- und Fasenwinkel sollten der Schweißverfahrensspezifikation entsprechen.
Wie lese ich die Größe eines H-Trägers oder I-Trägers ab?
Eine typische Bezeichnung wie W150×22 oder S150×18,6 gibt zuerst die Nenntiefe und dann das Gewicht pro Meter an. Überprüfen Sie immer die genauen Maße im Handbuch des Herstellers, da die Nennwerte von den tatsächlichen Maßen abweichen können.
Zusammenfassend lässt sich sagen, dass Sie sich für einen H-Träger entscheiden, wenn Sie eine hohe Tragfähigkeit, einen stabilen Flansch für Verbindungen und eine robuste Strukturleistung benötigen. Wählen Sie einen I-Träger, wenn Gewichtseinsparungen, Kosten und Biegeeffizienz über große Spannweiten im Vordergrund stehen. Indem Sie den Abschnitt an den Lastpfad und die Schweißmethode anpassen, vermeiden Sie teure Ausfälle und sorgen für eine unkomplizierte Fertigung.