Das Schweißen von Edelstahl mit Kohlenstoffstahl ist eine häufige, aber technisch anspruchsvolle Verbindungsaufgabe. Der zuverlässige Weg ist unkompliziert: Wählen Sie einen überlegierten austenitischen Füllstoff wie ER309L, verwenden Sie ein Verfahren mit geringer Wärmezufuhr und verhindern Sie eine Eisenverunreinigung auf der Seite des Kohlenstoffstahls. In der Praxis verhindern diese drei Entscheidungen die meisten Risse, übermäßige Härte und vorzeitige Korrosionsausfälle.
Trotz der wahrgenommenen Schwierigkeit treten in Chemiefabriken, Lebensmittelleitungen, Wasseraufbereitungssystemen und Stahlkonstruktionen unterschiedliche Metallverbindungen zwischen Edelstahl und Kohlenstoffstahl auf. Der Schlüssel liegt nicht darin, es als das Verschweißen zweier ähnlicher Materialien zu betrachten; Es handelt sich um einen kontrollierten Prozess zur Steuerung der Legierungsbildung und Verdünnung.
Warum das Schweißen von Edelstahl mit Kohlenstoffstahl anders ist
Das grundlegende Problem besteht darin, dass sich Kohlenstoffstahl und Edelstahl in der Chemie, der Wärmeausdehnung und der mechanischen Reaktion unterscheiden. Beim Erhitzen wandert Kohlenstoff aus dem Kohlenstoffstahl in die Schweißzone, wodurch an der Schmelzlinie ein hartes, sprödes Martensitband und auf der Seite des Kohlenstoffstahls eine weiche, entkohlte Schicht entstehen kann. Austenitischer Edelstahl dehnt sich außerdem um etwa 50 Prozent stärker aus als Kohlenstoffstahl, sodass die Verbindung nach dem Abkühlen erhebliche Restspannungen entwickelt. Gleichzeitig verringert die Verdünnung durch das Grundmetall des Kohlenstoffstahls den Chrom- und Nickelgehalt im Schweißgut. Wenn das Zusatzmetall nicht überlegiert ist, weist die fertige Schweißnaht möglicherweise eine schlechte Korrosionsbeständigkeit oder geringe Zähigkeit auf.
- Kohlenstoffmigration führt zu lokaler Härte und Versprödung.
- Eine Fehlanpassung der Wärmeausdehnung erhöht die Eigenspannung und das Risiko einer Verformung.
- Durch die Schweißnahtverdünnung verändert sich die Chemie des abgeschiedenen Metalls.
- Eisenverunreinigungen auf der rostfreien Seite können später zur Rostbildung führen.
Auswahl des richtigen Zusatzmetalls
Die kurze Antwort ist, für die meisten Verbindungen zwischen Edelstahl und Kohlenstoffstahl 309L oder 309Mo zu verwenden. Diese Legierung enthält ausreichend Chrom und Nickel, um die Verdünnung durch Kohlenstoffstahl zu tolerieren und dennoch eine austenitische Schweißstruktur mit guter Korrosionsbeständigkeit zu hinterlassen. 308L, das für die Verbindung von Edelstahl 304 mit sich selbst konzipiert ist, verfügt nicht über diese zusätzlichen Legierungsreserven und wird nicht für ungleiche Verbindungen empfohlen.
| Füller | Am besten geeignet für | Hauptmerkmale | Wichtige Überlegung |
|---|---|---|---|
| 308L | 304-Edelstahl mit sich selbst verbinden | Hohe Korrosion und ästhetisches Finish | Nicht genügend Cr/Ni für hohe Verdünnung; kann Martensit bilden |
| 309L / 309Mo | Schweißen von Edelstahl an Kohlenstoffstahl | Gute Verdünnungstoleranz; widersteht aushärtbaren Strukturen | Erste Wahl für die meisten Serviceumgebungen |
| 316L | Verbinden von Edelstahl 316 oder Anwendungen mit stärkerer Lochfraßbildung | Molybdän erhöht die Lochfraßbeständigkeit | Immer noch nicht für die Verdünnung von Kohlenstoffstahl geeignet; Verwenden Sie stattdessen 309Mo |
| 312 | Starke unterschiedliche und schwer zu schweißende Kombinationen | Hoher Ferritgehalt, rissbeständig | Höhere Festigkeit, aber geringere Duktilität; erfordert eine geringe Wärmezufuhr |
| ERNiCr-3 | Hochtemperaturbetrieb und Temperaturwechsel | Auf Nickelbasis, geringer Wärmeausdehnungsunterschied | Höhere Kosten; ausgezeichnete Beständigkeit gegen Ermüdungsrissbildung |
Für den Einsatz bei erhöhten Temperaturen oder stark beanspruchten Werkstoffen sind Nickelbasis-Füllmetalle wie ERNiCr-3 die bessere Wahl als 309L. Das nickelreiche Schweißgut widersteht der Kohlenstoffmigration besser und hat einen Ausdehnungskoeffizienten, der näher am Kohlenstoffstahl liegt, was die thermische Ermüdung verringert. Für allgemeine Anwendungen ist 309L jedoch die bewährte, kostengünstige Option.
Beste Schweißverfahren für unterschiedliche Verbindungen
GTAW ist das beste Verfahren für kritische Edelstahl-zu-Kohlenstoffstahl-Arbeiten, aber GMAW, FCAW und SAW können alle akzeptable Schweißnähte mit den richtigen Parametern erzeugen. Die steuernden Faktoren sind Wärmeeintrag, Schutzgas und Fahrgeschwindigkeit.
- GTAW (WIG): Am besten für dünnwandige Rohre und Wurzellagen geeignet, da es eine präzise Wärmekontrolle und geringe Ablagerungen ermöglicht. Verwenden Sie einen Füllstab aus ER309L und eine Argon- oder Argon-Helium-Abschirmung.
- GMAW (MIG): Am besten für die Produktion mittlerer Dicke geeignet. Verwenden Sie Impulsspray oder Kurzschlussübertragung, um den Wärmeeintrag zu begrenzen. Üblich ist ein Schutzgas aus Argon mit 2–5 % CO2; Vermeiden Sie 100 % CO2.
- FCAW: Gut für dicke Bleche und Feldreparaturen. Verwenden Sie E309LT1-1-Draht und eine Argon/CO2-Mischabschirmung für flache und horizontale Schweißnähte. Zwischen den Durchgängen muss die Schlacke entfernt werden.
- SÄGEN: Effizient für lange Längsnähte an großen Tanks oder Druckbehältern. Verwenden Sie einen 309L-Draht und ein neutrales oder chromausgeglichenes Flussmittel. Eine sorgfältige Wärmekontrolle ist unerlässlich.
Fugenvorbereitung und Sauberkeit
Eine saubere, richtig vorbereitete Fuge ist die halbe Miete. Schmutz, Fett, Zunder und Schleifstaub aus Kohlenstoffstahl können zu Porosität und Rostflecken auf der Edelstahlseite führen. Verwenden Sie spezielle Bürsten und Werkzeuge aus rostfreiem Stahl und niemals eine Bürste, die Kohlenstoffstahl berührt hat.
- Die Verbindungsflächen unmittelbar vor dem Schweißen metallisch blank schleifen oder bearbeiten.
- Beide Seiten mit Aceton oder einem Lösungsmittel zur Schweißvorbereitung entfetten.
- Für eine stumpfe Verbindung in der Platte verwenden Sie eine Einzel-V-Nut mit einem Öffnungswinkel von 60–70 Grad und einer Grundfläche von 1–2 mm.
- Verwenden Sie beim Schweißen der Wurzellage eine Stützstange oder spülen Sie die Rückseite mit Argon, um Oxidation zu verhindern.
- Halten Sie die Kohlenstoffstahlseite und die Edelstahlseite während der Montage getrennt; Verwenden Sie nach Möglichkeit separate Klemmen.
Steuerung der Vorwärmung, der Zwischenlagentemperatur und der Wärmezufuhr
Nach der Auswahl des Füllstoffs ist das Wärmemanagement die wichtigste Variable. Für die meisten Verbindungen ist kein Vorwärmen erforderlich. Wenn der Abschnitt jedoch dick ist oder die Verbindung stark belastet ist, ist eine maximale Vorwärmung von 100 °C akzeptabel. Eine höhere Vorwärmung beschleunigt die Kohlenstoffmigration und erzeugt ein dickeres Martensitband. Die Zwischenlagentemperatur sollte unter 150 °C bleiben und die Schweißnaht sollte mit Längsraupen und nicht mit breiten Geweben ausgeführt werden.
| Prozess | Aktuell | Spannung | Reisegeschwindigkeit | Wärmeeintrag (ca.) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100–150 mm/min | 0,6–1,5 kJ/mm |
| GMAW (Impuls) | 180–220 n. Chr | 22–26 V | 300–400 mm/min | 1,0–1,8 kJ/mm |
| FCAW | 220–280 n. Chr | 26–30 V | 350–450 mm/min | 1,2–2,0 kJ/mm |
Eine sinnvolle Regel besteht darin, den Wärmeeintrag so gering wie möglich zu halten, ohne dass es zu Fusionsstörungen kommt. Verwenden Sie kurze Durchgänge und lassen Sie die Verbindung zwischen den Durchgängen abkühlen, wenn die Temperatur zwischen den Durchgängen ansteigt.
Positionierung und Automatisierung für zuverlässige Schweißnähte
Durch die Positionierung des Werkstücks in der günstigsten Ausrichtung und die Verwendung einer mechanischen Bewegungsgeschwindigkeitssteuerung werden Fehler beim Schweißen unterschiedlicher Metalle drastisch reduziert. Einfaches manuelles Schweißen kann funktionieren, aber das Drehen der Verbindung in die flache Position ist weitaus zuverlässiger.
Bei Baugruppen und Armaturen mit kleinem Durchmesser kann ein Schweißpositionierer die Verbindung in einem geeigneten Winkel positionieren und das Werkstück drehen, während der Schweißer den Brenner ruhig hält.
 Konventioneller 1-Tonnen-Schweißpositionierer für kleine Baugruppen Dieser herkömmliche Schweißpositionierer hat eine Nennkapazität von 1 Tonne und dreht Baugruppen mit kleinem Durchmesser in geeignete Winkel, sodass Schweißer den Brenner ruhig halten und eine gleichmäßige Verbindungspositionierung erreichen können. Produkt anzeigen →
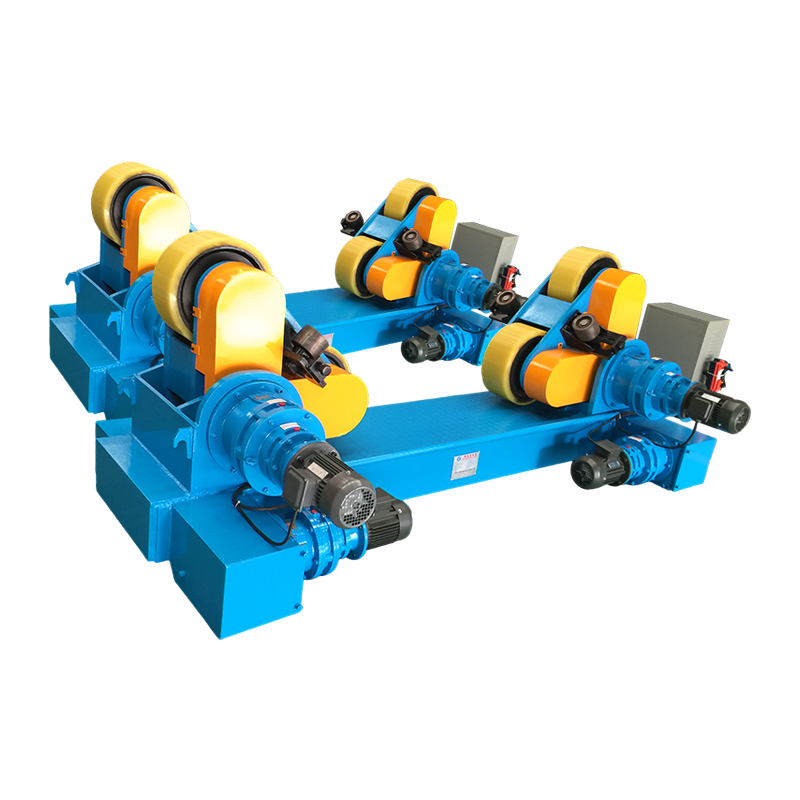
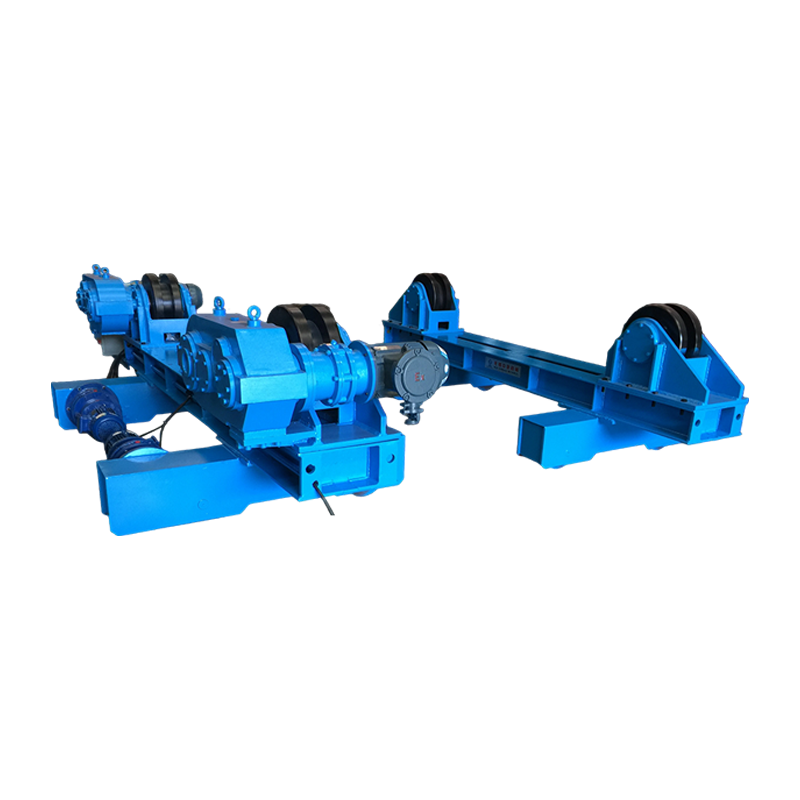
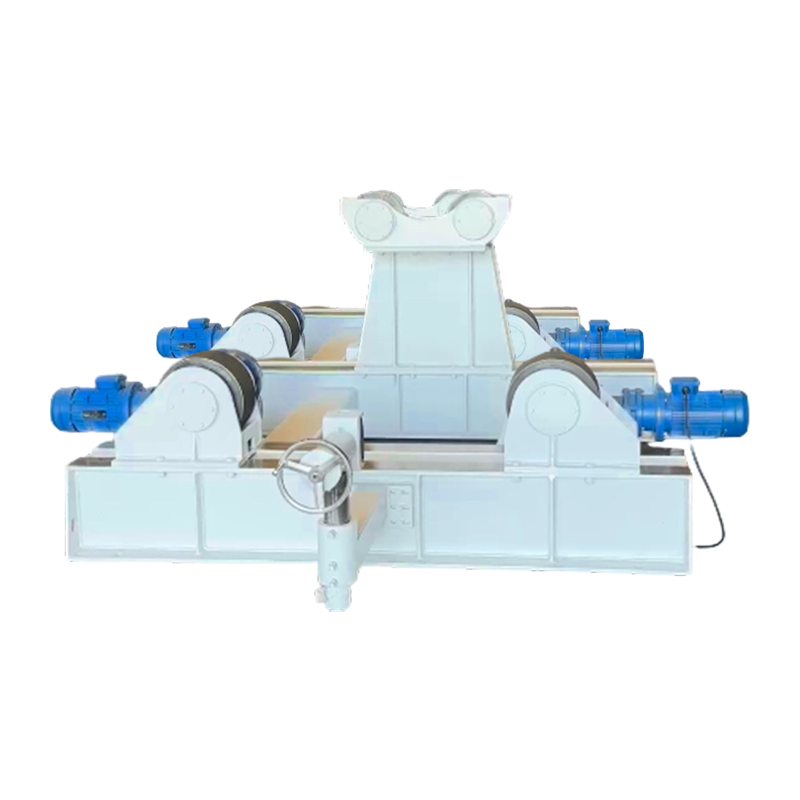
Bei Tankmänteln, Rohrspulen und zylindrischen Abschnitten dreht ein Schweißrotator die Naht mit kontrollierter Geschwindigkeit, sodass das Schweißbad gleichmäßig flach bleibt. Dieser Ansatz ist besonders nützlich, wenn das kombinierte Werkstück aus Edelstahl und Kohlenstoffstahl zu schwer ist, um es von Hand zu manipulieren. Sie können mehr darüber lesen wie rotierende Schweißverbindungen die Nacharbeit bei der Herstellung von Metalltanks und -rohren reduzieren .
 10-Tonnen-Schweißrotator mit elektrischer Orbitalbewegung und Hebevorrichtung Ein 10-Tonnen-Schweißrotator mit elektrischer Orbitalbewegung und elektrischem Heben, der zum Drehen schwerer zylindrischer Nähte mit kontrollierter Geschwindigkeit entwickelt wurde und das Schweißbad für gleichmäßige Ergebnisse flach hält. Produkt anzeigen →
Bei längeren Schweißnähten, die GMAW oder SAW erfordern, bewegt ein Säulen- und Auslegermanipulator den Schweißkopf mit gleichmäßiger Geschwindigkeit entlang der Verbindung und hält den Brennerwinkel fest. Dadurch wird die menschliche Variabilität beseitigt, die häufig zu Verdünnungsspitzen und kalten Runden führt.
 Maßgeschneiderte 4030-Säule und -Ausleger mit elektrischer Orbitalbewegung Ein maßgeschneiderter Säulen- und Auslegermanipulator mit elektrischer Orbitalbewegung, der den Schweißkopf mit konstanter Geschwindigkeit und festem Winkel entlang langer Nähte bewegt und so die menschliche Variabilität beim MSG- oder SAW-Schweißen verringert. Produkt anzeigen →
Diese Konfigurationen machen ein gutes Verfahren nicht überflüssig, aber sie machen es viel einfacher, die Strategie mit niedriger Zwischenlagentemperatur und geringer Wärmezufuhr aufrechtzuerhalten, auf der 309L basiert.
Inspektion und Oberflächenbehandlung nach dem Schweißen
Überprüfen Sie nach dem Schweißen die Verbindung sorgfältig, insbesondere die Schweißnaht auf der Kohlenstoffstahlseite. Ein Härtewert über 350 HV in dieser Zone weist oft darauf hin, dass die Wärmezufuhr zu hoch oder der Füllstoff falsch war. Bei der Oberflächeninspektion mittels Eindringprüfung können Risse und Porosität aufgedeckt werden, bei kritischen Bauteilen kommen Ultraschall- oder Röntgenprüfungen zum Einsatz.
Wenn die rostfreie Seite korrosiven Medien ausgesetzt ist, entfernen Sie Schweißverfärbungen und Oxidschichten durch Beizen oder Drahtbürsten und passivieren Sie anschließend die Oberfläche. Lassen Sie keine Kohlenstoffstahlpartikel auf der Edelstahlseite zurück, da diese rosten und eine konzentrierte Korrosionszelle bilden. Wenn der Anwendungscode eine Spannungsentlastung erfordert, halten Sie die Temperatur niedrig und kurz – idealerweise etwa 350–400 °C –, um die Kohlenstoffdiffusion zu begrenzen.
Häufige Diskontinuitäten und wie man sie vermeidet
Die meisten Fehler bei dieser Materialkombination sind vermeidbar, wenn Sie bei 309L oder einer Nickellegierung bleiben, die Hitze kontrollieren und die Verbindung sauber halten. In der folgenden Tabelle sind die häufigsten Probleme und Korrekturen aufgeführt.
| Defekt | Wahrscheinliche Ursache | Korrekturmaßnahme |
|---|---|---|
| Porosität | Nasses Flussmittel, ölige Oberflächen, fehlende Abschirmung | Verbrauchsmaterialien entfetten, trocknen, Gasfluss und Düsenabstand prüfen |
| Heißes Knacken | Hoher Schwefel- oder Phosphorgehalt im unedlen Metall; hoher Wärmeeintrag | Fugenränder reinigen; Füllmaterial 309L oder 312 verwenden; geringerer Wärmeeintrag |
| Martensitbildung | Hohe Verdünnung, hohe Zwischenlagentemperatur | Überlegierten Füllstoff verwenden; Zwischenlagen unter 150°C halten; Weben reduzieren |
| Unterschnitt | Zu hoher Strom oder zu hohe Fahrgeschwindigkeit | Schweißstrom reduzieren; etwas verlangsamen oder den Pistolenwinkel anpassen |
| Rost auf der Edelstahlseite | Eisenverunreinigungen durch Bürsten oder Schleifen | Verwenden Sie spezielle Edelstahlwerkzeuge. nach dem Schweißen reinigen und passivieren |
Häufig gestellte Fragen
Kann ich mit 308L Edelstahl an Kohlenstoffstahl schweißen?
Sie können, aber es ist keine gute Idee. Kohlenstoffstahl verdünnt das 308L-Schweißbad, wodurch der Chrom- und Nickelgehalt so weit sinkt, dass sich Martensit bildet und die Korrosionsbeständigkeit verringert wird. 309L ist der empfohlene Mindestfüllstoff für diese unterschiedliche Kombination.
Muss ich vor dem Schweißen von Edelstahl an Kohlenstoffstahl vorwärmen?
Normalerweise nein. Für dicke Abschnitte oder stark beanspruchte Verbindungen ist eine maximale Vorwärmung von 100 °C akzeptabel. Höhere Temperaturen beschleunigen die Kohlenstoffmigration und erzeugen eine spröde Schicht an der Schmelzlinie.
Wird die Schweißverbindung rosten?
Die Seite aus Kohlenstoffstahl rostet, wenn sie ungeschützt ist. Die Edelstahlseite sollte korrosionsbeständig bleiben, wenn die Oberfläche gereinigt und passiviert wird und eine Eisenverunreinigung verhindert wird. Beschichten oder lackieren Sie die Kohlenstoffstahlseite für den Außenbereich.
Kann ich MIG-Schweißen mit 100 % CO2-Schutzgas verwenden?
Es wird nicht empfohlen. Reines CO2 fügt der Schweißnaht Kohlenstoff hinzu und oxidiert Chrom, wodurch die Korrosionsbeständigkeit der rostfreien Seite verringert wird. Verwenden Sie Argon gemischt mit 2–5 % Kohlendioxid oder Argon mit 1–2 % Sauerstoff.