Wenn ein Käufer eine Schweißausrüstung bewertet, ist die erste Frage selten die Einschaltdauer oder die Stromstärke. Es kommt darauf an, welcher Prozess zum Werkstück passt. Hier ist die Schlussfolgerung vorab: MIG ist das schnellere, einfachere und kostengünstigere Verfahren für dickere Stahlprofile; WIG ist das präzise, hochwertige Verfahren für dünne oder ästhetisch kritische Arbeiten. Der strukturelle Grund ist einfach. MIG führt kontinuierlich eine abschmelzende Drahtelektrode durch die Pistole, sodass der Draht sowohl Elektrode als auch Zusatzwerkstoff ist. Beim WIG-Verfahren wird eine nicht verbrauchbare Wolframelektrode verwendet und der Bediener führt den Schweißdraht von Hand ein.
Der Unterschied zwischen MIG- und WIG-Schweißen geht über die Elektrode hinaus. Es beeinflusst die Abscheidungsrate, die Wärmekontrolle, die Fähigkeiten des Bedieners, die Kosten pro Meter und die zu erwartenden Fehler. MIG ist ein Produktionsprozess; WIG ist ein handwerklicher Prozess. Betriebe, die den Unterschied verstehen, vermeiden den Kauf der falschen Maschine, die Angabe des falschen Verfahrens oder die Ablehnung von Teilen, die mit der richtigen Methode geschweißt wurden.
Was ist MIG-Schweißen?
Das MIG-Schweißen, früher Metall-Lichtbogenschweißen (GMAW), ist ein halbautomatischer Prozess, bei dem eine aufgewickelte Drahtelektrode mit einer voreingestellten Geschwindigkeit durch die Schweißpistole geführt wird. Der Draht ist sowohl Elektrode als auch Zusatzwerkstoff: Der Lichtbogen schmilzt den Draht in der Verbindung und Schutzgas aus der Düse schützt das Schmelzbad vor Sauerstoff und Stickstoff in der Luft.
Wie MIG-Schweißen funktioniert
- Ein Drahtvorschubgerät schiebt die Elektrode durch die Pistolenauskleidung und die Kontaktspitze.
- Der Lichtbogen entsteht zwischen Draht und Werkstück und schmilzt beide.
- Schutzgas, bei Stahl meist Argon/CO2, bedeckt das Schweißbad.
- Der Bediener führt die Waffe; Die Maschine steuert die Drahtgeschwindigkeit und die Lichtbogenlänge.
Vorteile des MIG-Schweißens
- Hohe Abschmelzleistung, dadurch schnelle Fertigstellung von Dickschichtarbeiten.
- Einsteigerfreundliche Bedienung: Eine Hand führt die Pistole, Vorschub und Lichtbogenlänge übernimmt die Maschine.
- Verträgt leichten Zunder und Rost besser als WIG.
- Niedrigere Betriebskosten für die Herstellung von Kohlenstoffstahl.
- Der kontinuierliche Drahtvorschub ermöglicht lange, unterbrechungsfreie Schweißnähte.
Nachteile des MIG-Schweißens
- Erzeugt Spritzer; Schönheitsfugen müssen in der Regel geschliffen oder gebürstet werden.
- Der Wärmeeintrag ist schwieriger zu justieren, sodass Bleche unter 1,5 mm leicht durchbrennen können.
- Positionsschweißen ist ohne eine gepulste oder synergetische Stromquelle schwieriger.
- Eine falsche Gasabdeckung oder falsche Drahteinstellungen führen schnell zu Porosität.
Was ist WIG-Schweißen?
Beim WIG-Schweißen, ehemals Gas-Wolfram-Lichtbogenschweißen (GTAW), wird eine nicht verbrauchbare Wolframelektrode zur Aufrechterhaltung des Lichtbogens verwendet. Das Wolfram schmilzt nicht in die Verbindung ein. Stattdessen führt der Schweißer einen separaten Füllstab in das Schmelzbad ein und regelt dabei die Hitze über ein Fußpedal.
Wie WIG-Schweißen funktioniert
- Die Wolframelektrode erzeugt den Lichtbogen; es wird nicht verbraucht.
- Schutzgas, typischerweise reines Argon, strömt über das Schweißbad.
- Der Bediener führt den Füllstab manuell in die Vorderkante des Beckens ein.
- Die Fußpedalsteuerung regelt die Wärme kontinuierlich durch die Schweißnaht.
Vorteile des WIG-Schweißens
- Höchste Schweißqualität: saubere, dichte Schweißnähte ohne Spritzer, die häufig den Röntgenstandards entsprechen.
- Präzisionsanzugmaterial zur Wärme- und Füllstoffkontrolle ab 0,5 mm.
- Schweißt fast alle Metalle, einschließlich Aluminium, Edelstahl, Titan und Kupfer.
- Kein Flussmittel oder Schlacke, daher sind die fertigen Schweißnähte glatt und leicht zu reinigen.
- Ermöglicht autogenes Schweißen ohne Zusatzwerkstoff an Kanten- und Eckverbindungen.
Nachteile des WIG-Schweißens
- Langsame Abschmelzraten machen das Schweißen schwerer Abschnitte unpraktisch.
- Steile Lernkurve, die eine koordinierte Zweihand- und Fußpedalbedienung erfordert.
- Verbrauchsmaterialien kosten mehr: Wolfram, Gaslinsen, Becher und hochreines Argon.
- Nicht wirtschaftlich für dicken Kohlenstoffstahl, bei dem Geschwindigkeit und Kosten pro Meter im Vordergrund stehen.
MIG- und WIG-Schweißen: Direkter Vergleich
Bei der Bewertung nach denselben Fertigungskriterien werden die Unterschiede deutlich.
| Faktor | MIG-Schweißen | WIG-Schweißen |
|---|---|---|
| Elektrode | Abschmelzbare Drahtelektrode | Nicht verbrauchbare Wolframelektrode |
| Zusatzmetall | Der Draht selbst wird automatisch zugeführt | Separater Stab, manuell zugeführt |
| Schutzgas | Argon/CO2-Mischung oder CO2 für Stahl | Reines Argon, manchmal Argon-Helium |
| Wärmekontrolle | Maschinell eingestellt, eingeschränkte Verstellung | Stufenlose Fußpedalverstellung |
| Typische Dicke | 1,5 mm bis 25 mm oder mehr | 0,5 mm bis 6 mm ideal |
| Reisegeschwindigkeit | Hoch | Niedrig bis mäßig |
| Fähigkeitsniveau | Grundlegende, kurze Schulung | Fortgeschrittene, ruhige Hände |
| Aussehen der Schweißnaht | Spritzer, möglicherweise muss geschliffen werden | Sauber, glatt, keine Spritzer |
| Relative Kosten | Geringere Ausrüstung und Verbrauchsmaterialien | Hocher gas, torch, and labor cost |
| Am besten für | Baustahl, Rahmen, Produktionsläufe | Edelstahl, Aluminium, dünnes Blech, sichtbare Verbindungen |
So wählen Sie zwischen MIG- und WIG-Schweißen
Wählen Sie MIG, wenn die Verbindung dick ist, sich das Teil wiederholt und die Geschwindigkeit Ihre Kosten steigert. Wählen Sie WIG, wenn Aussehen, Metallurgie oder dünnes Material wichtiger sind als die Zykluszeit.
Auswahlkriterien
- Materialstärke: ab 3 mm MIG-Abscheideleistung rechnet sich; unter 3 mm schont WIG das Grundmetall.
- Sichtbarkeit der Schweißnähte: sichtbare polierte Verbindungen begünstigen WIG; Lackierte oder verdeckte Strukturschweißnähte begünstigen MIG.
- Produktionsvolumen: hohes Volumen begünstigt MIG; Kleine Stückzahlen und hochwertige Teile rechtfertigen TIG.
- Aluminium und Edelstahl: WIG übernimmt die Oxid- und Wärmekontrolle bei dünnen Abschnitten; gepulstes MIG eignet sich für dickeres Aluminium.
- Bedienerkenntnisse: MIG eignet sich für allgemeine Schweißer; WIG erfordert geschulte Bediener.
Ein schneller Entscheidungsfilter
- Ist das Material dünner als 3 mm? Verwenden Sie WIG.
- Ist die Schweißnaht sichtbar und für das Erscheinungsbild entscheidend? Verwenden Sie WIG.
- Ist das Teil groß, dick oder voluminös? Verwenden Sie MIG.
- Benötigen Sie Röntgen- oder Codequalität? Verwenden Sie WIG mit einem qualifizierten Verfahren.
- Reparieren Sie Aluminiumguss? Verwenden Sie WIG.
Arbeitspositionierung und Automatisierung für konsistente Schweißnähte
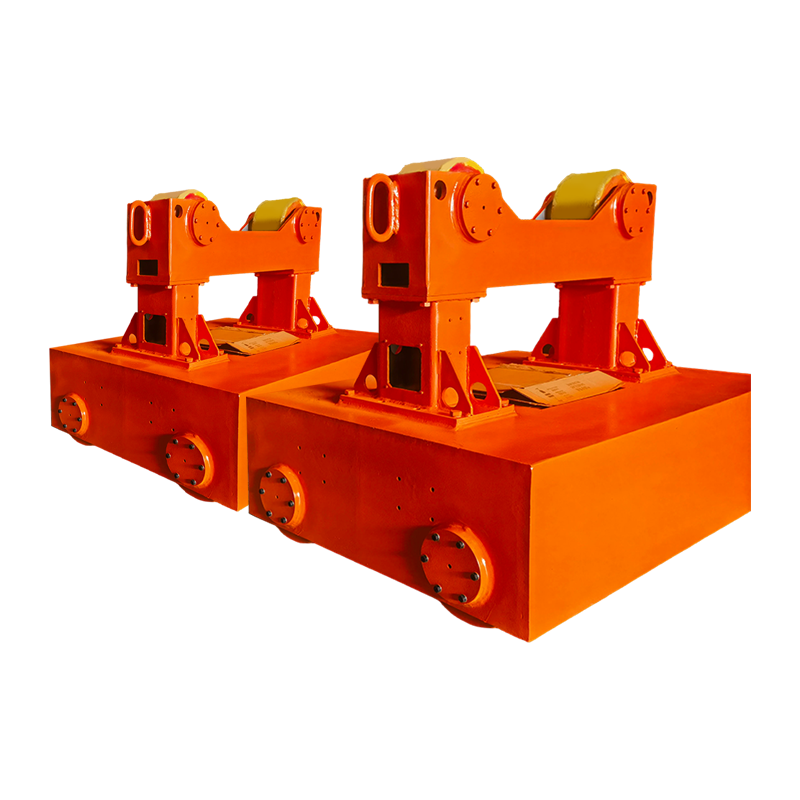
Welches Verfahren Sie auch wählen, die Schweißqualität verbessert sich erheblich, wenn Sie die Verbindung an schwierigen Stellen entfernen. Ein Schweißpositionierer dreht und neigt das Teil, sodass der Bediener eine MIG- oder WIG-Perle in der flachen Position ausführen kann, der produktivsten und am wenigsten fehleranfälligen Ausrichtung. Dies ist besonders wichtig für WIG, wo manuell zugeführter Füller einen stabilen Arbeitswinkel benötigt.
 Konventioneller 1T-Schweißpositionierer für stabile, flache Schweißnähte Dieser kompakte Positionierer dreht und kippt Werkstücke mit einem Gewicht von bis zu einer Tonne und ermöglicht es dem Bediener, MIG- oder WIG-Perlen in der flachen Position laufen zu lassen. Es eignet sich für kleine und mittlere Teile, bei denen ein konstanter Brennerwinkel und eine gleichbleibende Bewegungsgeschwindigkeit die Schweißqualität verbessern. Produkt anzeigen →
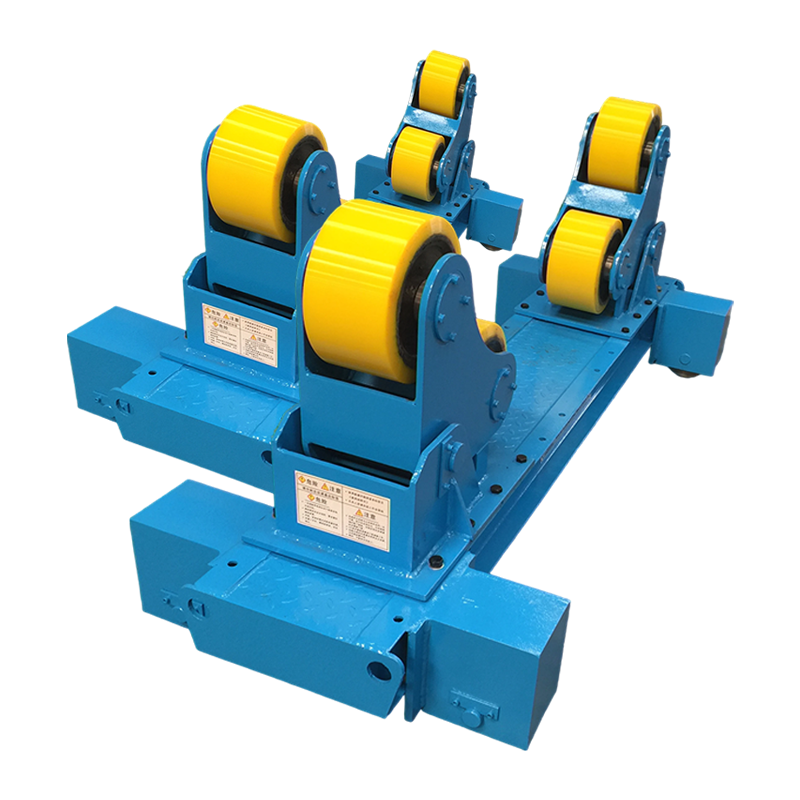
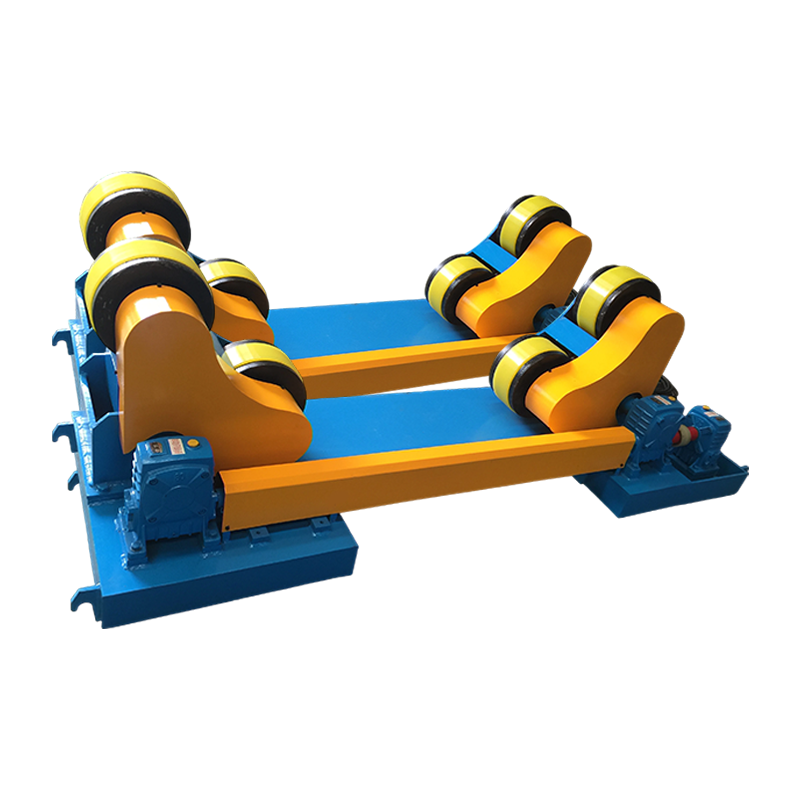
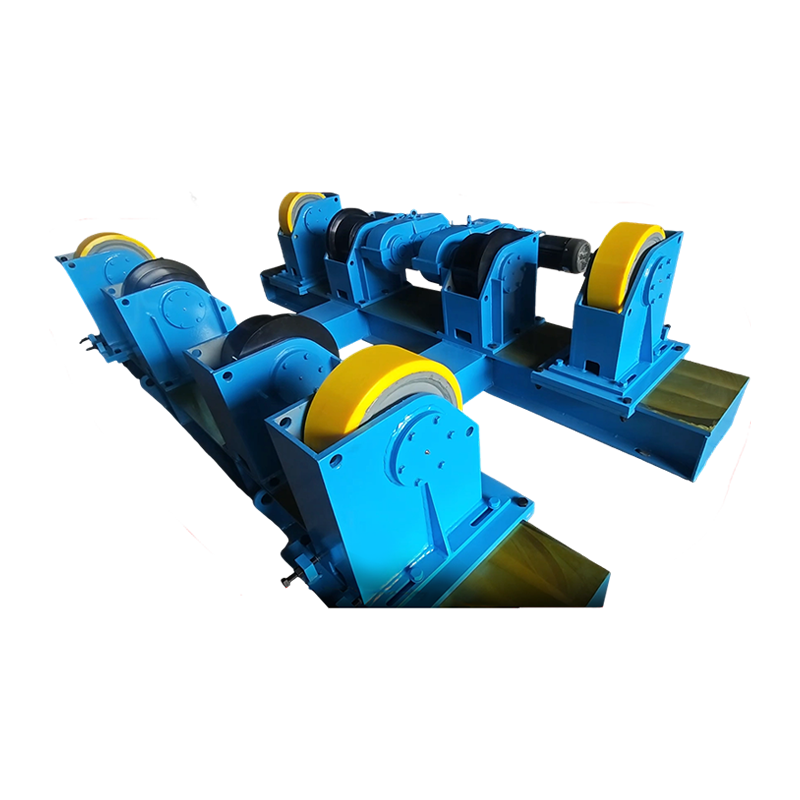
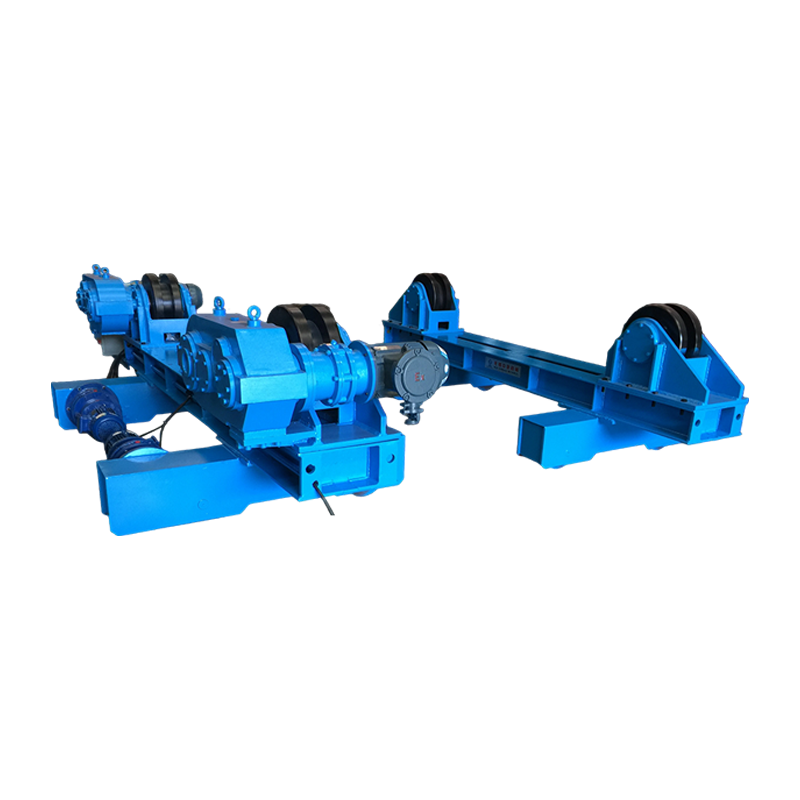
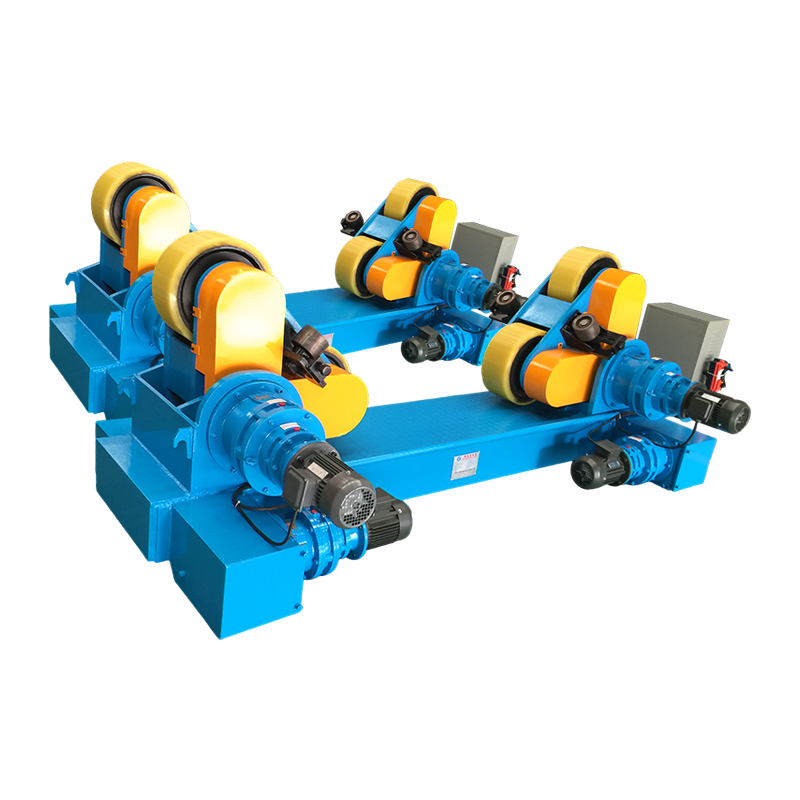
Bei zylindrischen Werkstücken wie Tanks, Rohren, Druckbehältern und Windturmabschnitten drehen Schweißrotatoren das Gehäuse, während der Brenner fixiert bleibt, und wandeln so eine lange Umfangsnaht in eine durchgehende, flache Schweißnaht um. MIG-Fülllagen und WIG-Wurzellagen profitieren von einer konstanten Vorschubgeschwindigkeit und Anti-Drift-Designs halten die Naht ausgerichtet. Deshalb Schweißrotatoren im Tank- und Rohrbau gehören zum Standard moderner Fertigungslinien.
 10T verstellbarer Schweißrotator mit Anti-Drift für zylindrische Nähte Dieser Rotator handhabt zehn Tonnen schwere zylindrische Werkstücke und dreht die Schalen gleichmäßig, während der Brenner fixiert bleibt. Sein Anti-Drift-System hält lange Umfangsnähte ausgerichtet und eignet sich daher ideal für Tanks, Rohre und Druckbehälter, die durchgehende, flache Schweißnähte benötigen. Produkt anzeigen →
Bei großen Baugruppen trägt ein Säulenausleger den Brenner in einer festen Höhe und Reichweite und entlastet so das Armgewicht des Bedieners. Ein WIG-Säulenausleger ist für eine präzise Füllstoffzufuhr und Gasabdeckung konfiguriert, was für wiederholbare Schweißnähte an großen Teilen wichtig ist. Wenn Sie planen, einen der beiden Prozesse zu automatisieren, ist die Positionierungsausrüstung die erste Investition, die Sie in Betracht ziehen sollten.
 WIG-Säule und -Ausleger für präzise Brennerpositionierung und Automatisierung Diese Säulen- und Auslegereinheit unterstützt das WIG-Schweißen durch genaue Einstellung von Brennerposition, -weg und -oszillation. Es trägt dazu bei, die Argonabdeckung und die wiederholbare Perlenqualität bei großen Baugruppen aufrechtzuerhalten, wodurch der manuelle Aufwand reduziert und die automatisierte Produktion vorbereitet wird. Produkt anzeigen →
Wenn Sie eine neue Produktionslinie spezifizieren, besprechen Sie Ihren Werkstückumfang mit a Hersteller von Schweißgeräten Frühzeitig verhindert Nacharbeiten und beschleunigt die Qualifizierung.
Kostenüberlegungen
Bei den Gerätekosten ist MIG der untere Einstiegspunkt: Eine solide MIG-Maschine kostet weniger als eine entsprechende WIG-Maschine mit Wechselstromausgang, und Drahtverbrauchsmaterialien sind billiger als Wolfram und hochreines Argon. Die dominierenden Produktionskosten sind jedoch die Arbeitszeit. Eine WIG-Schweißung kann drei- bis viermal länger dauern als die gleiche Verbindung mit MIG. Wenn man die Kosten pro Meter fertiger Schweißnaht vergleicht, gewinnt MIG bei Kohlenstoffstahl; WIG gewinnt dort, wo MIG Mängel verursachen würde, die eine Nacharbeit erfordern.
Häufig gestellte Fragen
Kann eine Maschine sowohl MIG als auch WIG verarbeiten?
Viele Multiprozessmaschinen bieten MIG- und DC-WIG-Maschinen an, für die Umstellung ist jedoch ein Austausch des Brenners, ein Wechsel des Gases und das Hinzufügen eines WIG-Brenners mit Ventil erforderlich. AC-WIG für Aluminium erfordert eine Maschine mit AC-Ausgang, was die Kosten erhöht. Multiprozessgeräte eignen sich für kleine Betriebe; Produktionslinien bevorzugen spezielle Maschinen.
Ist WIG stärker als MIG?
Eine korrekt ausgeführte MIG-Schweißnaht und eine korrekt ausgeführte WIG-Schweißnaht können beide die gleichen Festigkeitsanforderungen erfüllen. Der Unterschied liegt in der Konsistenz: WIG erzeugt weniger interne Fehler und eine bessere Kontrolle der Wärmeeinflusszone, was für die Codearbeit wichtig ist. Bei gewöhnlichem Kohlenstoffstahl ist eine einwandfreie MIG-Schweißnaht genauso stark.
Was ist für einen Anfänger einfacher?
MIG ist einfacher, da die Maschine den Drahtvorschub und die Lichtbogenlänge steuert. Ein Anfänger kann nach stundenlangem Üben eine akzeptable MIG-Schweißnaht herstellen, während das WIG-Schweißen wochenlanges, konsequentes Üben erfordert.
Warum wird WIG üblicherweise für Aluminium verwendet?
Aluminium hat eine Oxidschicht, die weit über dem Grundmetall schmilzt. WIG-Wechselstrom reinigt das Oxid und sorgt gleichzeitig für eine präzise Wärmekontrolle, wodurch ein Durchbrennen auf dünnem Aluminium verhindert wird. MIG kann Aluminium schweißen, ist jedoch anfälliger für Porosität bei dünnen Abschnitten.
Wie wirkt sich die Materialstärke auf die Wahl aus?
Unter etwa 3 mm bietet WIG die erforderliche Kontrolle, um Durchbrennen und Verformungen zu vermeiden. Ab 3 mm bietet die MIG-Abschmelzleistung einen deutlichen Produktivitätsvorteil. Viele Hersteller schweißen dünnwandige Rohre mit WIG und wechseln bei Strukturplatten zu MIG oder mit Fülldraht.
Der Unterschied zwischen MIG- und WIG-Schweißen besteht nicht darin, welches Verfahren besser ist; Es geht darum, den Prozess an das Material, die Verbindung, das Produktionsvolumen und die verfügbaren Fähigkeiten anzupassen. MIG bietet Geschwindigkeit, Einfachheit und geringere Kosten bei dickem Stahl. WIG liefert Präzision, Qualität und saubere kosmetische Ergebnisse bei dünnen oder reaktiven Metallen. Bewerten Sie das Werkstück, bevor Sie eine Maschine kaufen, und investieren Sie frühzeitig in die Positionierungsausrüstung. Es verbessert beide Prozesse mehr als jedes andere Werkstatt-Upgrade.