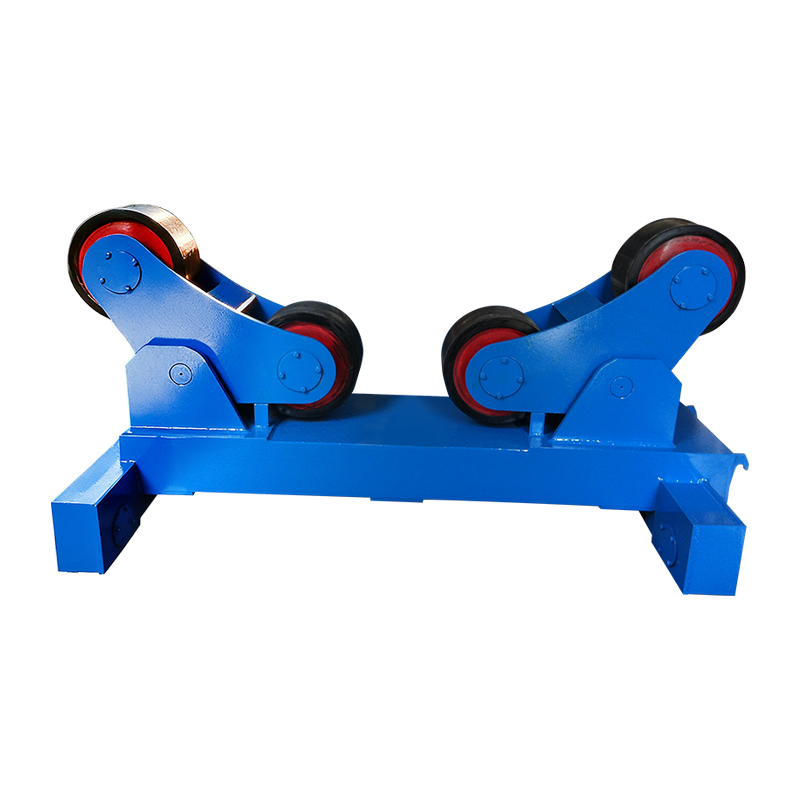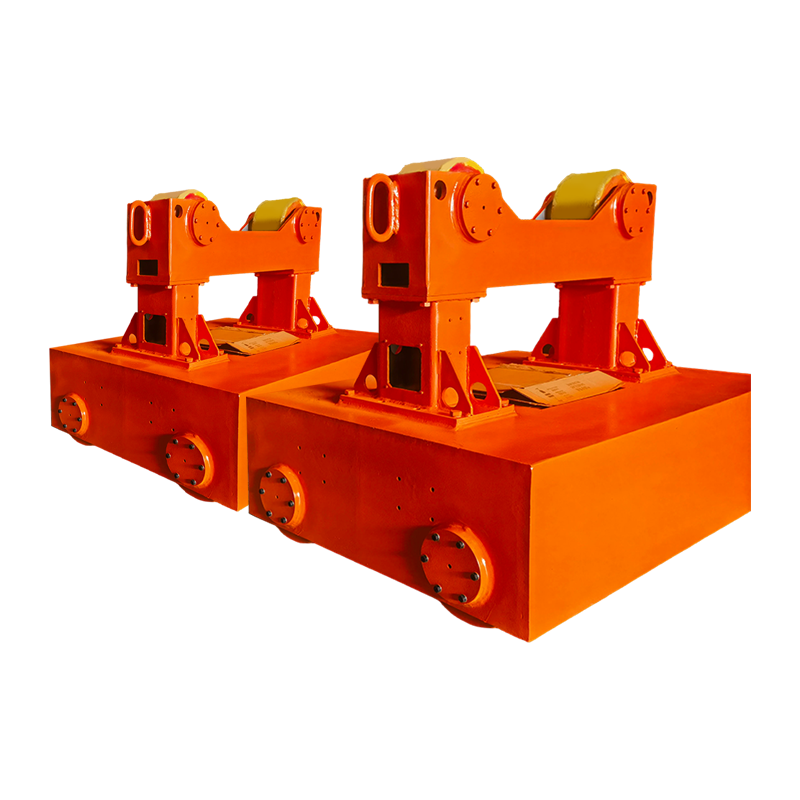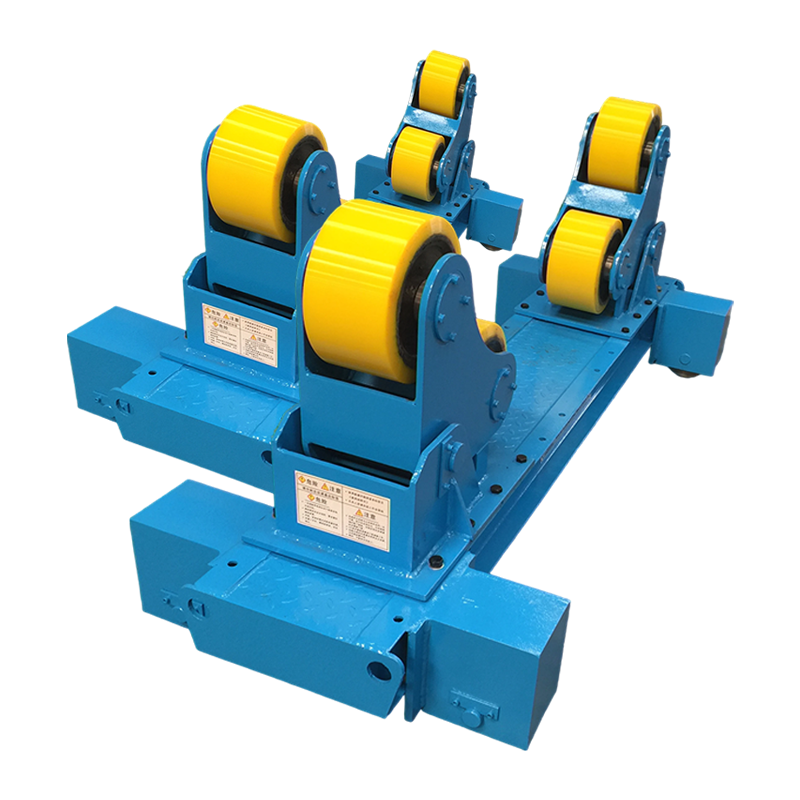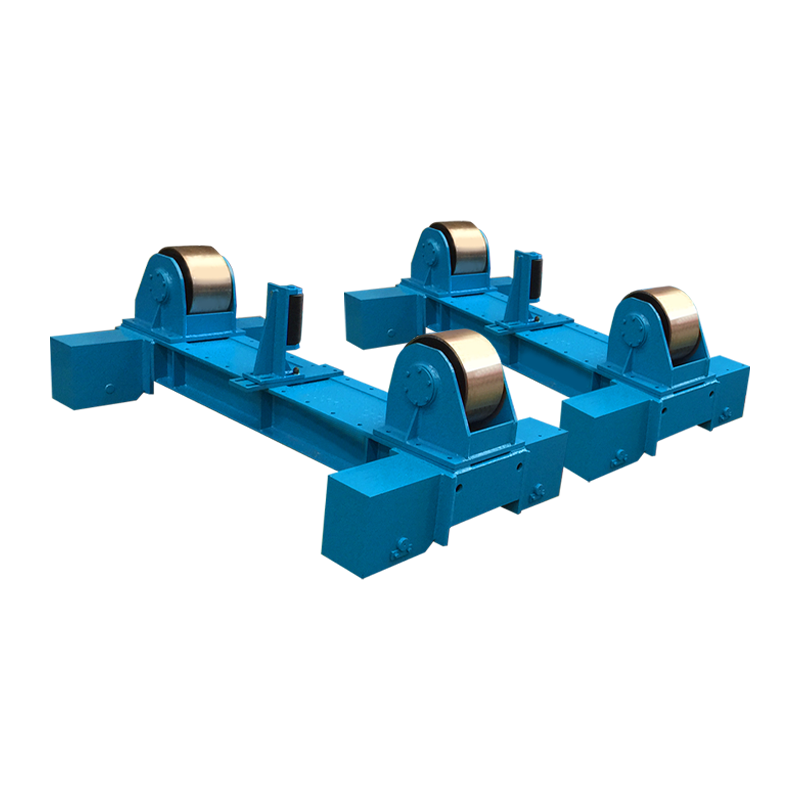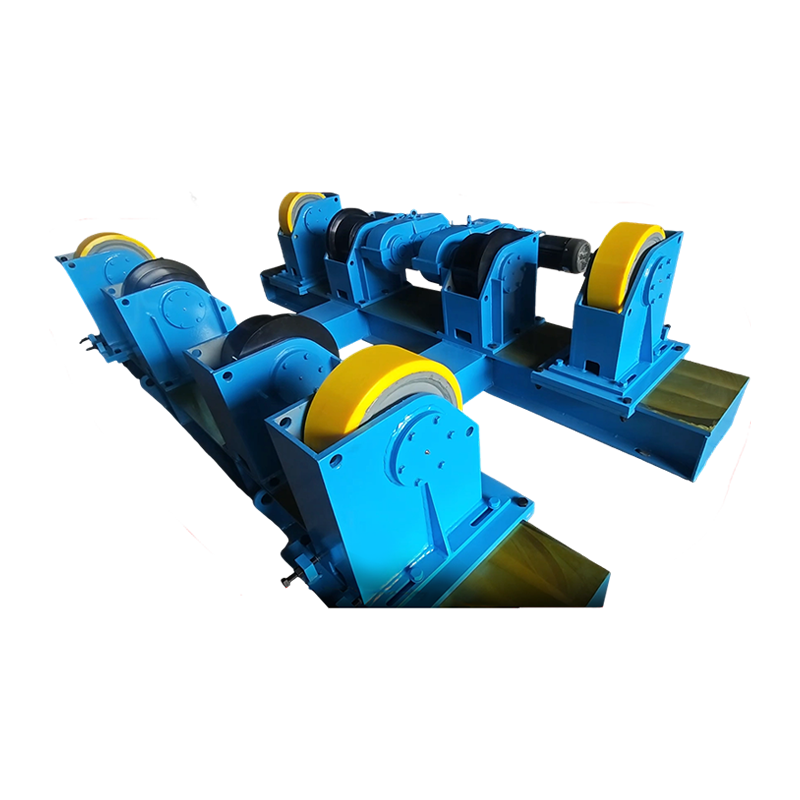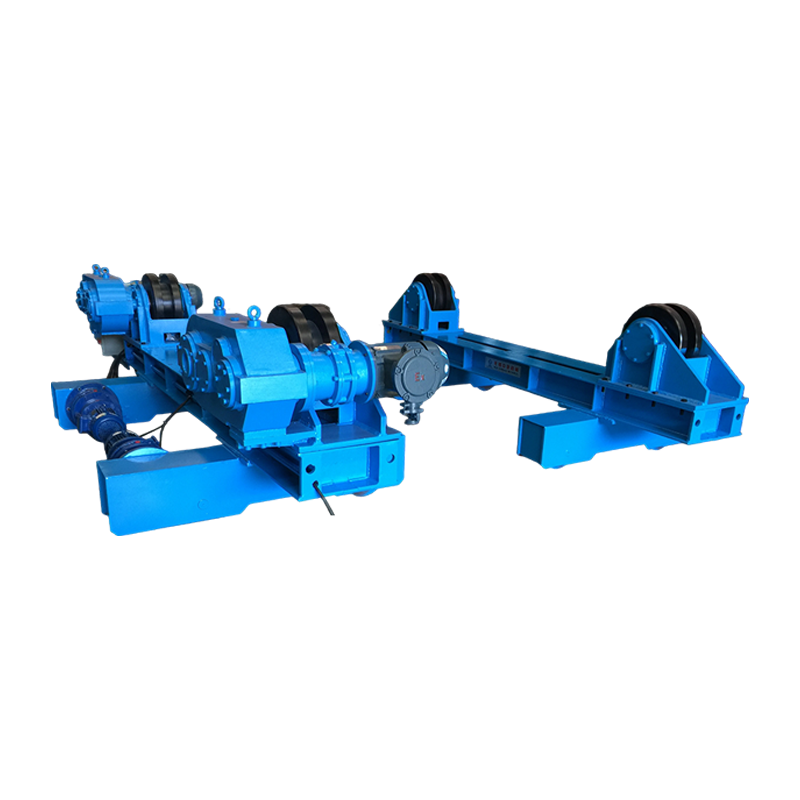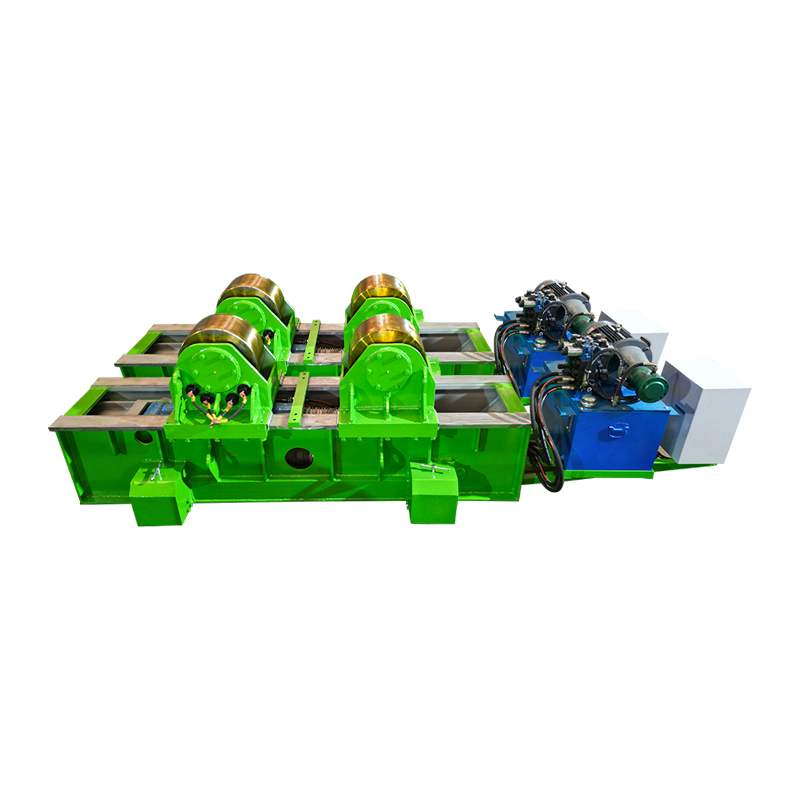
A Schweißrotator ist ein industrieller Positionierer, der zylindrische oder runde Werkstücke – wie Rohre, Druckbehälter, Tanks und Kessel – während des Schweißprozesses unterstützt und kontinuierlich mit kontrollierter Geschwindigkeit dreht. Es verbessert die Schweißqualität und Produktivität durch die Aktivierung Automatisches Rundumschweißen in der flachen (1G) Position Dadurch entfällt die Notwendigkeit für einen Schweißer, sich um ein stationäres Teil herum neu zu positionieren. Das zeigen Studien in Großfertigungsbetrieben Schweißrotatoren reduzieren die manuelle Neupositionierungszeit um 40–60 % und verbessern die Konsistenz der Schweißnaht im Vergleich zum Festpositionsschweißen und verringern gleichzeitig die Ermüdung des Schweißers bei langen Umfangsnähten. Für jede Fertigungsanlage, die zylindrische Schweißteile mit einem Durchmesser von mehr als 200 mm verarbeitet, a Schweißrotator ist eine der rentabelsten Ausrüstungsinvestitionen, die es gibt.
Was ist ein Schweißrotator? Definition, Komponenten und Funktionsweise
Ein Schweißrotator besteht aus zwei oder mehr Rollenbaugruppen, die auf einem starren Rahmen montiert sind und ein zylindrisches Werkstück halten und es mit einer präzise gesteuerten Geschwindigkeit drehen, während ein Schweißbrenner oder -kopf stationär über oder neben der Verbindung bleibt. Anstatt die Schweißausrüstung um das Teil herum zu bewegen, bewegt der Rotator das Teil am Schweißpunkt vorbei – eine grundlegende Änderung des Ansatzes, die einen gleichmäßigen Brennerwinkel, eine gleichmäßige Bewegungsgeschwindigkeit und eine gleichmäßige Wärmezufuhr über den gesamten Umfang ermöglicht.
Die drei Kernkomponenten von jedem Schweißrotator System sind:
- Antriebseinheit: Enthält die motorisierten Rollen, die von einem Elektromotor und einem Getriebe angetrieben werden. Die Antriebseinheit steuert die Drehzahl, typischerweise im Bereich von 0,1 bis 1 U/min bei Industriemodellen und ist zur präzisen Einstellung mit einem Geschwindigkeitsregler verbunden.
- Umlenkeinheit: Eine passive Rollenbaugruppe, die das andere Ende des Werkstücks stützt. Es folgt der von der Antriebseinheit angetriebenen Rotation und ist in der Breite verstellbar, um sich an unterschiedliche Rohr- oder Behälterdurchmesser anzupassen.
- Bedienfeld / SPS: Steuert Rotationsgeschwindigkeit, Richtung, Start/Stopp und bei fortgeschrittenen Modellen die Synchronisierung mit der Schweißstromquelle für vollautomatische Umfangsschweißzyklen.
Das Werkstück liegt in der durch die Rollenpaare gebildeten V-Nut oder Flachauflage. Der Rollenwinkel und -abstand bestimmen den Kontaktdurchmesserbereich, den der Rotator abdecken kann. Der meiste Industriestandard Schweißrotators Griffdurchmesser von 100 mm bis 3.500 mm , mit Hochleistungsmodellen mit einer Länge von bis zu 6.000 mm und mehr für die Herstellung großer Schiffe.
Arten von Schweißrotatoren: Welches Design passt zu Ihrer Anwendung?
Es gibt vier Haupttypen von Schweißrotatoren , jeweils geeignet für unterschiedliche Tragfähigkeiten, Werkstückgeometrien und Automatisierungsgrade. Die Auswahl des falschen Typs ist der häufigste und kostspieligste Spezifikationsfehler bei der Einrichtung einer Fertigungswerkstatt.
1. Konventioneller Schweißrotator (Festwinkelrollen)
Der herkömmliche Schweißrotator verwendet feste V-Winkel-Rollenrahmen und ist der am häufigsten verwendete Typ im allgemeinen Rohr- und Behälterbau. Sowohl der Antriebs- als auch der Spannrahmen sitzen in einem festen Winkel – typischerweise 30° oder 45° – und bilden so eine stabile Halterung für runde Werkstücke. Der Rollenabstand wird manuell eingestellt, indem Rahmen entlang einer Basisschiene verschoben werden, um den unterstützten Durchmesser zu ändern. Die Tragfähigkeiten reichen von 1 Tonne bis über 3.000 Tonnen pro Paar. Dieses Design ist am kostengünstigsten für Anlagen, die mit einheitlichen Standardrohrdurchmessern arbeiten.
2. Selbsteinstellender Schweißrotator (selbstausrichtende Rollen)
Selbsteinstellende Schweißrotatoren passen ihren Rollenwinkel automatisch an den Werkstückdurchmesser an, wodurch eine manuelle Neupositionierung des Rahmens entfällt. Jede Rollenbaugruppe verfügt über einen schwenkbaren Rahmen, der sich unter dem Gewicht des Werkstücks öffnet oder schließt und so über einen weiten Durchmesserbereich hinweg einen optimalen Kontaktwinkel aufrechterhält – typischerweise 150 mm bis 3.000 mm – ohne manuelle Anpassung. Dies verkürzt die Rüstzeit erheblich, wenn in einer Werkstatt den ganzen Tag über unterschiedliche Rohrgrößen verarbeitet werden. Das selbstausrichtende Design verteilt die Last außerdem gleichmäßiger auf der Rollenoberfläche und reduziert so den lokalen Rollenverschleiß.
3. Drehen von Walzen mit Tankkopfschweißmöglichkeit
Hochleistungsdrehwalzen für die Herstellung von Druckbehältern und Lagertanks sind für die Bearbeitung sowohl der zylindrischen Mantel- als auch der Endkappen- (Kopf-) Schweißvorgänge ausgelegt. Diese Einheiten verfügen über breitflächige Gummi- oder Polyurethanwalzen, die eine nicht beschädigende Oberfläche für fertige oder beschichtete Gefäße bieten, und getriebereduzierte Antriebe, die sehr langsame, präzise Rotationsgeschwindigkeiten aufrechterhalten können – bis zu 300 m 0,01 U/min — für dickwandige Unterpulverschweißdurchgänge (SAW).
4. Motorisierter Schweißrotator mit CNC-/SPS-Integration
CNC-integrierte Schweißrotatoren synchronisieren die Werkstückrotationsgeschwindigkeit direkt mit der Schweißdrahtvorschubgeschwindigkeit, der Bewegungsgeschwindigkeit und den Stromquellenparametern für vollautomatische Umfangsschweißdurchgänge. Diese Systeme werden in der Großserienfertigung von Rohrspulen, im Offshore-Plattformbau und in der automatisierten Druckbehälterfertigung eingesetzt. Geschwindigkeitssynchronisationsgenauigkeit von ±0,5 % sorgt für eine gleichmäßige Wärmezufuhr pro Längeneinheit – entscheidend für normkonforme Schweißungen an druckbelasteten Komponenten gemäß den Normen ASME, EN 13480 oder ISO 15614.
Schweißrotatortypen im Vergleich
| Typ | Durchmesserbereich | Tragfähigkeit | Einrichtungszeit | Automatisierungsebene | Beste Anwendung |
| Konventionell | 100 mm – 3.500 mm | 1 – 1.000 t | Manuell (10–20 Min.) | Einfach | Standardrohr, einheitliche Durchmesser |
| Selbstregulierend | 150 mm – 3.000 mm | 1 – 300 t | Automatisch (<2 Min.) | Mäßig | Rohrspulen mit unterschiedlichen Durchmessern |
| Hochleistungsdrehrollen | 500 mm – 6.000 mm | 10 – 2.000 t | Handbuch (variiert) | Einfach to Moderate | Druckbehälter, Lagertanks |
| CNC/SPS integriert | 100 mm – 4.000 mm | 1 – 500 t | Programmiert (<5 Min.) | Vollständige Automatisierung | Großvolumige, normkonforme Schweißungen |
Bildunterschrift: Vergleich der vier wichtigsten Schweißrotatortypen hinsichtlich Durchmesserbereich, Tragfähigkeit, Rüstzeit, Automatisierungsgrad und primärer industrieller Anwendung.
Wichtige Spezifikationen, die bei der Auswahl eines Schweißrotators zu berücksichtigen sind
Belastbarkeit und Durchmesserbereich sind die beiden nicht verhandelbaren Spezifikationen — Alle anderen Funktionen sind zweitrangig, wenn der Rotator das Werkstück in der erforderlichen Größe nicht sicher tragen kann. Hier finden Sie eine strukturierte Anleitung zu jeder kritischen Spezifikation:
Tragfähigkeit
Geben Sie die Tragfähigkeit des Rotators immer mit mindestens dem 1,25-fachen des höchsten voraussichtlichen Werkstückgewichts an um einen Sicherheitsspielraum zu bieten und dynamische Belastungen während der Beschleunigung und Verzögerung der Rotation zu berücksichtigen. Ein Schiff mit einem Gewicht von 8 Tonnen erfordert einen Rotator mit einer Nennleistung von mindestens 10 Tonnen . Eine Überlastung eines Schweißrotators drückt die Rollen über ihre Tragfähigkeit hinaus zusammen, führt zu einer Durchbiegung des Rahmens und birgt die Gefahr eines katastrophalen Abrollens des Werkstücks – ein ernstes Sicherheitsrisiko.
Drehzahlbereich
Um die richtige Lichtbogengeschwindigkeit an der Verbindungsstelle aufrechtzuerhalten, muss die Rotationsgeschwindigkeit auf den Schweißprozess und den Werkstückdurchmesser abgestimmt sein. Die erforderliche Drehzahl wird wie folgt berechnet: Verfahrgeschwindigkeit (mm/min) ÷ (π × Durchmesser in mm) . Zum Beispiel erfordert das Schweißen eines Rohrs mit 600 mm Durchmesser und einer Vorschubgeschwindigkeit von 400 mm/min etwa 0,21 U/min . Das Unterpulverschweißen (SAW) an dickwandigen Behältern kann nur wenig erfordern 0,03–0,08 U/min ; Möglicherweise sind WIG-Wurzeldurchgänge an dünnwandigen Edelstahlrohren erforderlich 0,5–1,5 U/min .
Rollenmaterial
Die Wahl des Rollenmaterials wirkt sich direkt auf den Oberflächenschutz des Werkstücks und die Lebensdauer der Rolle aus. Stahlrollen sind Standard bei unbeschichteten Baustahlrohren und bieten maximale Haltbarkeit. Für beschichtete, lackierte oder polierte Gefäße sind gummi- oder polyurethanbeschichtete Rollen erforderlich, um eine Beschädigung der Oberfläche zu verhindern. Polyurethanrollen sorgen außerdem für besseren Halt auf glatten Oberflächen und reduzieren so den Schlupf – besonders wichtig bei schweren Schiffen, bei denen ein hoher Drehmomentbedarf besteht. Rechnen Sie damit, dass die Rollenbezüge aus Polyurethan alle paar Tage ausgetauscht werden müssen 12–24 Monate im kontinuierlichen Produktionseinsatz.
Schweißstromerdung
Es darf niemals Schweißstrom durch die Rotorrollenlager fließen — Dies führt zu elektrolytischem Lochfraß an den Lagerlaufbahnen und einem schnellen Ausfall. Rotatoren, die für Prozesse mit hoher Stromstärke verwendet werden (z. B. SAW mit 600–1.200 A), müssen entweder über spezielle Erdungsbürsten am Rotatorrahmen verfügen oder über eine separate Schweißerdungsklemme, die direkt am Werkstück angebracht wird. Viele Premium-Rotatoren enthalten integrierte Bodenbürsten die die Werkstückoberfläche berühren und einen widerstandsarmen Rückweg bieten, wodurch der Antrieb und die Umlenklager geschützt werden.
Anti-Drift / Axialsicherung
Zylindrische Werkstücke neigen dazu, während der Rotation axial entlang der Rollenachse zu wandern (zu wandern). – ein Phänomen, das durch eine geringfügige Fehlausrichtung zwischen den Mittellinien der Antriebs- und Umlenkrolle verursacht wird. Hochwertige Rotatoren lösen dieses Problem durch Winkelrollenverstellung (Voreilung der Antriebsrollen um 1–3°), automatische elektronische Antidriftsteuerung oder mechanische axiale Druckstücke. Durch eine unkontrollierte axiale Drift wird die Schweißverbindung vom Brenner wegbewegt, was zu außermittigen Schweißnähten und einer möglichen Kollision des Brenners mit dem Werkstückende führt.
Schweißrotator vs. Schweißpositionierer: Was ist der Unterschied?
Sowohl ein Schweißrotator als auch ein Schweißpositionierer manipulieren Werkstücke während des Schweißens, bedienen jedoch grundsätzlich unterschiedliche Geometrien und Bewegungsanforderungen. Eine Verwechslung der beiden führt zu einer Fehlanwendung der Ausrüstung – ein Positionierer kann einen Rotator bei langen zylindrischen Behältern nicht ersetzen, und ein Rotator kann keinen Positionierer bei Flansch- oder asymmetrischen Baugruppen ersetzen.
| Attribut | Schweißrotator | Schweißpositionierer |
| Primärer Antrag | Kontinuierliche Drehung um die horizontale Achse | Neigungsdrehung um festes Spannfutter/Tisch |
| Werkstückform | Nur zylindrisch / rund | Beliebige Formen (Flansche, Halterungen, Rahmen) |
| Schweißverbindungstyp | Umlaufende (Umfangs-)Nähte | Alle Verbindungsarten (Keile, Stoß, komplex) |
| Maximale Werkstücklänge | Unbegrenzt (mehrere Umlenkeinheiten) | Begrenzt durch die Spannfutterüberhangkapazität |
| Typischer Lastbereich | 1 – 3.000 Tonnen | 0,03 – 100 Tonnen |
| Einrichtung für lange Schiffe | Fügen Sie Umlenkeinheiten hinzu – keine Längenbeschränkung | Ab ca. 3 m Überhang unpraktisch |
| Schweißposition erreicht | Flach / 1G (umlaufend) | Je nach Bedarf flach, horizontal oder über Kopf |
Bildunterschrift: Direkter Vergleich von Schweißrotatoren und Schweißpositionierern anhand von sieben Merkmalen, um die richtige Geräteauswahl basierend auf Werkstückgeometrie und Verbindungstyp zu verdeutlichen.
Branchen und Anwendungen, die auf Schweißrotatoren angewiesen sind
Schweißrotatoren sind in jeder Branche, die zylindrische drucktragende, strukturelle oder prozesstechnische Geräte herstellt, unverzichtbar. Ihre Akzeptanzrate korreliert direkt mit dem Behälterdurchmesser – über 300 mm Durchmesser wird das manuelle Umfangsschweißen langsam, inkonsistent und ergonomisch so belastend, dass der ROI des Rotators typischerweise innerhalb von 6–18 Monaten nach dem Produktionseinsatz erreicht wird.
- Öl und Gas: Schweißen von Pipeline-Umfängen, Herstellung von Steigrohren, Spulen für Unterwasserverteiler und Schweißen von LNG-Lagertanks. Rotatoren unterstützen das Unterpulverschweißen an Wandstärken von 10 mm bis 80 mm an druckbelasteten Rohrleitungen gemäß den Standards API 1104 und ASME B31.4.
- Herstellung von Druckbehältern: ASME Abschnitt VIII und PED-konforme Behälter – Reaktoren, Wärmetauscher, Kondensatoren, Abscheider – erfordern alle kontrollierte Schweißdurchgänge in Umfangsrichtung. Rotatoren ermöglichen eine gleichmäßige Aufrechterhaltung der Vorwärmung und eine Temperaturkontrolle zwischen den Durchgängen, indem sie die Schweißnaht während der gesamten Mehrdurchgangssequenzen in der flachen Position halten.
- Windenergie: Offshore- und Onshore-Turmabschnitte von Windkraftanlagen (typischerweise 4–6 m Durchmesser, 20–30 mm Wandstärke) gehören zu den größten rotierenden Schweißanwendungen und erfordern Rotatoren mit Kapazitäten von mehr als 100 mm 200–500 Tonnen pro Satz.
- Schiffbau: Für Propellerwellen, Triebwerksrohre, Ballasttanks und zylindrische Rumpfabschnitte werden vor dem Einbau an Bord alle Rotatoren in Fertigungswerkstätten für die Vorausrüstung verwendet.
- Bergbau und Zuschlagstoffe: Kugelmühlen, Drehrohröfen, Trommelwäscher und die Herstellung von Fördertrommeln erfordern alle dickwandige zylindrische Gehäuse, die nur mit rotatorunterstütztem Schweißen praktikabel sind.
- Chemie und Petrochemie: Kolonnen, Reaktoren und Prozessbehälter mit exotischen Legierungen (Duplex-Edelstahl, Inconel, Titan) profitieren besonders vom rotatorgestützten Flachpositionsschweißen, das schwerkraftbedingte Schweißbadstörungen bei schwer schweißbaren Materialien reduziert.
Produktivitäts- und Qualitätsvorteile durch den Einsatz eines Schweißrotators
Der Hauptproduktivitätsgewinn eines Schweißrotators ergibt sich aus der Ermöglichung kontinuierlicher Schweißlichtbögen anstelle von Stopp- und Neupositionierungszyklen , aber die Qualitätsvorteile sind ebenso erheblich und reduzieren direkt die Nacharbeitskosten.
Produktivitätssteigerungen
- Die Lichtbogen-Einschaltzeit erhöht sich von 20–35 % (manuell) auf 60–80 %. mit rotatorunterstütztem halbautomatischem Schweißen und bis zu 90–95 % in vollautomatischen Systemen. Eine Fertigungswerkstatt, die Rohre mit einem Durchmesser von 500 mm schweißt, kann eine Verbindung über den gesamten Umfang in einem einzigen ununterbrochenen Lichtbogen herstellen, im Gegensatz zu 4–6 Stopp-Neustart-Sequenzen beim manuellen Schweißen.
- SAW-Abscheidungsraten über rotatorgestützte dickwandige Gefäße reichen 15–25 kg/Std — etwa das 5- bis 8-fache der Abscheidungsrate beim manuellen SMAW an derselben Verbindungsstelle.
- Reduzierte Ermüdung des Schweißers an langen Umfangsnähten bedeutet anhaltende Konzentration bei mehrstündigen Schweißvorgängen und reduziert die Fehlerquote am Ende der Schicht.
Verbesserungen der Schweißqualität
- Konstante Fahrgeschwindigkeit Durch die Steuerung durch den Rotator werden menschliche Schwankungen beim Brennerfortschritt eliminiert, was zu einer gleichmäßigen Wulstbreite und Durchdringung über den gesamten Umfang führt – entscheidend für die Akzeptanz von Röntgen- und Ultraschalltests.
- Flache (1G) Schweißposition In der gesamten Verbindung wird ein durch die Schwerkraft verursachtes Durchhängen des Schweißbads verhindert, das in den Positionen 2G (horizontales), 5G (festes Rohr) und 6G (geneigtes Rohr) auftritt, wodurch die Porositäts- und Unterschnittfehlerraten um einen geschätzten Wert reduziert werden 35–55 % im Vergleich zum Festrohrschweißen.
- Konsistente Temperaturregelung zwischen den Durchgängen ist einfacher zu warten, wenn die Schweißnaht kontinuierlich über einen festen Überwachungspunkt hinaus rotiert, sodass IR-Sensoren oder Kontaktthermometer jeden Punkt des Umfangs messen können, ohne dass eine Neupositionierung erforderlich ist.
Wartung von Schweißrotatoren: Die Zuverlässigkeit der Ausrüstung in der Produktion gewährleisten
Die regelmäßige vorbeugende Wartung eines Schweißrotators kostet einen Bruchteil der Ausfallzeiten und Kosten für den Austausch von Lagern, die durch Vernachlässigung verursacht werden – Ein einzelnes ausgefallenes Rollenlager in einem 200-Tonnen-Rotator kann zu zwei bis drei Tagen Produktionsausfall und Reparaturkosten in Höhe von 5.000 bis 15.000 US-Dollar führen.
- Täglich: Untersuchen Sie die Rollenoberflächen auf eingebettete Schweißspritzer, Schnitte oder flache Stellen. Entfernen Sie Spritzer mit einer Drahtbürste oder einem Schaber, bevor sie aushärten und Oberflächenschäden an den Werkstücken oder eine unausgeglichene Rotation verursachen. Überprüfen Sie, ob die Erdungskabel sicher befestigt sind.
- Wöchentlich: Antriebskette, Getriebe und Rollenwellenlager gemäß den Herstellerangaben schmieren. Überprüfen Sie, ob auf dem Bedienfeld die korrekten Geschwindigkeitseinstellungen angezeigt werden und ob der Not-Aus-Schalter ordnungsgemäß funktioniert. Überprüfen Sie, ob sich die Rollenbefestigungsschrauben durch Vibrationen lockern.
- Monatlich: Überprüfen Sie den Ölstand und den Zustand des Getriebeöls. Überprüfen Sie die Walzenbezüge aus Polyurethan oder Gummi auf Schnitte, Risse oder Verhärtungen. Messen Sie den Rollendurchmesser mit einem Messschieber – ungleicher Verschleiß zwischen Antriebs- und Umlenkrollen führt zu Geschwindigkeitsschwankungen an der Werkstückoberfläche.
- Jährlich: Vollständige Inspektion der Antriebseinheit, einschließlich Motorbürsten (bei Gleichstrom), Getriebelagerspiel und Integrität der Rahmenschweißnähte. Geschwindigkeitsregelung anhand einer Drehzahlmesserreferenz neu kalibrieren. Tauschen Sie Wälzlager proaktiv aus, wenn die Betriebsstunden das vom Hersteller empfohlene Intervall überschreiten – normalerweise 8.000–12.000 Betriebsstunden .
Häufig gestellte Fragen zu Schweißrotatoren
F1: Was ist der Unterschied zwischen einem Schweißrotator und einem Rohrrotator?
Die Begriffe sind im allgemeinen Shop-Gebrauch weitgehend austauschbar. A Schweißrotator ist die breitere Kategorie – sie umfasst jedes angetriebene Rollensystem, das ein zylindrisches Werkstück zum Schweißen dreht, einschließlich Rohren, Behältern und Fässern. „Rohrrotator“ ist ein informeller Begriff, der am häufigsten für leichtere Einheiten verwendet wird, die speziell für die Herstellung von Rohrleitungen und Rohrspulen ausgelegt sind. Bei allen Rohrrotatoren handelt es sich um Schweißrotatoren. Schwerlast-Behälterdrehrollen für Tanks und Druckbehälter werden jedoch üblicherweise als Schweißrotatoren oder Drehrollen und nicht als Rohrrotatoren bezeichnet.
F2: Wie berechne ich die richtige Rotorgeschwindigkeit für meinen Schweißprozess?
Verwenden Sie die Formel: U/min = Verfahrgeschwindigkeit (mm/min) ÷ (π × Werkstückdurchmesser in mm) . Für ein Rohr mit 500 mm Durchmesser, geschweißt mit einer Verfahrgeschwindigkeit von 350 mm/min: U/min = 350 ÷ (3,1416 × 500) = 0,223 U/min . Für SAW auf einem Behälter mit 2.000 mm Durchmesser bei 250 mm/min: U/min = 250 ÷ (3,1416 × 2.000) = 0,040 U/min . Stellen Sie vor dem Kauf immer sicher, dass Ihre Zieldrehzahl innerhalb des steuerbaren Geschwindigkeitsbereichs des Rotators liegt.
F3: Kann ein Schweißrotator für andere Prozesse als Schweißen verwendet werden?
Ja. Schweißrotatoren werden auch häufig zum thermischen Spritzbeschichten, Lackieren und Pulverbeschichten, zur zerstörungsfreien Prüfung (NDT) von zylindrischen Bauteilen und für Bearbeitungsvorgänge eingesetzt wie Schleifen oder Polieren zylindrischer Oberflächen. Jeder Prozess, der von der gleichmäßigen Rotation eines runden Werkstücks mit kontrollierter Geschwindigkeit profitiert, kann die gleiche Rotator-Hardware verwenden – das Antriebs- und Steuerungssystem ist prozessunabhängig. Einige Einrichtungen kaufen Rotatoren hauptsächlich für die NDT-Prüfung und verwenden sie als Nebenfunktion zum Schweißen.
F4: Wie viele Umlenkeinheiten benötigt ein Schweißrotator für lange Behälter?
Die Standardkonfiguration verwendet eine Antriebseinheit und eine Spanneinheit pro unterstützter Spanne . Für Schiffe bis ca. 6–8 Meter Länge ist ein Antriebs- und ein Umlenkrollensatz ausreichend. Bei längeren Behältern – etwa 12–20 Meter langen Wärmetauschergehäusen oder Turmabschnitten – fügen Sie jeweils eine zusätzliche Umlenkeinheit hinzu 4–6 Meter von zusätzlicher Länge über das erste Feld hinaus. Das entscheidende Kriterium ist, dass das Schiff nicht mehr als ausschlagen darf 1–2 mm zwischen den Stützpunkten unter seinem Eigengewicht, um eine Fehlausrichtung der Gelenke während der Rotation zu verhindern.
F5: Was führt dazu, dass ein Werkstück axial auf einem Schweißrotator „läuft“, und wie wird dies verhindert?
Axiale Drift (Wandern) wird durch eine Netto-Axialkraftkomponente verursacht, die entsteht, wenn die Mittellinien der Antriebs- und Umlenkrolle nicht perfekt parallel sind oder wenn die Werkstückoberfläche nicht perfekt zylindrisch ist. Es wird verhindert durch: (1) Vorspur der Antriebsrollen um 1–3°, so dass sie eine leichte entgegengesetzte Axialkraft erzeugen; (2) Verwendung Elektronische Anti-Drift-Steuerung das die axiale Position über einen Sensor überwacht und den Rollenwinkel automatisch anpasst; oder (3) mechanische Installation Axialdruckstücke oder Endanschläge an einem Ende des Rotatorrahmens. Selbsteinstellende Rotatoren der Premiumklasse verfügen in der Regel standardmäßig über einen elektronischen Abdriftschutz.
F6: Welche Sicherheitsvorkehrungen sind beim Betrieb eines Schweißrotators unbedingt erforderlich?
Zu den wichtigsten Sicherheitsanforderungen gehören: Überschreiten Sie niemals die Nennlastkapazität — Überlastung führt zum Versagen des Rollenrahmens und zum Abrollen des Werkstücks; immer Befestigen Sie das Schweißerdungskabel direkt am Werkstück um zu verhindern, dass Schweißstrom durch Wälzlager fließt; stellen Sie sicher, dass Der Boden unter und um den Rotator herum ist frei von Personen beim Drehen schwerer Schiffe; installieren mechanische Endanschläge um axiales Abfließen auf geneigten Böden zu verhindern; Und lassen Sie niemals ein rotierendes Schiff unbeaufsichtigt, ohne dass ein automatisches Notstoppsystem aktiv ist. Die Anforderungen der OSHA 1910.212 (Maschinenschutz) gelten für kraftbetriebene rotierende Geräte, einschließlich Schweißrotatoren in US-amerikanischen Einrichtungen.
Fazit: Ist ein Schweißrotator die richtige Investition für Ihr Unternehmen?
Für jede Fertigungswerkstatt, die regelmäßig zylindrische Komponenten mit einem Durchmesser von mehr als 200 mm schweißt, liefert ein Schweißrotator innerhalb von 6–18 Monaten einen messbaren ROI durch geringere Lichtbogen-Einschaltzeitverluste, geringere Nacharbeitsraten durch Fehlerreduzierung beim Flachpositionsschweißen und geringere Ermüdung des Schweißers bei Langnahtarbeiten.
Die Auswahlentscheidung hängt von vier Parametern ab: maximales Werkstückgewicht (Antriebslastkapazitätsspezifikation), Durchmesserbereich (Antriebsrollenabstand und -typ), erforderlicher Drehzahlbereich (Antriebsmotor- und Getriebeauswahl) und Produktionsvolumen (Antriebsgehäuse für Selbsteinstellung im Vergleich zu herkömmlichen Antrieben und für CNC-Integration). Passen Sie diese vier Parameter genau an, wenden Sie einen 1,25-fachen Sicherheitsfaktor auf die Tragfähigkeit an und legen Sie das Rollenmaterial fest, das Ihren Anforderungen an die Werkstückoberfläche entspricht.
Ein gut spezifiziertes, ordnungsgemäß gewartetes Schweißrotator ist nicht nur ein praktisches Werkzeug – es ist ein Produktionsmittel in Produktionsqualität, das die Qualitätsgrenze und die Durchsatzkapazität jedes zylindrischen Fertigungsvorgangs direkt erhöht. Insbesondere für Druckbehälterwerkstätten, Pipelinehersteller und Windturmhersteller ist es ein wesentlicher Bestandteil einer wettbewerbsfähigen, normkonformen Schweißproduktion.