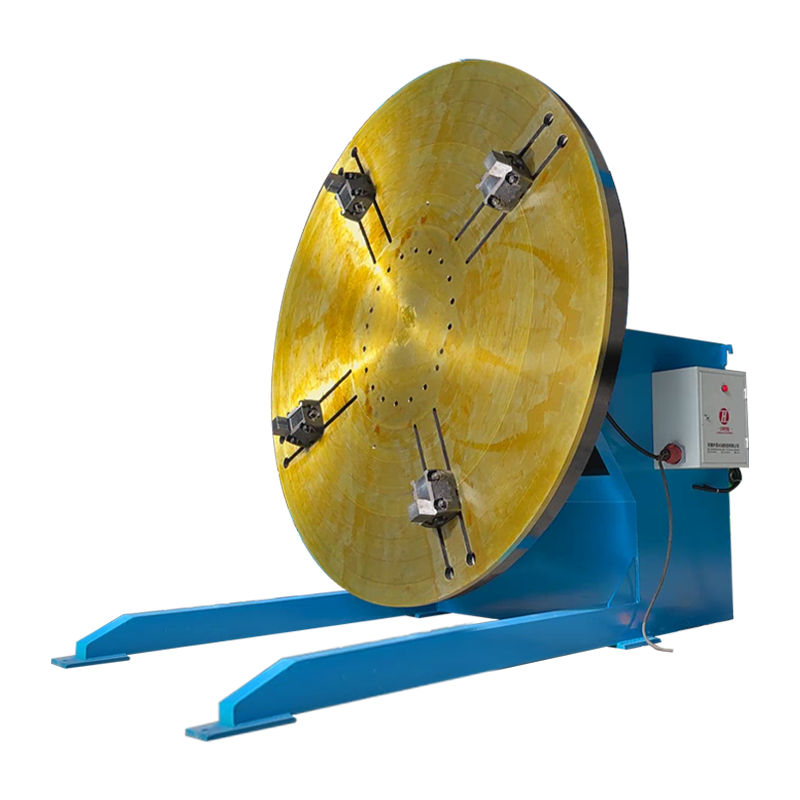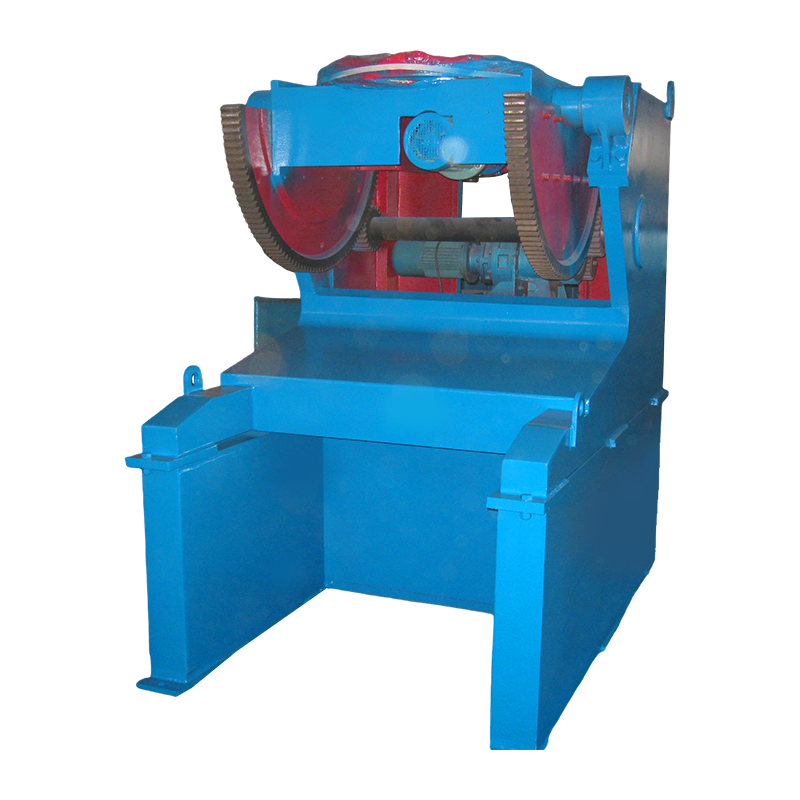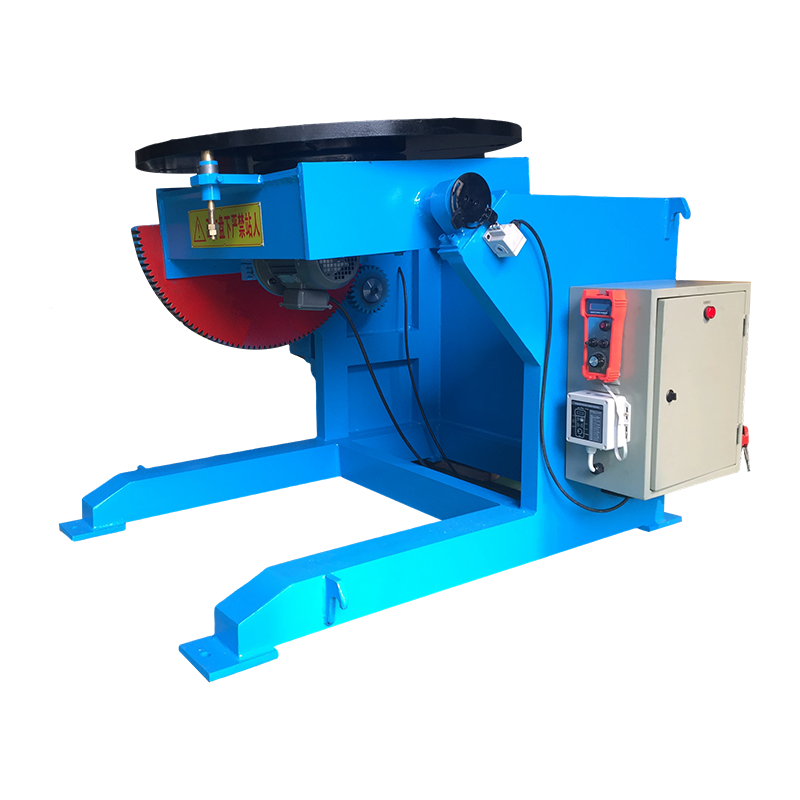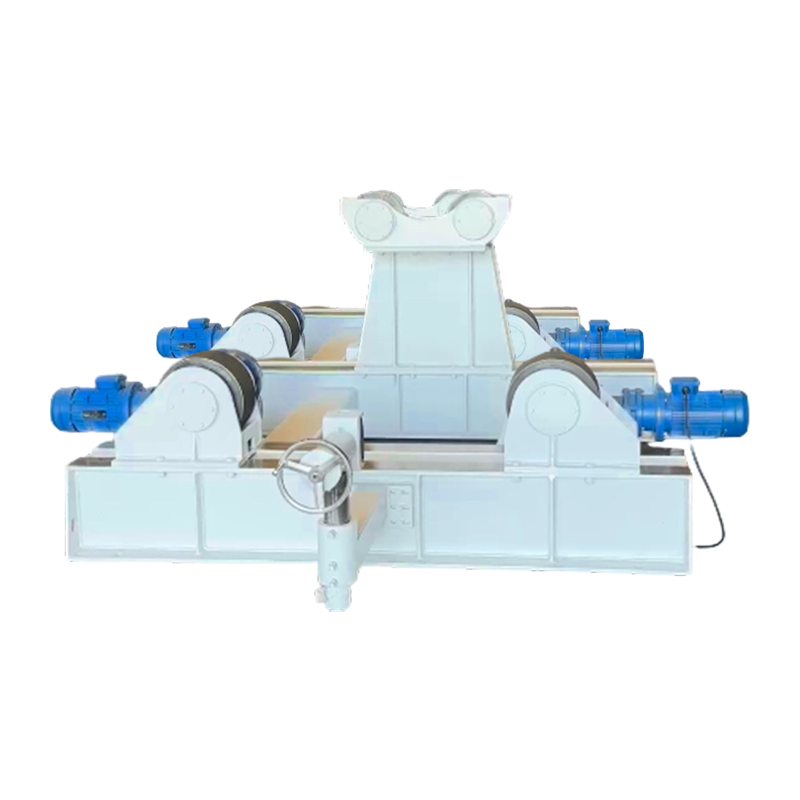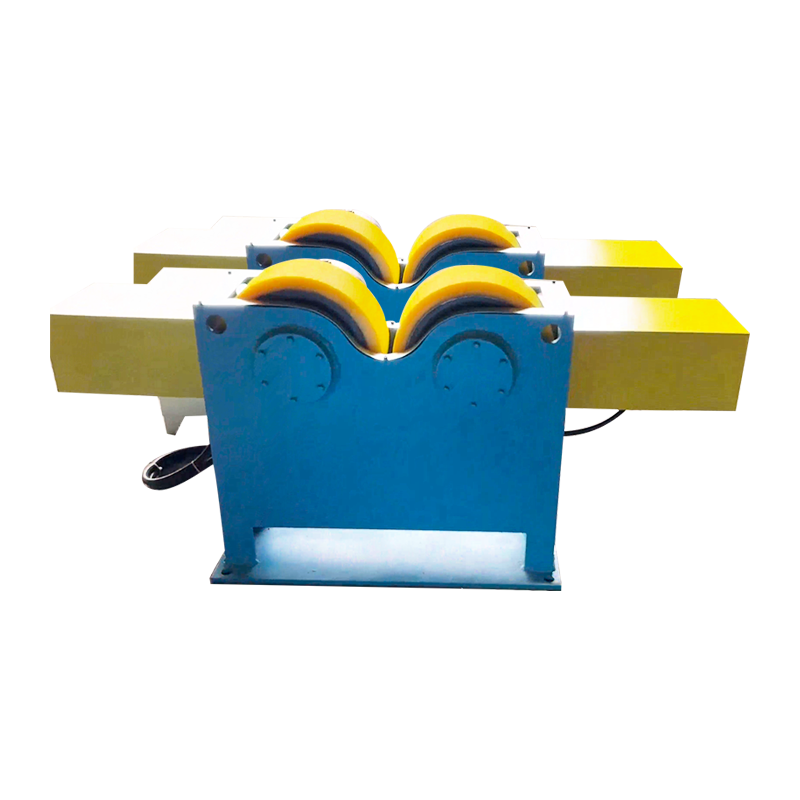
A WeldNice Schweißpositionierer ist eine mozurisierte rotierende Werkstückhaltevorrichtung, die ein Werkstück in den optimalen Winkel dreht und neigt und es Schweißern ermöglicht, flache oder horizontale Schweißnähte auszuführen, anstatt sich mit Überkopf- oder vertikalen Positionen herumschlagen zu müssen. In der Praxis kann dieses einzelne Gerät die Schweißzeit um einiges verkürzen 30–50 % , Reduzierung der Nacharbeitsraten um bis zu 40 % und die Konsistenz der Raupen deutlich verbessern – was es zu einer der Investitionen mit dem höchsten ROI macht, die ein Fertigungsbetrieb tätigen kann.
Ob Sie Druckbehälter, Rohrflansche, Strukturrahmen oder kundenspezifische Baugruppen schweißen, a WeldNice Schweißpositionierer Hält die Schweißverbindung jederzeit in der idealen Position „1F“ (flach) oder „2F“ (horizontal) und eliminiert so die gefährlichen und handwerklich anspruchsvollen Schweißpositionen über Kopf und vertikal, die für die meisten Schweißfehler in industriellen Umgebungen verantwortlich sind.
Wie funktioniert ein Schweißpositionierer?
A Schweißpositionierer funktioniert durch eine Kombination aus einem motorisierten Spannfutter oder einer Frontplatte, einem Kippmechanismus und einem variablen Geschwindigkeitsregler. Das Werkstück wird sicher auf dem Drehtisch festgeklemmt, der sich dann mit einer programmierbaren Geschwindigkeit dreht, während der Schweißer – oder ein automatisierter Brenner – eine gleichmäßige Schweißraupe entlang der Drehverbindung aufträgt.
Kernkomponenten erklärt
- Frontplatte / Spannfutter: Die rotierende Arbeitsfläche hat typischerweise einen Durchmesser von 200 mm bis 1.500 mm und ist mit T-Nuten oder Gewindelöchern für die Montage von Vorrichtungen ausgestattet.
- Neigungsachse: Ermöglicht die Neigung des Tisches – normalerweise von 0° bis 135° –, sodass die Schweißverbindung immer im flachsten möglichen Winkel dargestellt wird.
- Antriebsmotor und Getriebe: Bietet das erforderliche Drehmoment, um schwere Lasten reibungslos zu drehen. Servo- oder Wechselstrommotoren mit Schneckengetriebe sind bei Präzisionsmodellen Standard.
- Geschwindigkeitsregler (VFD): Der Antrieb mit variabler Frequenz ermöglicht die Anpassung der Drehzahl von nur 0,1 U/min für Präzisionsschweißen bis zu mehreren U/min für leichtere Vorrichtungen.
- Schleifring-/Erdungsanschluss: Bietet einen Rückweg für den Schweißstrom durch den Tisch und schützt so die Lager vor Schäden durch Lichtbögen.
Die Kombination aus Drehung und Neigung bedeutet, dass der Schweißer bei praktisch jedem zylindrischen oder symmetrischen Teil stationär bleibt, während die Arbeit an ihm ankommt – eine grundlegende ergonomische Veränderung, die die Ermüdung des Bedieners verringert und die Lichtbogen-Einschaltzeit erheblich verbessert.
Welche Arten von Schweißpositionierern gibt es?
Der Markt bietet mehrere unterschiedliche Kategorien von Schweißpositionierers , jeweils für spezifische Tragfähigkeiten, Teilegeometrien und Automatisierungsgrade entwickelt. Die Wahl des falschen Typs ist der häufigste – und kostspieligste – Fehler, den Käufer machen.
| Typ | Typische Tragfähigkeit | Neigungsbereich | Am besten für | Relative Kosten |
|---|---|---|---|---|
| Tischpositionierer | 5–50 kg | Fest oder 0–90° | Kleinteile, Rohrverbindungen, Instrumentierung | $ |
| Standpositionierer | 50–2.000 kg | 0–135° | Druckbehälter, Flanschbaugruppen, Rahmen | $$ |
| Spindelstock-Reitstock-Positionierer | 500–20.000 kg | 360° Drehung | Lange Wellen, Rohre mit großem Durchmesser | $$$ |
| Positionierer-Manipulator | 1.000–50.000 kg | Vollständig programmierbar | Automatisierte Schweißzellen, Roboterintegration | $$$$ |
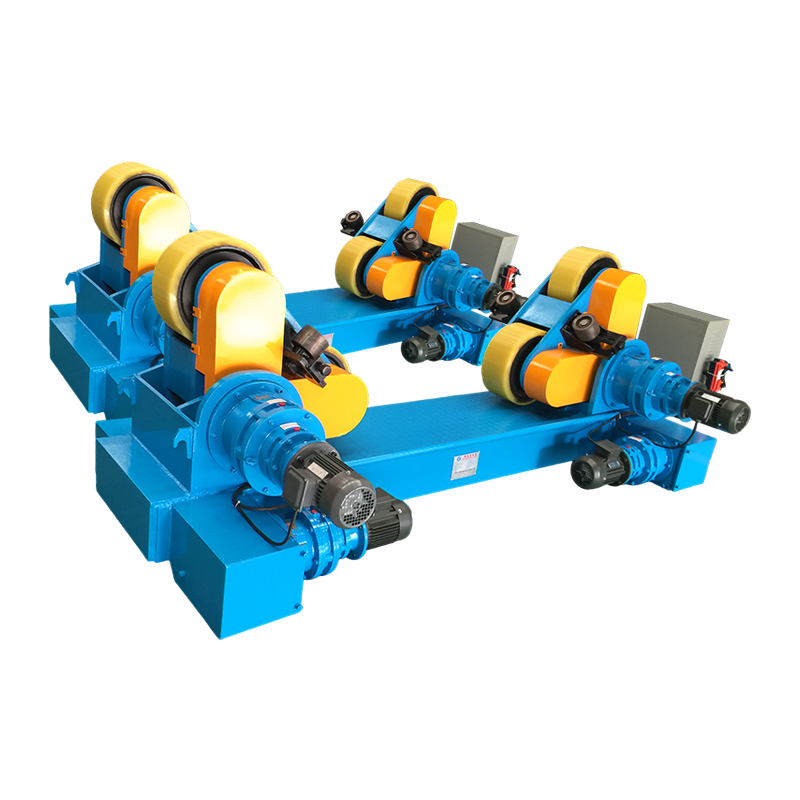
| Rohrschweißpositionierer | 100–5.000 kg | Horizontale Achse | Öl und Gas, petrochemische Rohrleitungen | $$–$$$ |
| Tabelle 1: Vergleich gängiger Schweißpositionierertypen nach Anwendung | ||||
Welche Spezifikationen sind bei der Auswahl eines Schweißpositionierers am wichtigsten?
Die vier Spezifikationen, die bestimmen, ob a Schweißpositionierer Welche Werte in Ihrer Anwendung tatsächlich funktionieren, sind Tragfähigkeit, außermittige Traglast, Drehzahlbereich und Kippmoment – und nicht nur die Schlagzeile „Tragfähigkeit“, auf die sich viele Käufer ausschließlich konzentrieren.
1. Tragfähigkeit vs. exzentrische (außermittige) Last
Ein Stellungsregler mit einer Nennleistung von 1.000 kg kann diese Last nur tragen, wenn der Schwerpunkt direkt auf der Mittellinie des Tisches liegt. In der realen Fertigung sind Teile selten perfekt zentriert. Die meisten Hersteller geben eine exzentrische Belastungsbewertung an – beispielsweise darf eine 1.000-kg-Einheit nur belastbar sein 600 kg bei 200 mm Exzentrizität . Fordern Sie vor dem Kauf immer das exzentrische Belastungsdiagramm an und messen Sie den ungefähren Schwerpunkt Ihres Werkstücks.
2. Drehzahlbereich
Für das manuelle MIG- oder WIG-Schweißen benötigen Sie normalerweise eine Oberflächengeschwindigkeit an der Schweißnaht von 150–400 mm/min . Für automatisiertes UP-Schweißen (Unterpulverschweißen), Geschwindigkeiten bis zu 1.500 mm/min kann erforderlich sein. Stellen Sie sicher, dass der Drehzahlbereich des Positionierers – umgerechnet in Oberflächengeschwindigkeit am Radius Ihres Teils – Ihre Schweißprozessparameter abdeckt.
3. Neigungswinkel und Neigungsmoment
Ein Neigungsbereich von 0° bis 135° ist der Industriestandard für Allzweck-Positionierer. Allerdings ist das Kippdrehmoment bei maximalem Winkel ebenso kritisch – eine Einheit kann leer um 135° gekippt werden, verfügt aber nicht über das Drehmoment, um die Position mit einer schweren, exzentrischen Last zu halten. Bestätigen Sie das Nennhaltemoment für die Neigung in N·m für Ihre erwartete maximale Exzentrizität.
4. Erdstromkapazität (Schweißstromrückführung)
Die Schweißpositionierer Der gesamte Schweißrückstrom muss über einen speziellen Erdungskreis geleitet werden – typischerweise eine dafür ausgelegte Kohlebürsten- und Schleifringbaugruppe 300–600 n. Chr auf mittelschweren Einheiten. Unterdimensionierte oder schlecht gewartete Erdungsverbindungen führen zu Lichtbogenfraß in den Lagern, was zu vorzeitigem Ausfall und teuren Ausfallzeiten führt.
Welche Produktivitäts- und Qualitätssteigerungen können Sie von einem Schweißpositionierer erwarten?
Quantifizierte Produktivitätsverbesserungen von Schweißpositionierers sind branchenübergreifend gut dokumentiert: Geschäfte berichten durchweg von messbaren, schnellen Amortisationszeiten von 6 bis 18 Monate je nach Teilevolumen und Komplexität.
| Metrisch | Manuelle Neupositionierung | Mit Positionierer | Verbesserung |
|---|---|---|---|
| Lichtbogen-Einschaltzeit (% der Verschiebung) | 20–30 % | 50–70 % | 40–50 S |
| Schweißfehler-/Nacharbeitsrate | 8–15 % | 2–5 % | –60–70 % |
| Rüst- und Neupositionierungszeit (pro Teil) | 45–90 Min | 10–20 Min | –75 % |
| Berichte über Schweißerverletzungen/-belastungen | Grundlinie | Deutlich reduziert | –30–50 % |
| Abscheidungsrate (kg/h) | 1,5–2,5 | 2,5–4,5 | 60–80 % |
| Tabelle 2: Produktivitäts- und Qualitätskennzahlen vor und nach der Einführung des Schweißpositionierers | |||
Diese gains stem from a single fundamental advantage: Beim Flachpositionsschweißen (1F) werden durchgängig qualitativ hochwertigere Schweißnähte bei höheren Geschwindigkeiten erzeugt als bei jeder anderen Position . Die Schwerkraft unterstützt die Bildung von Pfützen, das Eindringen ist gleichmäßiger und die Ermüdung des Schweißers wird minimiert – was sich direkt in geringeren Kosten pro Schweißung niederschlägt.
Welche Branchen sind am stärksten auf Schweißpositionierer angewiesen?
Schweißpositionierer sind in jedem Sektor unverzichtbar, der zylindrische oder symmetrische Schweißbaugruppen herstellt – was in der Praxis den Großteil der modernen Schwerindustrie ausmacht.
- Öl & Gas / Petrochemie: Herstellung von Druckbehältern, Schweißen von Flanschen an Rohren, Schweißen von Wärmetauschergehäusen. Die Einhaltung der ASME Abschnitt VIII-Standards erfordert radiologisch einwandfreie Schweißnähte – ein Positionierer ist grundsätzlich obligatorisch.
- Stromerzeugung: Schweißen von Kesseltrommeln, Herstellung von Dampfverteilern, Baugruppen von Turbinenkomponenten, bei denen die Integrität der Schweißnähte eine sicherheitskritische Anforderung ist.
- Baustahl und Konstruktion: Stützenfußplatten, Rohr-Flansch-Verbindungen, Hohlprofilverbindungen für Brücken, Hochhäuser und Offshore-Plattformen.
- Automobil- und Schwermaschinenbau: Antriebswellenbaugruppen, Radnabenschweißen, Herstellung von Hydraulikzylinderrohren – wiederholbare Schweißnähte in großen Stückzahlen mit engen Maßtoleranzen.
- Schiffbau: Rohrspulen, Pumpengehäuse, Propellerwellen und Decksdurchdringungsarmaturen – wo Zugangsbeschränkungen eine Neupositionierung mit dem Kran sowohl langsam als auch gefährlich machen.
- Luft- und Raumfahrt & Verteidigung: Gehäuse von Raketenmotoren, Strukturrahmen von Flugzeugen, Rumpfkomponenten von gepanzerten Fahrzeugen – bei denen jedes Gramm Schweißzusatz und jeder Defekt geschäftskritische Auswirkungen haben.
Manuelle vs. automatisierte Schweißpositionierung: Wofür sollten Sie sich entscheiden?
Die decision between a manually operated and a fully automated Schweißpositionierer hängt in erster Linie von Ihrer Losgröße, der Teilekomplexität und den akzeptablen Kosten pro Teil ab – nicht nur von Ihrem Gesamtproduktionsvolumen.
| Faktor | Manuell / Fußpedalgesteuert | SPS automatisiert |
|---|---|---|
| Ideale Chargengröße | 1–50 Stück | 50 Stück |
| Programmiervoraussetzung | Keine | Mäßig bis hoch |
| Kapitalinvestition | Niedrig (2.000–20.000 $) | Hoch (20.000–200.000 US-Dollar) |
| Wiederholbarkeit von Schweißnähten | Betreiberabhängig | ±0,1 mm oder besser |
| Bedienerkenntnisse erforderlich | Zertifizierter Schweißer | Programmierer für Maschinenbediener |
| Integration mit Robotern | Nicht anwendbar | Vollständig kompatibel über I/O oder Feldbus |
| Tabelle 3: Manueller vs. CNC-automatischer Schweißpositionierer – Entscheidungsrahmen | ||
Für die meisten Lohnfertigungsbetriebe, die eine große Vielfalt an Teilen in kleinen Chargen produzieren, ist a Manueller Schweißpositionierer mit Fußpedalsteuerung mit variabler Geschwindigkeit bietet die beste Balance aus Flexibilität und Kosteneffizienz. Großserienproduzenten von Standardbaugruppen – insbesondere solche, die bereits mit Roboterschweißzellen arbeiten – sollten für eine nahtlose Roboterintegration unbedingt einen vollständigen CNC-Positionierer oder einen servogesteuerten synchronisierten Positionierer in Betracht ziehen.
Was sollten Sie vor dem Kauf eines Schweißpositionierers prüfen?
Käufer, die vor dem Kauf eine strukturierte Bewertung durchführen, vermeiden die häufigsten – und teuersten – Nichtübereinstimmungen der Spezifikationen, die in den Werkstätten weltweit auftreten.
- Definieren Sie Ihr schwerstes und exzentrischstes Werkstück – nicht Ihr durchschnittlicher Teil. Der Stellungsregler muss Ihren schlimmsten Fall mit einem Sicherheitsfaktor von mindestens 1,5x bewältigen.
- Messen Sie Ihren Schweißstrom. Stellen Sie sicher, dass der Erdungsrückleitungskreis des Stellungsreglers für Ihre Spitzenstromstärke ausgelegt ist (z. B. 500 A für schweres MIG, 600 A für SAW).
- Vergleichen Sie den Durchmesser der Frontplatte mit Ihrem kleinsten Gerät. Eine übergroße Frontplatte ohne T-Nuten in der Nähe der Mitte erschwert die sichere Befestigung kleiner Teile.
- Überprüfen Sie den Geschwindigkeitsbereich in Oberflächeneinheiten. Wandeln Sie die Drehzahlangabe bei Ihrem typischen Teileradius in mm/min um und vergewissern Sie sich, dass sie Ihren Anforderungen an die Drahtvorschub-/Verfahrgeschwindigkeit entspricht.
- Fordern Sie eine IP-Einstufung für die Umgebung an. Geben Sie für Umgebungen im Freien, auf See oder in Umgebungen mit hoher Spritzerbelastung IP54 oder höher für die Steuerelektronik an.
- Bestätigen Sie die Zertifizierung und Konformität. Die CE-Kennzeichnung (EU), die UL-Zulassung (Nordamerika) oder relevante nationale Standards sollten für Ihre Gerichtsbarkeit überprüft werden.
- Fragen Sie nach der Lieferzeit für Ersatzteile und dem Service vor Ort. Ein Stellungsregler mit einer Ersatzteilvorlaufzeit von 6 Monaten stellt unabhängig von seiner ursprünglichen Qualität eine Produktionsverpflichtung dar.
Wie erhält man einen Schweißpositionierer für eine maximale Lebensdauer?
Die richtige Wartung verlängert die Lebensdauer eines Schweißpositionierer von einem typischen 5–7 Jahre to 15 Jahre oder mehr – eine Differenz, die Zehntausende Dollar an vermiedenen Kapitalausgaben ausmacht.
Tägliche Kontrollen
- Überprüfen Sie den Anpressdruck der Erdungsbürste und den Verschleiß der Kohlebürsten. Ersetzen Sie es, wenn es auf 50 % der ursprünglichen Länge abgenutzt ist.
- Überprüfen Sie die Frontplatte auf Ansammlung von Schweißspritzern – reinigen Sie die T-Nuten, um eine Fehlausrichtung der Vorrichtung zu verhindern.
- Stellen Sie sicher, dass die Werkstück-Erdungsklemme sicher mit dem Positionierer-Chassis und nicht mit der Frontplatte verbunden ist.
Monatliche Wartung
- Schmieren Sie das Hauptlager und den Schneckenradantrieb gemäß den Herstellerangaben – typischerweise NLGI-Lithiumkomplexfett Nr. 2.
- Überprüfen Sie das Anzugsmoment aller Befestigungselemente am Kippgelenk – durch Vibrationen schwerer Teile werden diese mit der Zeit häufig gelockert.
- Überprüfen Sie die Motorkühlungsöffnungen und den VFD-Kühlkörper auf Spritzer oder Staubblockaden.
Jährliche Überholung
- Führen Sie einen Volllasttest durch und dokumentieren Sie die Drehzahlkonsistenz über den gesamten Drehzahlbereich.
- Ersetzen Sie die Schleifringbürsten und prüfen Sie die Schleifringoberfläche auf Rillen – ein Rillenring hat einen erhöhten Kontaktwiderstand und muss entfettet oder ersetzt werden.
- Überprüfen Sie das Lagerspiel mit einer Messuhr. Ersetzen Sie die Hauptlager, wenn der Radialschlag den Herstellergrenzwert überschreitet (typischerweise 0,05–0,10 mm).
Häufig gestellte Fragen zu Schweißpositionierern
F: Kann ein Schweißpositionierer für MIG-, WIG- und SAW-Verfahren verwendet werden?
Ja. A Schweißpositionierer ist prozessunabhängig – es dreht und positioniert das Werkstück einfach. Allerdings ist der erforderliche Geschwindigkeitsbereich unterschiedlich: Beim WIG-Schweißen von dünnwandigen Rohren ist typischerweise eine sehr langsame, präzise Rotation (0,1–1 U/min) erforderlich, während das SAW-Schweißen bei Behältern mit großem Durchmesser möglicherweise 2–5 U/min erfordert. Vergewissern Sie sich vor dem Kauf, dass der Geschwindigkeitsbereich Ihren spezifischen Prozess abdeckt.
F: Was ist der Unterschied zwischen einem Schweißpositionierer und einem Schweißrotator?
A Schweißpositionierer stützt das Werkstück an einem Ende mit einem Spannfutter oder einer Planscheibe und kann das Teil zusätzlich zur Drehung neigen – wodurch es für eine Vielzahl von Teilegeometrien geeignet ist. Ein Schweißrotator verwendet angetriebene Rollen und Umlenkrollen, um lange, zylindrische Teile (Rohre, Druckbehältermäntel) entlang ihrer Länge zu stützen und sie ohne Kippmöglichkeit zu drehen. Positionierer sind vielseitiger; Rotatoren eignen sich besser für sehr lange Teile.
F: Wie berechne ich die richtige Tragfähigkeit für meine Anwendung?
Nehmen Sie Ihr größtes zu erwartendes Werkstückgewicht, addieren Sie das geschätzte Vorrichtungsgewicht und multiplizieren Sie es mit 1,5× als Sicherheitsfaktor , und ermitteln Sie den Schwerpunktversatz von der Tischmittellinie. Verwenden Sie diesen exzentrischen Lastwert – nicht das Rohgewicht –, um die richtige Nennkapazität auszuwählen. Beispiel: Ein 400-kg-Teil auf einer 150-kg-Vorrichtung mit einem Schwerpunkt von 180 mm außerhalb der Mitte erfordert einen WeldNice-Positionierer mit einer Nennleistung von mindestens 835 kg exzentrische Belastung (550 kg × 1,5).
F: Kann ein Schweißpositionierer in Roboterschweißsysteme integriert werden?
Ja – servogesteuert Schweißpositionierers mit digitalen I/O- oder Feldbus-Schnittstellen (EtherCAT, PROFINET, DeviceNet) können als „externe Achse“ vollständig mit Robotersteuerungen synchronisiert werden, sodass sich Roboter und Positionierer für komplexe Nahtverfolgungsanwendungen gleichzeitig bewegen können. Dies ist die gängige Praxis in Großserienzellen für die Automobil- und Druckbehälterfertigung.
F: Was ist die typische Preisspanne für einen Schweißpositionierer?
Für den Einstieg stehen Tischgeräte mit Tragfähigkeiten bis 50 kg zur Verfügung 800–3.000 $ . Bodenstehende Positionierungsgeräte der Mittelklasse mit einer Tragfähigkeit von 250–1.000 kg sind in der Regel kostenpflichtig 5.000–25.000 US-Dollar . Schwerlastgeräte mit einer Tragfähigkeit von 2.000–10.000 kg und Servoantrieben reichen von 30.000–150.000 US-Dollar . Vollautomatische Zellen mit Roboterintegration können übertreffen 250.000 $ . Die überwiegende Mehrheit der Lohnfertiger ist der Meinung, dass ein Gerät der Mittelklasse das beste Preis-Leistungs-Verhältnis bietet.
F: Ist die Verwendung eines Schweißpositionierers für einen einzigen Bediener sicher?
Ja, bei ordnungsgemäßer Beladung und innerhalb der Nennkapazität. Zu den bewährten Sicherheitspraktiken gehören: Sichern Sie das Werkstück vor dem Kippen immer mit mindestens drei Spannpunkten, überschreiten Sie niemals die exzentrische Nennlast, stellen Sie sicher, dass der Erdungskreis vor jedem Schweißlichtbogen angeschlossen wird, und verwenden Sie einen physischen Kippsicherungsstift, wenn Sie über einen längeren Zeitraum an einer geneigten Last arbeiten. Informationen zu den gebietsspezifischen Anforderungen finden Sie im Sicherheitshandbuch des Herstellers und in den örtlichen Arbeitsschutzvorschriften.
Fazit: Lohnt sich die Investition in einen Schweißpositionierer?
Die evidence is clear: a correctly specified Schweißpositionierer ist eines der kostengünstigsten Produktivitätstools, das Fertigungsbetrieben jeder Größe zur Verfügung steht. Durch die Umwandlung von Überkopf-, Vertikal- und anderen schwierigen Schweißpositionen in flache oder horizontale Positionen erhöht es gleichzeitig die Abschmelzleistung, reduziert die Nacharbeit, verbessert die Sicherheit des Schweißers und beschleunigt den Durchsatz – in der Regel amortisiert sich der volle Kaufpreis 6 bis 18 Monate von konsequenter Nutzung.
Ganz gleich, ob Sie ein Zwei-Personen-Fachgeschäft ausrüsten oder eine hochvolumige automatisierte Schweißzelle vergrößern, es gibt eine Schweißpositionierer Entwickelt für Ihre spezifische Last, Ihren Prozess und Ihr Budget. Der Schlüssel liegt darin, Ihre Anforderungen – Gewicht, Exzentrizität, Geschwindigkeit, aktuelle und zukünftige Automatisierungsziele – genau zu definieren, bevor Sie die Spezifikationen vergleichen, und den Positionierer nicht als Massenware, sondern als Präzisionsproduktionsausrüstung zu betrachten, die die gleiche technische Genauigkeit verdient wie Ihr Schweißprozess selbst.
Betriebe, die den Auswahlprozess auf diese Weise angehen, berichten durchweg nicht nur über eine schnellere Amortisation, sondern auch über eine grundlegende Verbesserung der Qualität und Konsistenz jeder von ihnen hergestellten Schweißnaht.
WeldNice bietet kundenspezifische Schweißpositionierer von 50 kg bis 50.000 kg. Kontaktieren Sie uns für Ihre Lösung.