I-Träger werden grundsätzlich auf zwei Arten hergestellt: durch Warmwalzen eines einzelnen Stahlbarrens oder durch Zusammenschweißen von drei Stahlplatten. Durch Warmwalzen werden die meisten Standardstrukturabschnitte hergestellt, während durch die Schweißfertigung kundenspezifische Plattenträger entstehen. Die Wahl zwischen ihnen hängt von der erforderlichen Abschnittsgröße, der Menge und den Toleranzanforderungen ab.
Was ist ein I-Träger?
Ein I-Träger ist ein Stahlelement mit einem vertikalen Steg und zwei horizontalen Flanschen in der Form des Buchstabens „I“. Die Geometrie platziert die größte Materialmenge dort, wo die Biegespannungen am größten sind, wodurch das Profil sowohl bei Biege- als auch bei Axiallasten außerordentlich effizient ist.
Die Tiefe des Abschnitts, die Flanschbreite und die Stegdicke variieren je nach struktureller Anwendung. Standardmäßig gerollte I-Träger folgen den veröffentlichten Maßtabellen, während geschweißte Plattenträger in nahezu jeder praktischen Größe hergestellt werden können.
Herstellung von warmgewalzten I-Trägern
Warmwalzen ist die gebräuchlichste Methode zur Herstellung von Standard-T-Trägern, da es konsistente mechanische Eigenschaften, enge Toleranzen und ein hohes Produktionsvolumen bei relativ niedrigen Kosten pro Meter bietet.
Schmelzen und Raffinieren
Der Prozess beginnt mit der Erzeugung einer sauberen, legierten Stahlschmelze mit präziser Chemie. Stahlschrott oder Primäreisen werden in einem Elektrolichtbogenofen oder einem Sauerstoffofen geschmolzen, und Legierungselemente wie Mangan, Chrom und Nickel werden hinzugefügt, um die erforderliche Qualität zu erreichen. Verunreinigungen wie Schwefel und Phosphor werden beim Raffinieren entfernt, um Schweißbarkeit und Zähigkeit sicherzustellen.
Casting
Der raffinierte geschmolzene Stahl wird in rechteckige Blöcke oder Blöcke gegossen, die dann zum endgültigen Profil gewalzt werden. Der Knüppel wird erstarrt, abkühlen gelassen und dann in einem Wiedererwärmungsofen wieder auf etwa 1200 °C erhitzt, bevor mit dem Walzen begonnen wird.
Rollen
Ein wiedererwärmter Knüppel wird in ein I-Profil geformt, indem er durch eine Reihe von Walzgerüsten in einem Universalwalzwerk geführt wird. Horizontale und vertikale Rollen bilden nach und nach den Steg und die Flansche. Der Vorgang umfasst Schruppdurchgänge, Zwischendurchgänge und einen abschließenden Schlichtdurchgang, der die exakten Abmessungen und den Oberflächenzustand kontrolliert. Das Walzen erfolgt etwas oberhalb der Rekristallisationstemperatur, wodurch die Kornstruktur verfeinert und Festigkeit und Zähigkeit verbessert werden.
Wärmebehandlung
Nach dem Walzen lässt man den I-Träger entweder auf natürliche Weise abkühlen oder unterliegt kontrollierten Wärmezyklen. Normalisieren, Abschrecken oder Anlassen können für den Einsatz bei hoher Festigkeit oder bei niedrigen Temperaturen eingesetzt werden. Die Abkühlgeschwindigkeit wirkt sich direkt auf die Härte, Streckgrenze und Schweißbarkeit des fertigen Abschnitts aus.
Prüfung und Inspektion
Fertige warmgewalzte I-Träger werden auf chemische Zusammensetzung, Zugfestigkeit, Streckgrenze und Dehnung überprüft. Maßprüfungen bestätigen Flanschbreite, Stegdicke, Länge und Geradheit anhand anerkannter Standards wie AISC oder EN. Bei kritischen Belastungsanwendungen kann eine zerstörungsfreie Prüfung – typischerweise Ultraschall- oder Magnetpulverprüfung – eingesetzt werden.
Herstellung von geschweißten I-Trägern
Geschweißte I-Träger, auch Plattenträger genannt, werden aus drei separaten Stahlplatten hergestellt: einem Steg und zwei Flanschen. Diese Methode wird gewählt, wenn warmgewalzte Abschnitte zu groß sind, wenn ungewöhnliche Tiefen erforderlich sind oder wenn Blechgrößen für ein bestimmtes Projekt eine bessere Wirtschaftlichkeit bieten können.
Schneiden und Plattenvorbereitung
Mittels CNC-Brennschneiden, Plasmaschneiden oder Sägen werden die Platten auf die gewünschte Breite und Länge zugeschnitten. Die Steg- und Flanschplatten werden typischerweise kugelgestrahlt, um Walzzunder zu entfernen, und die Kanten werden abgeschrägt, wenn vollständig durchgeschweißte Schweißnähte erforderlich sind.
Pass- und Heftschweißen
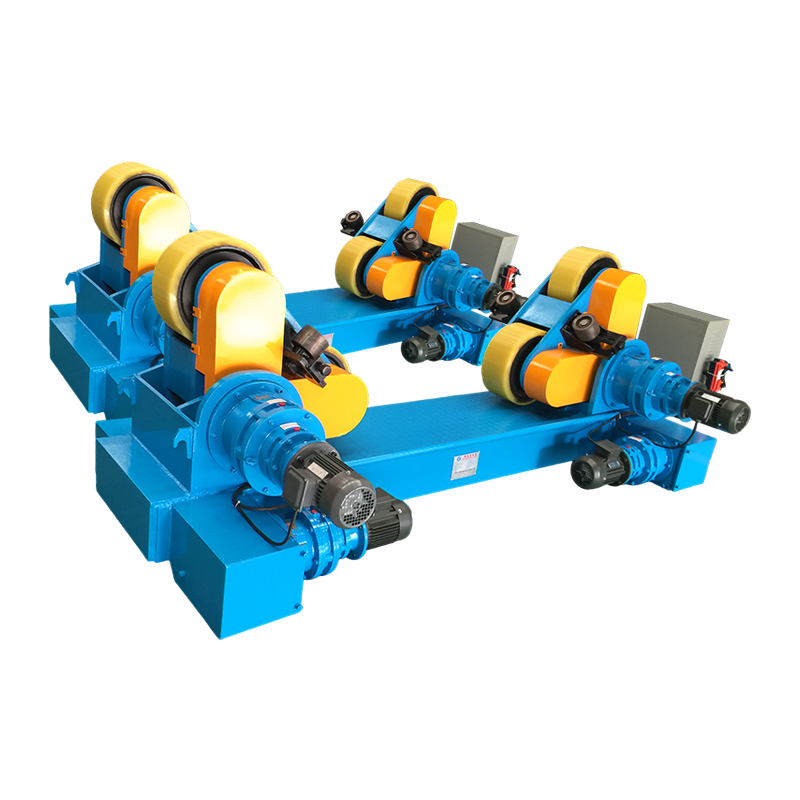
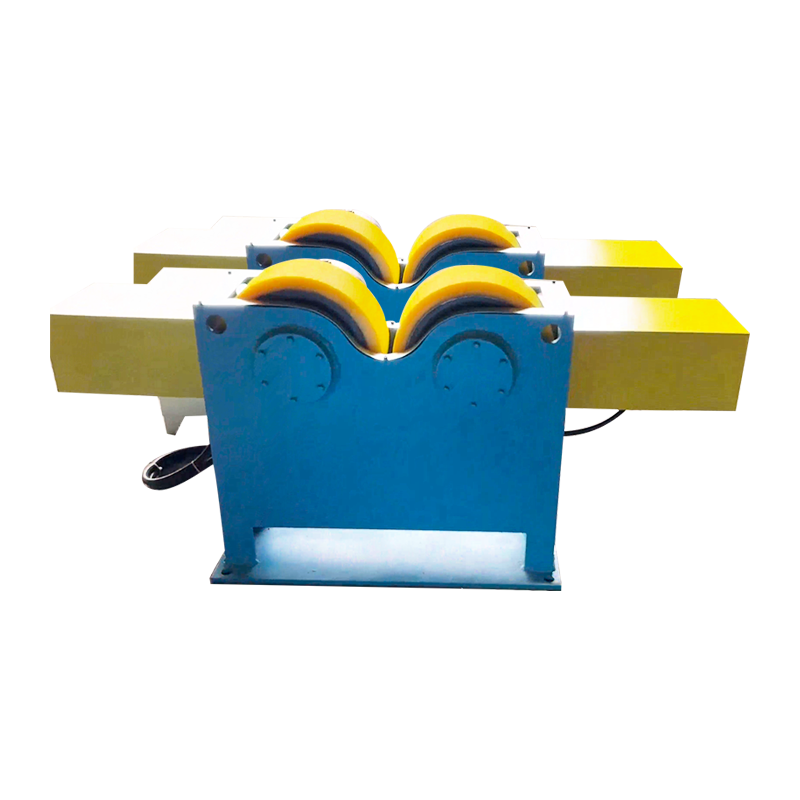
Die geschnittenen Platten werden in eine Vorrichtung eingespannt, die den Steg senkrecht zu den Flanschen hält, und es werden Heftschweißnähte angebracht, um die Form der Baugruppe beizubehalten. Ein aufgesetzter Schweißrotator mit hydraulischem Hub und manueller Orbitalbewegung kann dabei helfen, die Baugruppe auch bei größeren Abschnitten auszurichten und so die Genauigkeit und Arbeitssicherheit zu verbessern.
 40T Fit-Up-Schweißrotator mit hydraulischem Hub und manueller Orbitalbewegung Dieser Rotator hilft bei der Ausrichtung großer Steg-Flansch-Baugruppen und verbessert die Genauigkeit und Sicherheit beim Heftschweißen. Sein hydraulischer Hub und die manuelle Orbitalbewegung erleichtern die Positionierung schwererer Abschnitte. Produkt anzeigen →
Automatisches Schweißen
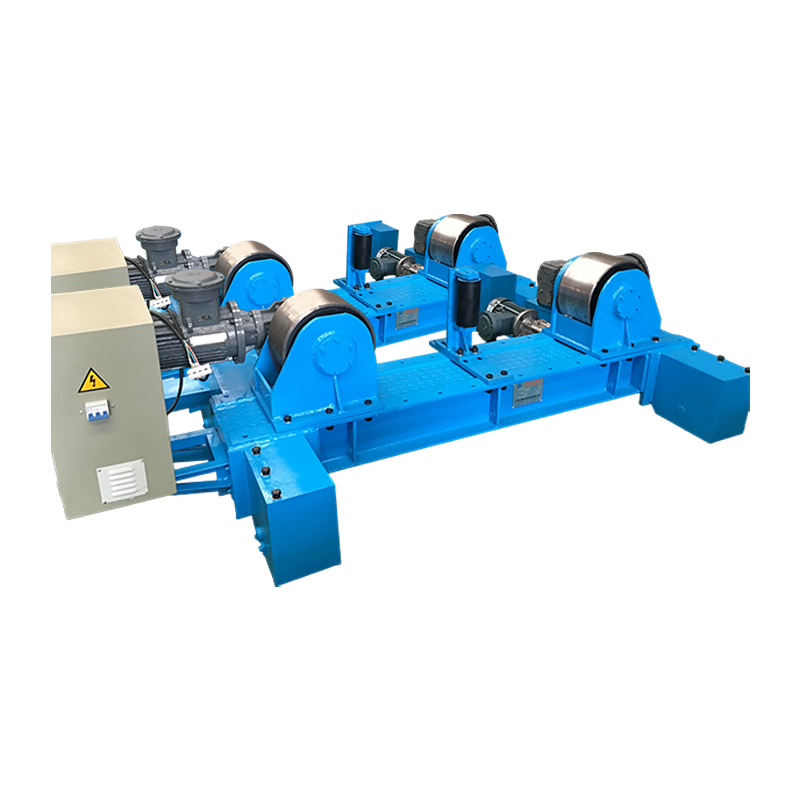
Die geheftete Baugruppe wird mittels Unterpulverschweißen (SAW) oder Metall-Schutzgasschweißen (GMAW) verschweißt. Ein Schweißzentrum oder ein Säulenausleger positioniert den Brenner entlang der Verbindung, und der Strahl wird häufig auf Rollen abgestützt, um eine konstante Bewegungsgeschwindigkeit aufrechtzuerhalten. Der Wärmeeintrag muss kontrolliert werden, um Verformungen und Eigenspannungen zu begrenzen, insbesondere bei langen, dünnen Bahnen.
Endbearbeitung und Inspektion
Nach dem Schweißen kann der Träger begradigt werden und die Schweißflächen werden an den vorgesehenen Stellen geschliffen. Für wiederholte Handhabung kann ein servogesteuerter Schweißpositionierer den Strahl kippen und den Zugang des Bedieners während der Endbearbeitung und Inspektion verbessern. Geschweißte I-Träger werden visuell und mit Ultraschallprüfungen an den Steg-Flansch-Verbindungen geprüft, und Maßprüfungen verifizieren Steghöhe, Flanschbreite und Wölbung.
 Servogesteuerter Schweißpositionierer für die Strahlbearbeitung und -prüfung Dieser Positionierer neigt geschweißte Träger und verbessert so den Zugang des Bedieners beim Richten, Schleifen und Prüfen. Seine Servosteuerung ermöglicht eine präzise Einstellung für effiziente Endarbeiten. Produkt anzeigen →
Warmgewalzte vs. geschweißte I-Träger
Warmgewalzte Profile dominieren bei Standardbauanwendungen, während geschweißte Plattenträger vorzuziehen sind, wenn kundenspezifische Größen oder außergewöhnlich große Tiefen erforderlich sind. Der Hauptkompromiss besteht zwischen den Kosten pro Meter und der Designflexibilität.
| Aspekt | Warmgewalzt | Geschweißt |
|---|---|---|
| Prozess | Einzelner, im Walzwerk geformter Knüppel | Drei zusammengeschweißte Stahlplatten |
| Abschnittsgröße | Standardprofile bis hin zu praktischen Rollgrenzen | Benutzerdefinierte Breite und Tiefe, die häufig die Rollgrenzen überschreiten |
| Kosten | Bei Standardgrößen pro Meter niedriger | Höhere Herstellungskosten |
| Produktionsgeschwindigkeit | Sehr hohe Lautstärke | Langsamer, Projekt für Projekt |
| Flexibilität | Begrenzt auf verfügbare Tropfengrößen | Hochdimensional |
| Typische Verwendungen | Gebäude, Brücken, Maschinengerüste | Schwere Konstruktionen, weitgespannte Träger, Spezialausrüstung |
Qualitätskontrolle und Standards
Die Qualitätskontrolle bei der Herstellung von I-Trägern basiert auf chemischer Analyse, mechanischen Tests und Maßprüfungen anhand anerkannter Strukturstandards. Warmgewalzte Profile entsprechen in der Regel den AISC- oder EN-Normen, während geschweißte Träger AWS D1.1 oder einer gleichwertigen Schweißbauordnung unterliegen.
Bei geschweißten I-Trägern ist die Qualifikation der Schweißverfahren und Schweißer nicht verhandelbar. Die Kontrolle des Wärmeeintrags, die Sicherstellung einer ordnungsgemäßen Passung und die Auswahl der richtigen Schweißhandhabungsausrüstung sind allesamt entscheidend für die Herstellung einer einwandfreien Steg-Flansch-Schweißung. Sie können entdecken, wie modern Schweißtechnik wirkt sich tiefergehend auf die Stahlherstellung und -qualität aus.
Häufig gestellte Fragen
Werden alle I-Träger durch Warmwalzen hergestellt?
Nein. I-Träger können warmgewalzt oder geschweißt werden. Gewalzte Profile sind am gebräuchlichsten, aber geschweißte Plattenträger werden verwendet, wenn große oder ungewöhnliche Abmessungen erforderlich sind.
Was ist der Unterschied zwischen einem I-Träger und einem H-Träger?
Die Flansche eines H-Trägers sind im Allgemeinen breiter und paralleler, während Standard-I-Trägerflansche eine leichte Verjüngung aufweisen. Beide werden mit ähnlichen Walz- oder Schweißverfahren hergestellt.
Wie werden gebogene I-Träger hergestellt?
Gebogene I-Träger werden typischerweise durch Kaltwalzen, Induktionsbiegen oder durch Schneiden des Stegs und Schweißen der Platten zu einer Kurve hergestellt. In der Vergangenheit wurden gebogene Stahlträger häufig durch Autogenschneiden und -schweißen hergestellt.
Welche Stahlsorten sind typisch für I-Träger?
Zu den gängigen Strukturqualitäten gehören ASTM A992, A572 und EN S275/S355. Die Auswahl hängt von den Anforderungen an Belastung, Duktilität und Schweißbarkeit ab.
Wie werden geschweißte I-Träger geprüft?
Geschweißte I-Träger werden visuell und mittels Ultraschallprüfung an den Schweißzonen geprüft. Durch Maßprüfungen werden Steghöhe, Flanschbreite und Geradheit anhand der Konstruktionszeichnung überprüft.
Fazit
Beginnen Sie mit den strukturellen Anforderungen und wählen Sie dann die Herstellungsmethode. Standard-gewalzte I-Träger sind für typische Konstruktionen am wirtschaftlichsten. Wenn der Entwurf kundenspezifische Tiefen, schwere Lasten oder große Plattenträgerabschnitte erfordert, bietet die geschweißte Fertigung die erforderliche Flexibilität. Ebenso wichtig wie der Schweißprozess selbst – insbesondere in einer Produktionslinie – ist der Einsatz zuverlässiger Handhabungs- und Positionierungsgeräte. Gute Passung, kontrollierte Wärmezufuhr und ordnungsgemäße Inspektion sind der Schlüssel zu einem strukturell einwandfreien I-Träger.