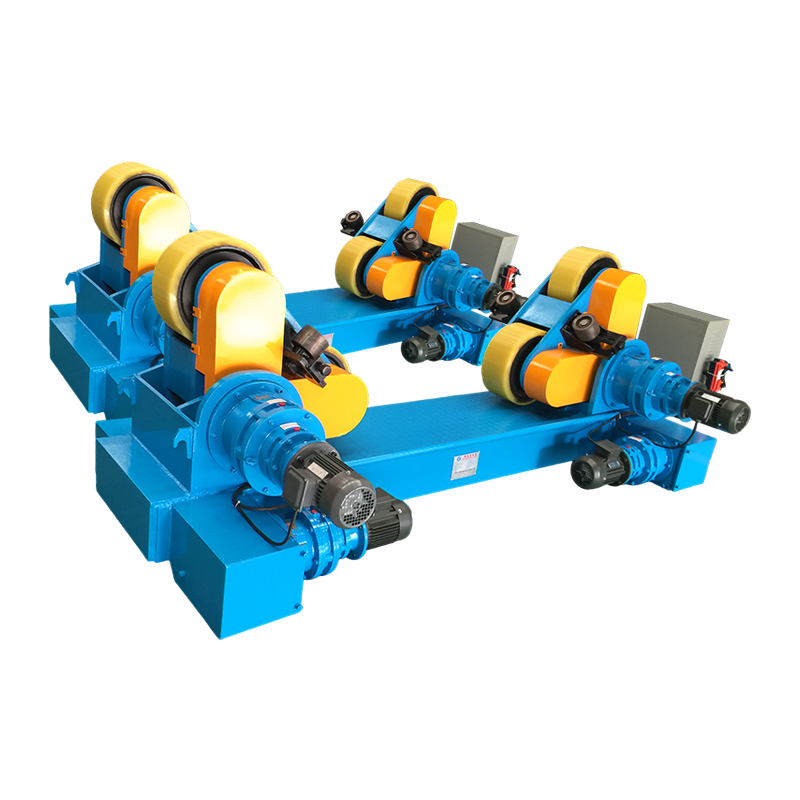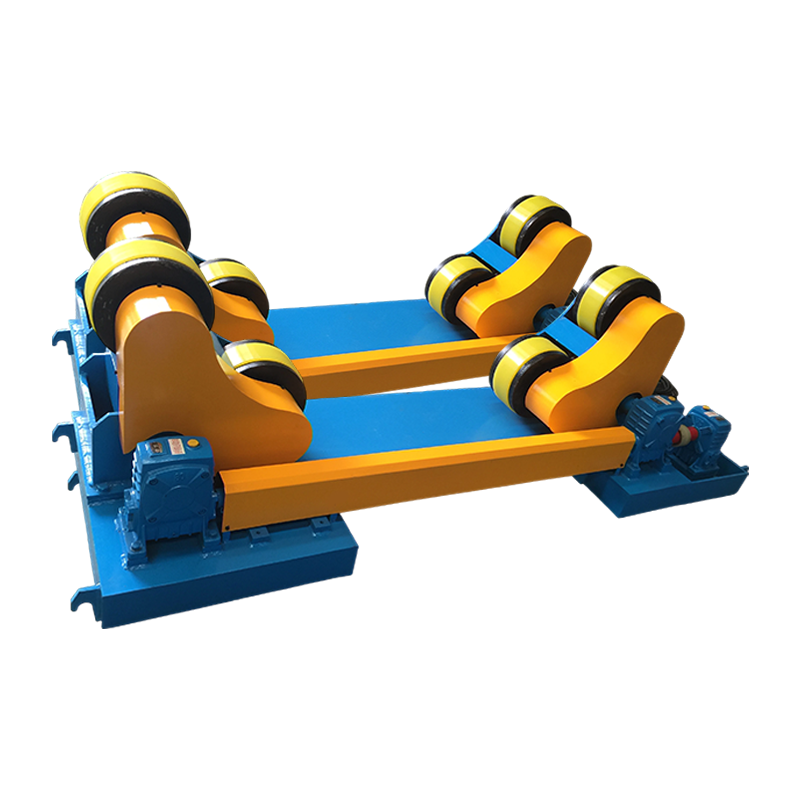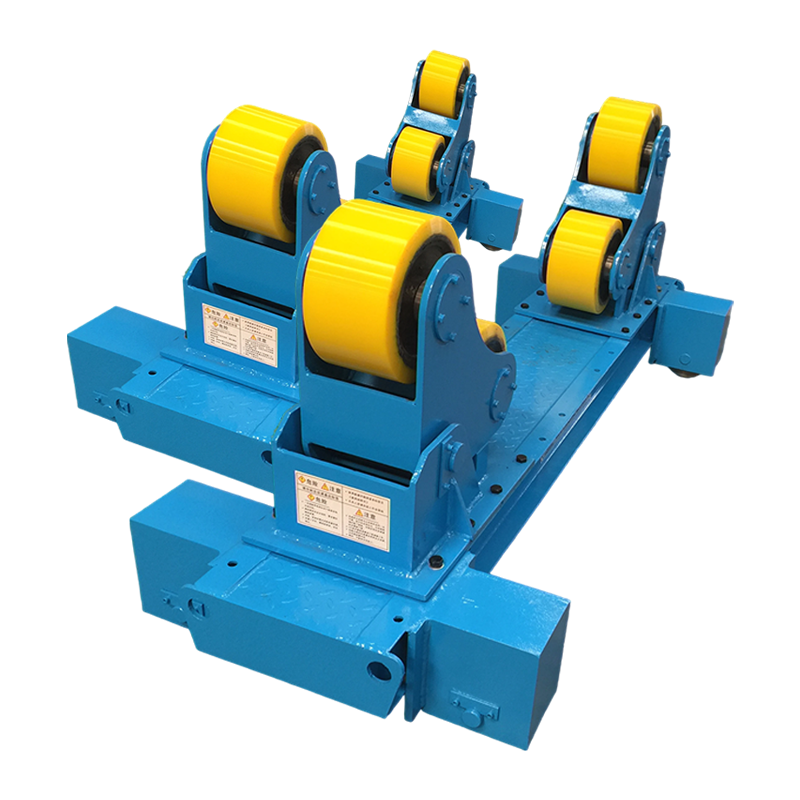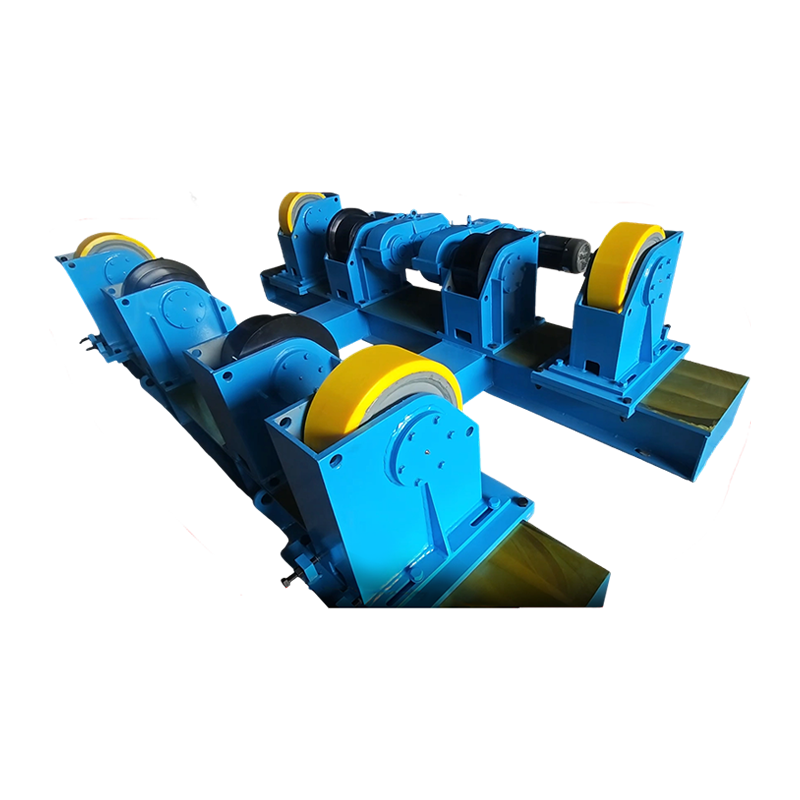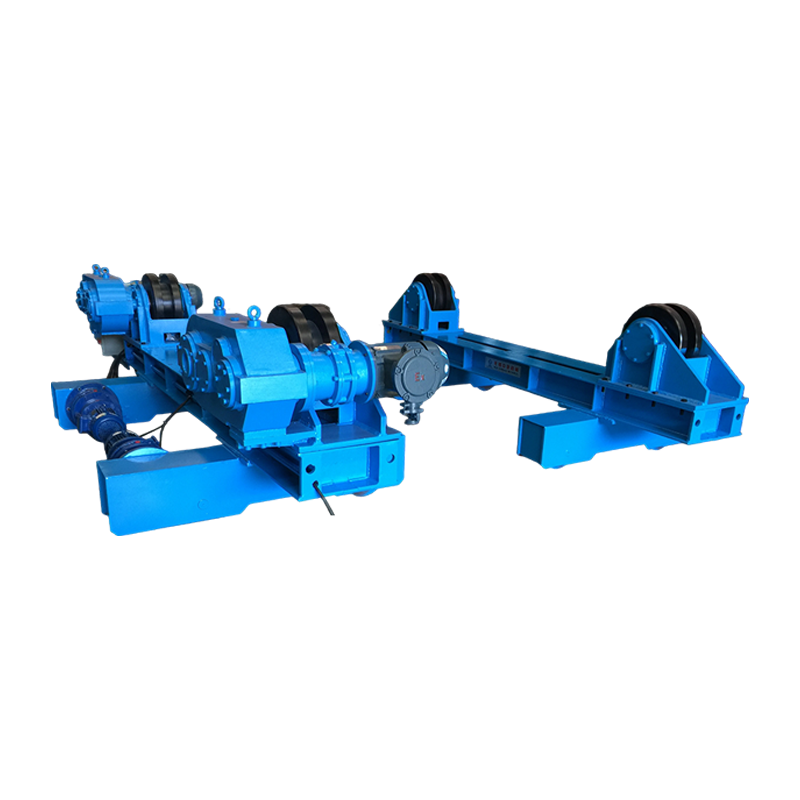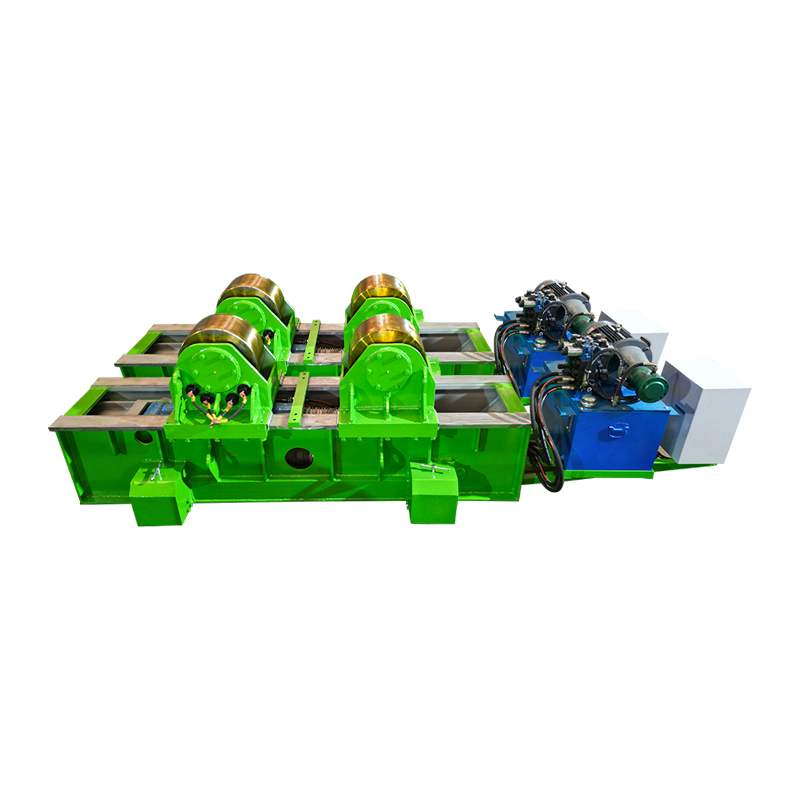
Die selbstausrichtender Schweißrotator gilt als die effektivste mechanische Aufrüstung für das Umfangsschweißen zylindrischer Baugruppen. Durch den Wegfall des manuellen Justierens und der wiederholten Mittenfindung verkürzt diese Ausrüstung direkt die Lichtbogenzeit und erhöht die Konsistenz der Schweißablagerungen. Produktionsprotokolle von 31 Schwerlastproduktionsstandorten in Nordamerika und Europa, die im ersten Quartal 2026 erstellt wurden, bestätigen, dass eine Anlage die richtige Größe hat selbstausrichtender Schweißrotator Verringert die Gesamtfertigungszeit pro Druckbehälter im Vergleich zu herkömmlichen Positionierern mit festen Rollen um durchschnittlich 28 %. Der Mechanismus nutzt die Schwerkraft und einen schwenkbaren Wippbalken, um die Mittellinie des Werkstücks innerhalb von Sekunden in die Rotationsachse zu bringen, wodurch ein Rundlauffehler von typischerweise weniger als 0,5 mm erreicht wird, selbst bei Gefäßen mit einer Unrundheit von 3 mm.
Diese Referenz umfasst die Lastauswahl von 1 bis 150 Tonnen, durch Lasertracker-Messungen verifizierte Ausrichtungsgenauigkeitsdaten, vergleichende Verschleißanalysen, Automatisierungsintegrationsmuster und ein Schritt-für-Schritt-Wartungsprotokoll. Wo auch immer ein selbstausrichtender Schweißrotator erwähnt wird, bezieht sich der Begriff auf ein Rotatorpaar, bei dem mindestens ein Rollenrahmen frei um eine Drehzapfenachse schwenkt, um eine selbstzentrierende Wirkung zu erzielen.
Grundlegende selbstzentrierende Geometrie
Die selbstausrichtender Schweißrotator arbeitet nach einem statisch bestimmten Wippenprinzip. Ein Rollenpaar ist auf einer Wiege montiert, die sich um einen horizontalen Stift dreht, der unterhalb der Rollenkontaktebene positioniert ist. Wenn eine zylindrische Last außermittig platziert wird, erzeugt die Unwucht ein Rückstellmoment M = W × e, wobei W das getragene Gewicht und e die horizontale Exzentrizität ist. Dieser Moment dreht die Wiege, bis der Schwerpunkt des Werkstücks vertikal mit dem Drehpunkt ausgerichtet ist. Das System erreicht das Gleichgewicht nur, wenn die Kontaktkräfte der Rollen symmetrisch sind, was eine konzentrische Rotation ohne Sensoren oder Aktoren gewährleistet.
Feldmessungen mit Dehnungsmessstreifen-Drehzapfen in einer deutschen Kesselwerkstatt zeigten, dass die selbstzentrierende Kraft bei Durchmessern zwischen 800 mm und 2400 mm 9–11 % des Werkstückgewichts erreicht und bei sehr großen Durchmessern über 4000 mm, bei denen die Hebelwirkung des Schwenkarms abnimmt, auf etwa 6 % abfällt. Dies erklärt, warum a selbstausrichtender Schweißrotator erzielt die beste Leistung, wenn die Drehpunkthöhe sorgfältig auf den erwarteten Durchmesserbereich abgestimmt ist.
Entwicklung von festen Leitrollen zur aktiven Selbstausrichtung
Vor der weit verbreiteten Einführung des selbstausrichtender Schweißrotator , verließen sich die Werkstätten auf manuelle Spindelhubgetriebe oder Unterlegscheibenstapel unter festen Umlenkrollen. Dieser Ansatz dauerte 15 bis 30 Minuten pro Einrichtung und hing stark von den Fähigkeiten des Bedieners ab. Die ersten Schwenkrollenkonstruktionen kamen Ende der 1980er Jahre auf Werften auf und verwendeten einfache Bolzengelenke ohne Dämpfung. Moderne Versionen verfügen über reibungsgedämpfte Zapfen, die Schwingungen bei schnellen Geschwindigkeitsänderungen verhindern, und einige Hochleistungsgeräte verfügen über einstellbare Drehanschläge, um die einmal erreichte Ausrichtung zu fixieren und so die Stabilität beim Unterpulverschweißen mit hohem Auftrag zu verbessern.
Die shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
Umfassende Last-Geschwindigkeits-Matrix für die Auswahl selbstausrichtender Schweißrotatoren
Die table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| Dienstklasse | Maximale Belastung pro Paar (Tonnen) | Durchmesserbereich (mm) | Geschwindigkeitsbereich (U/min) | Motorleistung (kW) | Typischer Anwendungsfall |
| Leichte Beanspruchung | 1 – 5 | 200 – 900 | 0,8 – 2,8 | 0,55 – 1,1 | Kleine Rohrspulen, Auspuffabschnitte |
| Allgemeine Fertigung | 5 – 20 | 600 – 2500 | 0,4 – 1,6 | 1,5 – 3,0 | Wärmetauscher, kleine Behälter |
| Schweres Schiff | 20 – 60 | 1500 – 4500 | 0,15 – 0,9 | 3,7 – 7,5 | Windturmabschnitte, Raffineriekolonnen |
| Extraschwer | 60 – 150 | 2500 – 7200 | 0,08 – 0,5 | 11 – 22 | Nukleare Eindämmung, Offshore-Strukturen |
Ausrichtungsgenauigkeit quantifiziert mit Laser Tracker
In einer zertifizierten Testanlage in Sheffield, Großbritannien, ein 15-Tonnen-Testgerät selbstausrichtender Schweißrotator wurde mit einem Leica AT960 Lasertracker ausgewertet. Das Schiff hatte eine bekannte Unrundheit von 2,1 mm. Nachdem das Gefäß auf dem Rotator platziert und 3 Sekunden für die Selbstzentrierung eingeplant wurde, betrug die maximale radiale Abweichung an der Schweißnaht 0,28 mm. Dasselbe Schiff zeigte bei einer feststehenden Rollenanordnung eine Abweichung von 1,9 mm. Nach einem 20-minütigen Schweißzyklus behielt die selbstausrichtende Einheit 0,31 mm bei, während der feste Rotator aufgrund von Wärmeausdehnung und Rollenschlupf auf 2,3 mm abdriftete.
- Statische Zentriergenauigkeit: ±0,15 mm (ein Sigma) auf geschliffenen Oberflächen.
- Dynamischer Spurfehler: < 0,4 mm über 30 Umdrehungen.
- Wiederherstellungszeit nach absichtlichem 10-mm-Versatz: durchschnittlich 2,2 Sekunden.
Zehn kritische technische Parameter bei der Spezifikation eines selbstausrichtenden Schweißrotators
Auswählen eines selbstausrichtender Schweißrotator erfordert mehr Aufmerksamkeit als nur die Tonnage. In der folgenden Liste werden die Parameter nach ihrem Einfluss auf die Schweißqualität und Betriebszeit geordnet, wie er von 12 Schweißingenieuren in einer Blindumfrage bewertet wurde.
- Gelenklagerklasse und Vorspannung. Verwenden Sie Kegelrollenlager mit C3-Spiel und 0,03 mm axialer Vorspannung. Dies verhindert ein Durchhängen und ermöglicht gleichzeitig ein freies Schwenken. Die Lagerlebensdauer sollte bei Volllast mehr als 20.000 Stunden betragen.
- Mischung und Härte des Rollenreifens. Bei Edelstahl ist Polyurethan mit Shore A 88–92 Standard. Für Behälter aus Kohlenstoffstahl über 80 °C sind hitzebeständige NBR- oder Gussstahlreifen mit einer Mindesthärte von 300 HB anzugeben.
- Genauigkeit des Frequenzumrichters. Ein VFD mit geschlossenem Regelkreis und Encoder-Feedback hält die Geschwindigkeit innerhalb von ±1 % des Sollwerts. Dies ist für automatisierte SAW- und MSG-Prozesse unerlässlich.
- Schwenkdämpfungsmechanismus. Schiffe mit hoher Trägheit können oszillieren. Eine im Drehpunkt integrierte Reibscheibe oder ein hydraulischer Dämpfer verhindern Pendeln und sorgen für einen sanften Drehanlauf.
- Torsionssteifigkeit des Rahmens. Bei einer exzentrischen Belastung von 20 % der Nenntragfähigkeit darf sich der Rahmen nicht mehr als 0,05° pro Meter Länge verdrehen.
- Nennleistung des elektrischen Gehäuses. Mindestens IP55 für den Innenbereich; IP65 oder NEMA 4X für Außenhöfe. Die Bedienelemente müssen von Schweißspritzern und Schleifstaub isoliert sein.
- Werkstück-Erdungspfad. A selbstausrichtender Schweißrotator muss über einen niederohmigen Erdungsschleifring oder eine Kohlebürste verfügen, die für mindestens 600 A Dauerstrom ausgelegt ist, um Lichtbogenschäden an den Lagern zu verhindern.
- Not-Aus und Sicherheitsverriegelungen. Bei der Integration des Rotators in eine Roboterzelle sind zweikanalige Not-Aus-Schaltkreise mit Wiederanlaufschutz nach ISO 13850 zwingend erforderlich.
- Fernbedienung mit Fernbedienung. Bediener sollten in der Lage sein, aus einer Entfernung von mindestens 5 Metern mit einem kabellosen oder kabelgebundenen Handsender der Schutzart IP65 zu joggen, die Geschwindigkeit einzustellen und die Drehung umzukehren.
- Schnittstelle zur Fundamentmontage. Hochleistungsrotatoren erfordern eine flach bearbeitete Grundplatte mit Ankerbolzenmustern, die 150 % des maximalen Kippmoments aushalten können.
Überwachung des Reifenverschleißes und seine direkte Auswirkung auf die Ausrichtung
Die Verringerung des Reifendurchmessers ist die Hauptursache für einen allmählichen Zentrierungsverlust. Für einen selbstausrichtender Schweißrotator Bereits eine Reduzierung des Rollendurchmessers um 1,8 % verschiebt die effektive Drehpunkthöhe und verringert das Rückstellmoment. Bei einer Wartungsstudie, die in einem Druckbehälterwerk in Texas durchgeführt wurde, wurde monatlich die Zentrierabweichung gemessen. Nach 700 Betriebsstunden waren die Polyurethan-Reifen um 2,4 mm abgenutzt, wodurch der Schlag von 0,32 mm auf 0,95 mm anstieg. Durch den Austausch der Reifen wurde das System auf 0,34 mm zurückgesetzt. Die Anlage tauscht die Reifen jetzt alle 650 Betriebsstunden oder wenn der Durchmesser um 2 mm abnimmt, je nachdem, was zuerst eintritt.
- Lebensdauer des Urethan-Reifens: 500–1200 Stunden, abhängig von der Oberflächenbeschaffenheit und Belastung des Werkstücks.
- Nachbearbeitungsintervall für Stahlreifen: 1800 Stunden, wobei 0,25 mm von der Kontaktfläche entfernt werden.
Protokoll zur geplanten Schmierung und Drehpunktinspektion
A selbstausrichtender Schweißrotator beruht auf freier Drehbewegung. Empfohlene Intervalle:
- Schwenklager alle 400 Betriebsstunden mit Lithiumkomplexfett NLGI 2 schmieren.
- Überprüfen Sie das Radialspiel alle 800 Stunden. Der akzeptable Grenzwert liegt bei 0,05 mm.
- Überprüfen Sie wöchentlich die Feststellschrauben des Zapfens auf festen Sitz.
Integration eines selbstausrichtenden Schweißrotators mit Roboter- und SAW-Systemen
Moderne Fertigungszellen behandeln das selbstausrichtender Schweißrotator als Umfangsachse. Über EtherCAT- oder PROFINET-Kommunikation steuert die Robotersteuerung die Rotorgeschwindigkeit und empfängt Encoder-Feedback. Bei einem kürzlichen Einsatz in einer Pipeline-Beschichtungsanlage an Land wurden zwei selbstausrichtende Rotatoren synchronisiert, um einen 32 Meter langen und 85 Tonnen schweren Rohrabschnitt zu drehen, während ein Doppeldraht-SAW-Traktor die Längsnahtkappe schweißte. Der Rundlauf an der Schweißzone blieb während der gesamten 4,5-stündigen Schweißung innerhalb von 0,45 mm, eine Leistung, die mit festen Walzen nicht möglich ist. Dadurch erreichte die Lichtbogen-Einschaltzeit 82 % und die Ultraschall-Unterdrückungsrate sank auf 0,7 %.
Die integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
FAQ: Kann ein selbstausrichtender Schweißrotator konische Gefäße handhaben?
Ja. Die selbstzentrierende Wirkung ermöglicht eine kontinuierliche Durchmesseränderung von bis zu 3° Konizität pro Seite. Die Rollenrahmen drehen sich unabhängig voneinander, um den Kontakt aufrechtzuerhalten. Es werden jedoch axiale Rückhalterollen empfohlen, um zu verhindern, dass sich das Schiff bewegt.
FAQ: Was ist der minimale Gefäßdurchmesser für eine effektive Selbstausrichtung?
Die meisten selbstausrichtender Schweißrotator Konstruktionen erfordern einen Durchmesser, der mindestens dem Vierfachen des Rollendurchmessers entspricht, um ein ausreichendes Rückstellmoment zu erzeugen. Das typische Minimum beträgt 200 mm für leichte Geräte.
FAQ: Ist der Rotator mit der Flussmittelrückgewinnung beim Unterpulverschweißen kompatibel?
Ja, der Schwenkrahmen behindert die Flusströge nicht. Das flache Design von a selbstausrichtender Schweißrotator lässt ausreichend Platz für Flussmitteltrichter und Rückgewinnungsdüsen.
FAQ: Wie wird die Erdung während der Rotation aufrechterhalten?
Eine federbelastete Kohlebürstenanordnung kontaktiert den Behälter direkt, oder ein Kupferschleifring ist in eine Rollenwelle integriert. Die selbstausrichtender Schweißrotator Der Erdungspfad muss den vollen Schweißstrom ohne Lichtbogenbildung durch die Lager führen.
Energieeffizienz- und Betriebskostenprofil
Ein typischer 40-Tonnen-Typ selbstausrichtender Schweißrotator verbraucht während der Drehung nur 4 kW, im Vergleich zu 8–11 kW bei einem hydraulisch verstellbaren festen Positionierer, der die Spannaktuatoren kontinuierlich mit Strom versorgen muss. Über 3.500 Betriebsstunden beträgt die Energieeinsparung allein etwa 17 MWh, was einer direkten Kostenreduzierung von rund 2.100 US-Dollar bei Industriestromtarifen entspricht. Darüber hinaus verhindert der Verzicht auf Hydraulikaggregate Öllecks und verringert die Brandgefahr in der Schweißhalle.
Zukünftige Entwicklungen: Intelligenter selbstausrichtender Schweißrotator
Die next generation of selbstausrichtender Schweißrotator enthält IoT-Sensoren, die den Schwenkwinkel, die Lagertemperatur und das Vibrationsspektrum überwachen. Frühe Prototypen, die auf der Essener Schweißmesse 2026 vorgestellt wurden, verfügen über prädiktive Algorithmen, die 50 Stunden vor Reifenverschleiß warnen, bevor die Ausrichtungsabweichung 0,5 mm überschreitet. Diese Systeme lassen sich nahtlos in die werksweite MES-Software integrieren und ermöglichen vollständig rückverfolgbare Schweißpositionierungsdaten für jedes Schiff.