50T verstellbarer Schweißrotator (kundenspezifische Version)
Der verstellbare Schweißrotator 50T (kundenspezifische Version) ist ein Schweißhilfsgerät, das speziell für die Schwerindustrie entwickelt wurde. D...
See Details
Stahlbauer und Bauingenieure stehen vor einer gemeinsamen Herausforderung: In einer Zeichnung wird ein W10x30-Profil gefordert, die tatsächliche Trägertiefe beträgt jedoch nicht 10 Zoll. Oder ein Projekt spezifiziert ein H 300x300, das verfügbare Materialdatenblatt listet jedoch vier verschiedene Dickenparameter auf. Zu wissen, wie ein H-Trägermaß zu interpretieren ist, bedeutet, über eine einfache Höhenmessung hinauszugehen. Es erfordert ein Verständnis der Namenskonvention, des Unterschieds zwischen Nenn- und tatsächlicher Größe und des direkten Einflusses der Flansch- und Stegabmessungen auf die Schweißvorbereitung und die Geräteauswahl. In diesem Leitfaden wird jede dieser Schichten aus der Sicht der Herstellung und Schweißbereitschaft analysiert, ohne Füllstoff und ohne Daten, die nicht anhand von Standardprofilen überprüft werden können.
Ein H-Träger ist ein Baustahlelement, dessen Querschnitt einem Großbuchstaben H ähnelt. Die Traglogik ist einfach. Die beiden horizontalen Platten, Flansche genannt, sind so positioniert, dass sie Biegemomenten standhalten. Wenn der Großteil des Stahls weit entfernt von der neutralen Achse platziert wird, erhöht sich das Trägheitsmoment des Abschnitts, was ihn bei Trägeranwendungen äußerst effizient macht. Die vertikale Platte, die die Flansche verbindet, der Steg, trägt Scherkräfte und hält die Flansche ausgerichtet. Diese Rollentrennung ist der Grund dafür, dass das gleiche Gewicht von zu einem H-Profil geformtem Stahl deutlich mehr Last tragen kann als eine massive rechteckige Stange.
Die meisten H-Träger in Strukturanwendungen werden aus Kohlenstoffstahl warmgewalzt. In Nordamerika ist die vorherrschende Materialspezifikation ASTM A992 für Breitflanschformen mit einer Mindeststreckgrenze von 50 ksi. ASTM A36 kommt auch zum Einsatz, insbesondere wenn Schweißbarkeit und standardisierte Verbindungen im Vordergrund stehen. Europäische und asiatische Märkte haben ihre eigenen Qualitäten, aber das metallurgische Kernprinzip ist konsistent: Der H-förmige Querschnitt bietet das beste Verhältnis von Festigkeit zu Gewicht für Säulen und Träger in mehrstöckigen Gebäuden, Brücken und Industriegerüsten.
Eine Bezeichnung wie W10x30 ist ein kompakter Code, der einem Hersteller drei Dinge auf einen Blick sagt. Der Buchstabe definiert die Profilfamilie, die erste Zahl gibt die Nenntiefe in Zoll an und die zweite Zahl ist das Gewicht in Pfund pro linearem Fuß. Bei der Nenntiefe handelt es sich jedoch um einen Näherungswert, der als Etikett und nicht als Maß dient. Ein W10x30 hat normalerweise eine tatsächliche Tiefe von etwa 10,47 Zoll. Wenn Sie sich bei der Montage auf die Nennzahl verlassen, ohne die tatsächliche Abmessung zu überprüfen, kann dies zu einer Fehlausrichtung der Verbindung an einer Schweißlinie führen.
Metrische Bezeichnungen folgen einer anderen Logik. Ein Träger mit der Bezeichnung W 250 x 100 bedeutet eine Nenntiefe von 250 mm und eine Flanschbreite von 100 mm. Andere globale Standards verwenden ihre eigene Abkürzung. Europäische Profile Verwenden Sie die Serien HEA, HEB und HEM, wobei die Zahl nach den Buchstaben die Nennhöhe in Millimetern angibt; Japanische H-Träger werden häufig direkt durch Steghöhe und Flanschbreite angegeben, z. B. H 100x100. Der entscheidende Aspekt für jeden, der mit importierten Stahlzeichnungen arbeitet, besteht darin, immer zu bestätigen, welcher Benennungsstandard gilt, bevor er schneidet oder eine automatisierte Schweißsequenz einrichtet. Ein „W250“ im metrischen Kontext ist nicht derselbe Strahl wie ein W10 im imperialen Kontext, auch wenn die Millimeter-zu-Zoll-Arithmetik nahe beieinander erscheint.
Wenn in einem Mühlenzertifikat vier Dimensionswerte für ein einzelnes Trägerprofil aufgeführt sind, hat jeder einzelne eine eigene Bedeutung für einen Hersteller. Die vier Parameter sind:
Metrische H-Träger haben üblicherweise eine Höhe von 100 mm bis 1000 mm, wobei die Flanschbreiten zwischen etwa 100 mm und über 300 mm variieren. Um zu veranschaulichen, wie sich diese Zahlen in der Praxis häufen:
| Profilbezeichnung | Ca. Höhe (mm) | Ca. Breite (mm) | Ca. Bahndicke (mm) | Ca. Flanschdicke (mm) |
|---|---|---|---|---|
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Es ist sinnvoll, diese Zahlen mit W-Formen mit breitem Flansch zu vergleichen, die tendenziell ein schlankeres Profil haben. Bei vielen W-Formen ist die Flanschbreite deutlich kleiner als die Profiltiefe, während H-Träger häufig einen quadratischen Querschnitt annähern, bei dem Tiefe und Breite gleich oder nahezu gleich sind. Dieser geometrische Unterschied ist nicht kosmetischer Natur. Der breitere, dickere Flansch eines H-Trägers bietet eine größere axiale Tragfähigkeit und ist daher eine häufige Wahl für Säulen und Tragpfähle. Bei reinen Biegeanwendungen, bei denen die Stegtiefe eine Hebelwirkung gegen Biegebeanspruchung bietet, ist eine W-Form häufig effizienter. Hersteller sollten beachten, dass schwerere und dickere Abschnitte eine sorgfältigere Steuerung der Wärmezufuhr beim Schweißen erfordern.
Die Verwendung von H-Träger, I-Träger und W-Träger als austauschbare Begriffe ist in Fertigungsbetrieben eine weit verbreitete, aber kostspielige Angewohnheit. Die Dimensionsunterschiede führen zu unterschiedlichen Lastpfaden, unterschiedlichen Schweißdetails und unterschiedlichen Handhabungsanforderungen. Ein I-Träger, im amerikanischen Standard korrekt als S-Form bezeichnet, hat sich verjüngende Flansche. Die innere Flanschfläche ist etwa im Verhältnis 2:12 geneigt, was bedeutet, dass die Dicke über die gesamte Flanschbreite nicht konstant ist. Ein W-Träger oder Breitflanschträger hat parallele innere und äußere Flanschflächen. Ein H-Träger hat auch parallele Flanschflächen, aber die Flanschbreite ist typischerweise gleich oder nahe an der Profiltiefe, und die Stegdicke ist im Verhältnis zur Flanschdicke oft schwerer als bei einer W-Form.
Diese dimensionalen Signaturen führen zu unterschiedlichen Anwendungsmustern.
Wenn auf einer Schnittliste oder einer Schweißkarte ein HP-Trägerpfahl als I-Träger bezeichnet wird, kann dies zu einer falschen Kantenvorbereitung führen. Der konische Flansch einer S-Form erfordert einen anderen Abschrägungswinkel als der parallele Flansch einer W-Form. Die Angabe der korrekten ASTM-Bezeichnung ist ein kleiner Akt mit großen nachgelagerten Konsequenzen für die Verbindungsqualität.
Wenn der Trägerabschnitt größer und schwerer wird, verlagert sich der Schweißprozess von einfacher manueller Arbeit auf ein ausgeklügeltes Wärmemanagement. Ein leichter H 150x150-Abschnitt kann oft mit einer Kehle oder einer Teildurchdringungsnut und minimaler Vorwärmung geschweißt werden, vorausgesetzt, dass die Werkstatttemperatur und der Zustand des Grundmetalls den Vorschriften entsprechen. Wenn dieselbe Werkstatt eine H 400x400-Säule mit einer Flanschdicke von nahezu 40 mm bearbeitet, ändert sich die Schweißtechnik.
Die erste Variable ist die gemeinsame Vorbereitung. Dicke Flansche erfordern eine Abschrägung oder J-Nut, um eine vollständige Durchdringung an der Flansch-Flansch- oder Flansch-Endplatten-Verbindung zu erreichen. Eine gängige Faustregel in Bauwerkstätten: Wenn der Flansch etwa 20 mm überschreitet, wird eine Nut mit einfacher Abschrägung zur Standardeinstellung, es sei denn, der Ingenieur hat ausdrücklich eine teilweise Durchdringung der Fuge genehmigt. Auch die Steg-Flansch-T-Verbindung in einem Verbundträger profitiert von einer vorbereiteten Nut und häufig auch von einer Unterpulverschweißen (SAW) Verfahren für die lange Längsnaht.
Vorwärmung und Zwischenlagentemperaturregelung werden obligatorisch. Je dicker der kombinierte Abschnitt bei einer Multi-Pass-Verbindung ist, desto größer ist der Wärmesenkeneffekt und desto höher ist das Risiko einer wasserstoffinduzierten Rissbildung. Abhängig vom Kohlenstoffäquivalent und den geltenden Schweißvorschriften sieht ein Hersteller möglicherweise einen Vorwärmbedarf von 150 °F für einen 25-mm-Flansch, der auf 300 °F oder mehr für einen 50-mm-Flansch ansteigt.
Das Gewicht des Trägers stellt eine Herausforderung bei der Handhabung dar, die sich direkt auf die Schweißqualität auswirkt. Ein einzelner Säulenabschnitt H 350x350 kann 100 kg pro Meter überschreiten. Das Anschweißen von Versteifungen oder Grundplatten an einen solchen Abschnitt ohne mechanische Drehung führt zum Schweißen in einer falschen Position, was langsamer und fehleranfälliger ist. Hier ist a Schweißpositionierer zur präzisen Werkstückpositionierung löst gleich zwei Probleme: Es dreht den Strahl, sodass der Schweißer eine flache, nach unten gerichtete Position beibehalten kann, und es sichert das schwere Werkstück vor unbeabsichtigter Bewegung. Für zylindrische oder Tankabschnitte, die an H-Trägergerüsten befestigt sind, Schweißrotatoren für schwere zylindrische Werkstücke sorgen für kontinuierliche Rotation und lineare Ausrichtung und halten den Lichtbogen in der optimalen 1G-Position.
 Hersteller konventioneller Schweißpositionierer, Unternehmen Wuxi WeldNice Heavy Industry Technology Co., Ltd ist ein chinesischer Hersteller und ein Unternehmen für konventionelle Schweißpositionierer, das kundenspezifische Anpassungen unterstützt... Produkt anzeigen →
Auch die Montagereihenfolge des H-Trägers ist wichtig. In einer typischen H-Träger-Produktionslinie wird der Steg zunächst an einen Flansch geheftet und dann der zweite Flansch hinzugefügt. Wenn die Bahn nicht perfekt senkrecht ist oder wenn die Flansche nach dem Heften nicht parallel sind, wird der nachfolgende SAW-Prozess Probleme mit inkonsistenter Bogenlänge und variabler Eindringtiefe haben. Je größer der Träger, desto kritischer ist die anfängliche Montagevorrichtung und desto höher ist die Belastung der selbstausrichtenden Vorrichtungen.
Ein Baustahltest kann nicht durch die Auswahl einer Form abgeschlossen werden, die lediglich auf dem Papier eine Mindestanforderung an das Widerstandsmoment erfüllt. Die Kapazität des Herstellers bestimmt ebenso wie der bauliche Bedarf den wirtschaftlich sinnvollen Größenbereich. Es gelten drei praktische Filter, in dieser Reihenfolge.
1. Strukturelle Nachfrage. Der Träger muss unter Berücksichtigung der Spannweite und der Aussteifungsbedingung dem aufgebrachten Biegemoment, der Scherung und der Axiallast standhalten. Dies liegt in der Verantwortung des Ingenieurs. Die Ausgabe ist ein erforderlicher elastischer Abschnittsmodul, ein Trägheitsmoment oder eine Querschnittsfläche, was die Auswahl auf eine Handvoll Kandidatenprofile einschränkt.
2. Dimensionsbeschränkungen. Die architektonische Deckenhöhe am Träger, die Verbindungsabstände an der Stützenfläche und der Zugang zum Anziehen von Schrauben oder zum Schweißen vor Ort machen viele ansonsten geeignete Profile überflüssig. Eine tiefe, schmale W-Form bietet möglicherweise die richtige Festigkeit, dringt jedoch in den mechanischen Bodenraum ein. Hier können H-Träger mit einem kompakteren Tiefen-Breiten-Verhältnis als Stützenabschnitte trotz eines höheren Metergewichts bevorzugt werden.
3. Fertigungs- und Schweißrealität. Dies ist der Filter, der in der Budgetphase oft übersehen wird. Wenn der ausgewählte Träger 200 kg/m wiegt, benötigt die Werkstatt entsprechend dimensionierte Kräne, Rotatoren und Manipulatoren. Wenn der Flansch 50 mm dick ist, benötigt die Werkstatt zertifizierte Schweißverfahren für diese Dicke und eine ausreichende UP-Kapazität. Die Auswahl eines Trägers, der die Handhabungs- oder Schweißkapazitäten der Werkstatt übersteigt, erfordert teure Unteraufträge oder gefährliche manuelle Montage schwerer Abschnitte. Im Hochbau Stahlbau, gründliche Bauvorplanung Schweißtechniken im Stahlbau kann kostspielige Verzögerungen vor der Bestellung eines einzelnen Trägers verhindern.
Das manuelle Schweißen eines kurzen Lichtstrahls ist eine handwerkliche Aufgabe. Das Schweißen eines 12 Meter langen und 600 mm tiefen H-Trägers mit vollständig durchdringenden Verbindungen ist eine ingenieurtechnische Aufgabe, die auf Maschinen angewiesen ist. Die Strahldimension bestimmt, welche Automatisierungswerkzeuge nicht verhandelbar sind.
Längsnähte zwischen Flansch und Steg profitieren von a Schweißsäule und Ausleger Setup gepaart mit einem SAW-Traktor. Die Säule ermöglicht eine vertikale Einstellung für unterschiedliche Strahltiefen, während sich der Ausleger horizontal bewegt und den Brenner mittig über dem Gelenk hält. Der Versuch, dieselbe Naht mit einer halbautomatischen Handpistole zu schweißen, führt über eine 12-Meter-Strecke zu Lichtbogenwanderungen, inkonsistenter Vorschubgeschwindigkeit und ermüdungsbedingten Defekten. Wenn dieser Prozess geplant ist, automatische Schweißsysteme und Schweißmanipulatoren bilden das Rückgrat eines wiederholbaren, dokumentierten Schweißqualitätsprogramms.
 Lieferanten von automatischen Schweißmanipulatoren, Schweißsäulen und Auslegern Wuxi WeldNice Heavy Industry Technology Co., Ltd ist ein chinesischer Lieferant von Schweißmanipulatoren und Großhandel für Schweißsäulen und Auslegerfaktoren ... Produkt anzeigen →
Die Drehung des Strahls zwischen den Durchgängen ist eine weitere dimensionbedingte Anforderung. Ein selbstausrichtender Schweißrotatorsatz ermöglicht das Drehen der gesamten Trägerbaugruppe, sodass der Schweißer die Verbindung in der flachen oder horizontalen Position halten kann. Je schwerer der Balken ist, desto kritischer sind die Rollenausrichtung und das Antriebsdrehmoment. Selbstausrichtende Schweißrotatoren für die Strahl- und Rohrrotation Passen Sie sich an unterschiedliche Strahlbreiten an und halten Sie einen konstanten Kontaktdruck aufrecht, um ein Verrutschen während des Schweißens zu verhindern.
 Hersteller kundenspezifischer selbstausrichtender Schweißrotatoren, Unternehmen Wuxi WeldNice Heavy Industry Technology Co., Ltd ist ein chinesischer Hersteller von selbstausrichtenden Schweißrotatoren und ein Unternehmen für selbstausrichtende Rotatoren. Produkt anzeigen →
Die Produktionsstrategie ändert sich mit der Losgröße. Eine Lohnwerkstatt, die in einer Woche fünf verschiedene Trägergrößen bearbeitet, benötigt flexible Ausrüstung: verstellbare Drehrahmen, Positionierer mit variabler Geschwindigkeitsregelung und modulare Säulenausleger, die schnell umgerüstet werden können. Eine spezielle H-Träger-Produktionslinie, die Tausende von Metern Profil gleicher Größe umfasst, kann feste Werkzeugtiefen, spezielle Fördersysteme und Inline-Unterpulverstationen rechtfertigen. Der häufigste Fehler besteht darin, eine eigene Linie für die Arbeit mit gemischten Chargen zu kaufen oder zu erwarten, dass eine manuelle Handhabung erforderlich ist, um Träger über einer bestimmten Tonnage zu handhaben. Der Schwellenwert, ab dem das manuelle Wenden unsicher und ineffizient wird, liegt typischerweise bei etwa 500 bis 800 kg Werkstückgewicht, das viele mittelgroße H-Profile in Längen über 3 Meter erreichen können.
Durch die gleichzeitige Planung der Schweißausrüstungsspezifikation und der endgültigen Auswahl der Trägergröße schließt sich ein Kreis, den viele Projektpläne offen lassen, bis der Stahl auf der Baustelle eintrifft. Wenn die Strahldimension bekannt ist, können die erforderliche Reichweite des Schweißmanipulators, die Kapazität des Rotators und die Leistung der Stromquelle präzise und nicht nur mit Vermutungen angegeben werden. Das ist der Moment, in dem aus einer Strukturform ein Fertigungsplan wird.
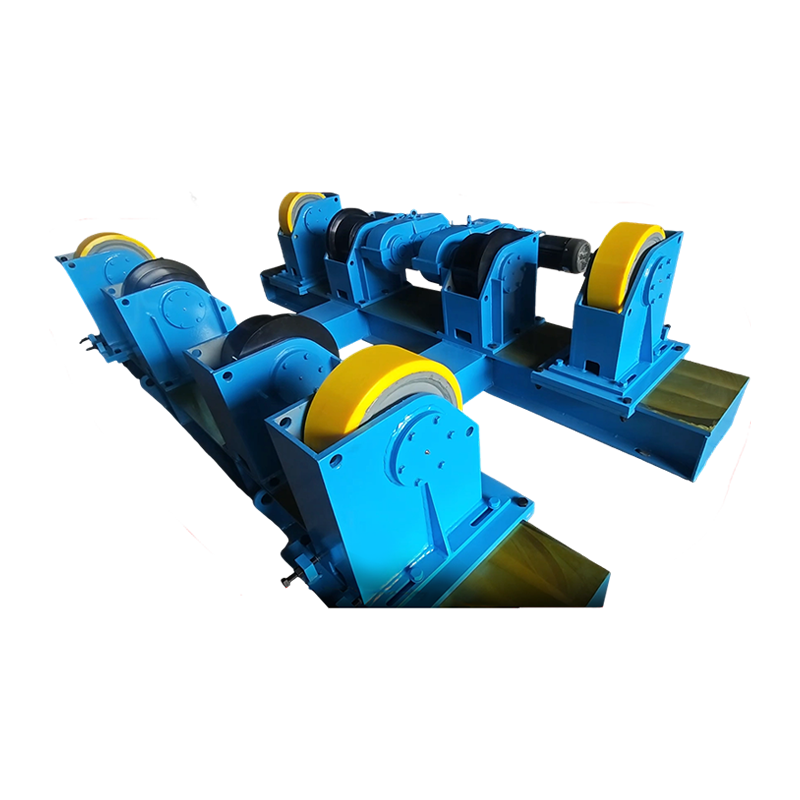
Der verstellbare Schweißrotator 50T (kundenspezifische Version) ist ein Schweißhilfsgerät, das speziell für die Schwerindustrie entwickelt wurde. D...
See Details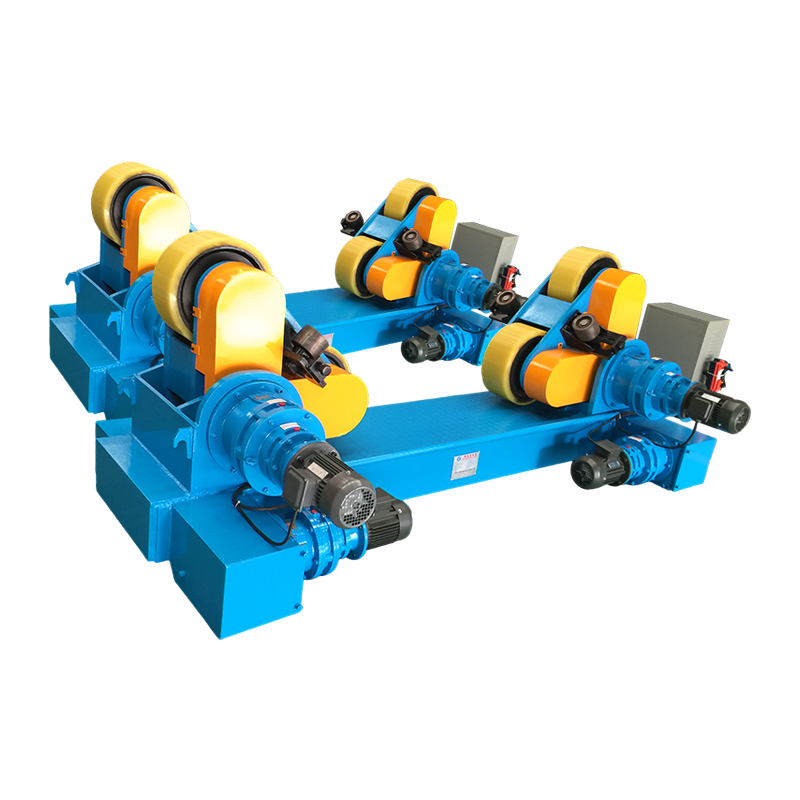
Die selbstausrichtende Schweißrotationsmaschine 40T ist ein hochwertiges Schweißpositioniergerät, das speziell für schwere zylindrische Werkstücke ...
See Details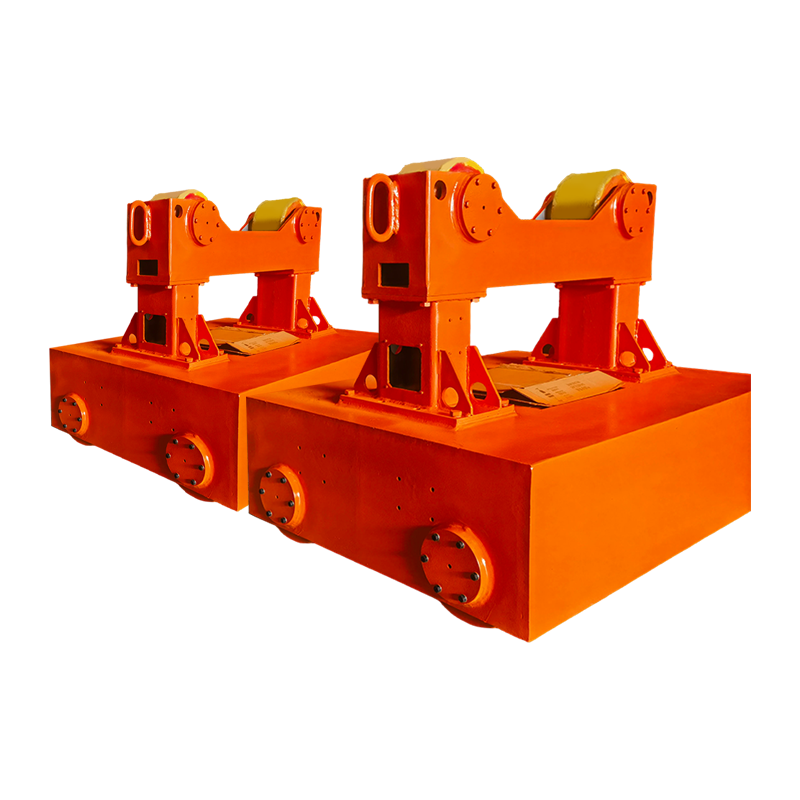
Bei diesem Produkt handelt es sich um einen 10-Tonnen-Schweißrotator mit elektrischer Orbitalbewegung und elektrischem Heben, mit einer Tragfähigke...
See Details
Die selbstausrichtende Rotationsschweißmaschine 20T mit Tragflächenprofil wird häufig in Branchen wie Druckbehältern, chemischen Anlagen, Windturbi...
See Details
Der 40-Tonnen-Fit-Up-Schweißrotator mit manueller Orbitalbewegung zum hydraulischen Heben ist ein mittelgroßes Schweißhilfsgerät mit einer Tragfähi...
See Details
Der 15-Tonnen-Schweißrotator mit zusätzlicher Ofenunterstützung ist speziell für die Herstellung großer Stahlkonstruktionen konzipiert. Es integrie...
See DetailsUrheberrecht 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Alle Rechte vorbehalten Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com