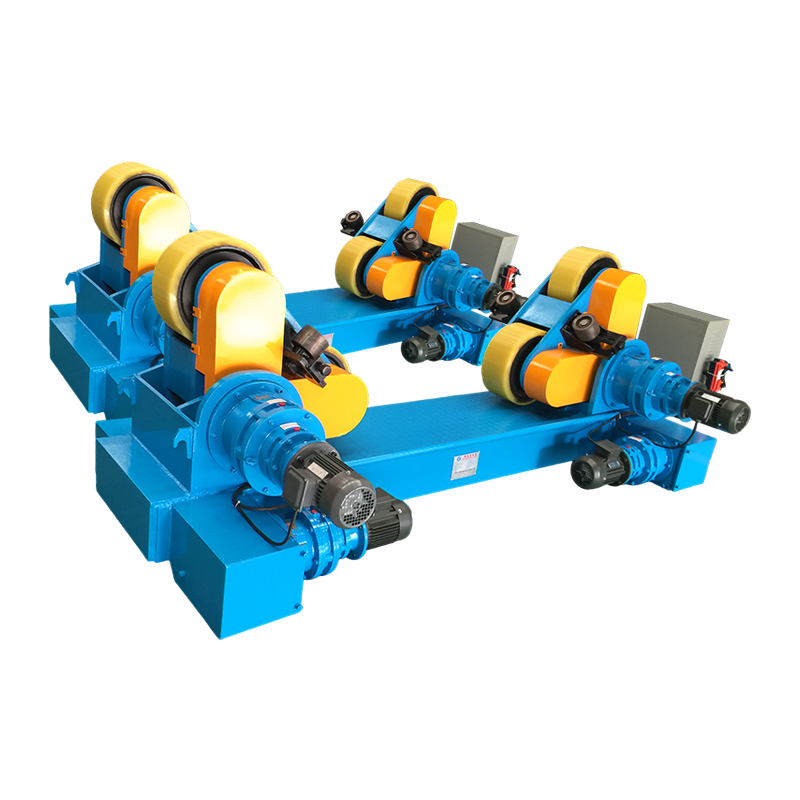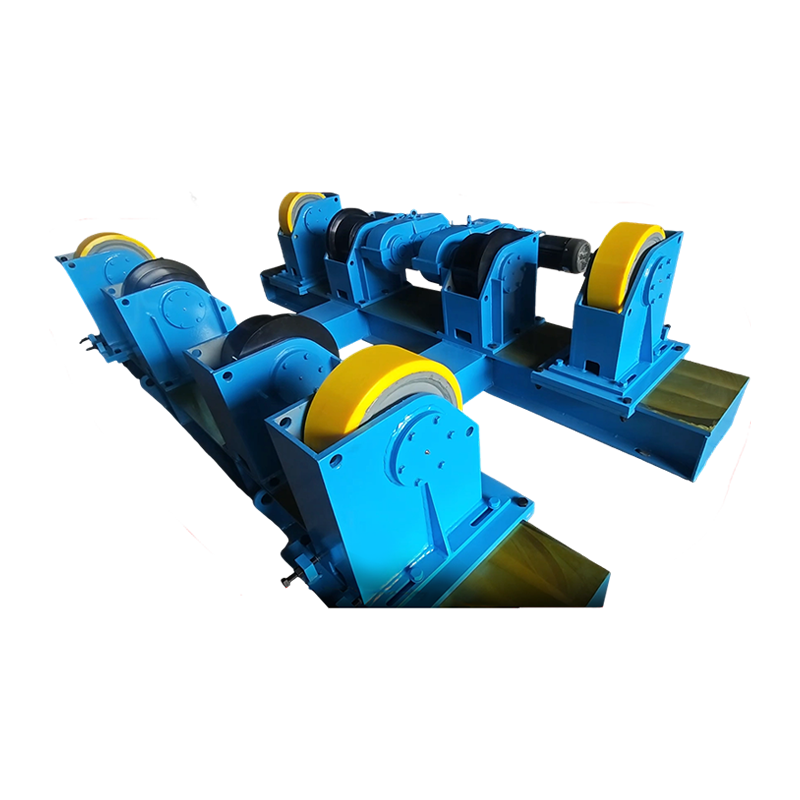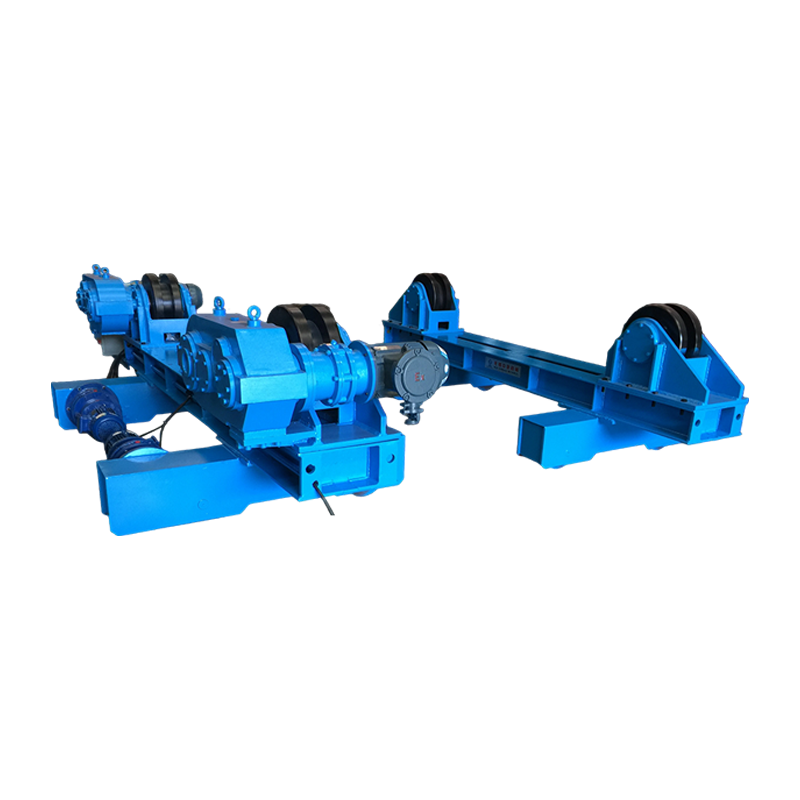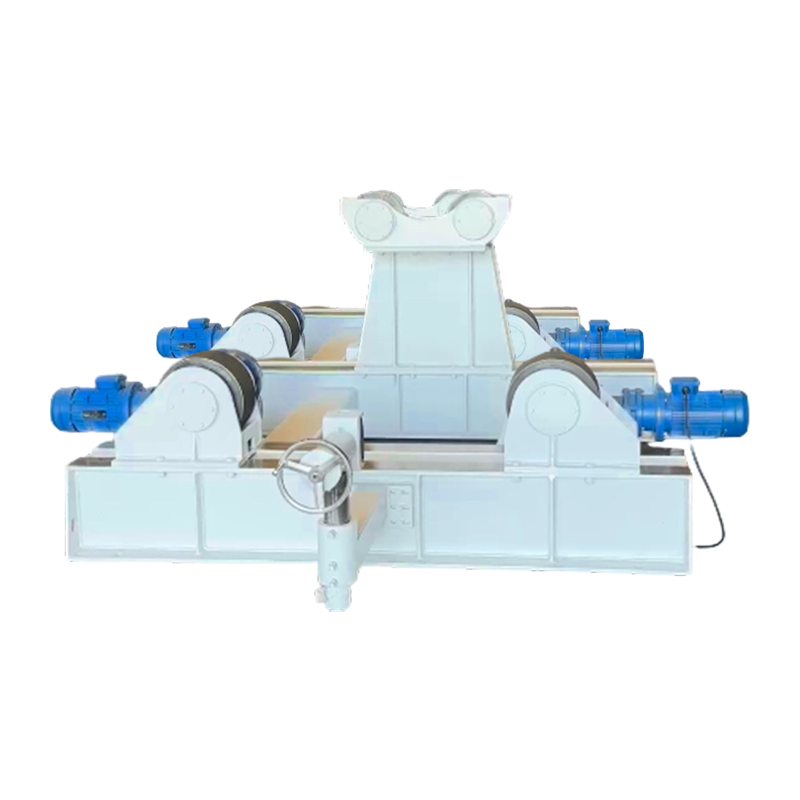
A Rohrschweißrotator dreht zylindrische Werkstücke unter dem Schweißbrenner und behält bei jedem Durchgang automatisch die ideale Vorschubgeschwindigkeit bei. Laut einer Produktivitätsumfrage der Fabricators & Manufacturers Association aus dem Jahr 2023 kann dieses einzelne Upgrade die Lichtbogen-Einschaltzeit von unter 20 % auf über 60 % verlängern und die Abscheidungsraten um bis zu 300 % steigern. Betriebe, die angetriebene Rotation einsetzen, berichten durchweg von weniger Fehlern, weniger Nacharbeiten und einer schnellen Kapitalrendite.
Erzielen Sie Geschwindigkeit und Konsistenz mit einem Rohrschweißrotator
Der Einsatz eines Rohrschweißrotators verkürzt die Zykluszeit durch die Automatisierung der Rotation und ermöglicht so kontinuierliche Mehrdurchgangsschweißungen ohne Neupositionierung des Bedieners. Beim manuellen Rohrwalzen stoppt ein Schweißer häufig alle paar Minuten, um das Werkstück neu zu positionieren, wodurch der Lichtbogen fragmentiert und die tatsächliche Schweißzeit verkürzt wird. Daten aus dem „Welding Handbook“ der American Welding Society zeigen, dass manuelles Drehen die Einschaltzeit des Lichtbogens typischerweise auf 15–25 % der Schichtstunden begrenzt. Wenn ein Rohrschweißrotator übernimmt, überschreitet die Lichtbogen-Einschaltzeit regelmäßig 60 %, was bedeutet, dass mehr Schweißgut pro Schicht aufgetragen wird, ohne dass sich die Arbeitsstunden erhöhen.
Ebenso messbar ist der Einfluss auf die Reisegeschwindigkeit. Eine standardmäßige 12-Zoll-Rohrverbindung nach Schedule 40, die 35 Minuten manuelles Walzen erfordert, kann mit einem auf 250 mm/min eingestellten Rotator in etwa 12 Minuten fertiggestellt werden. Bei einer einwöchigen Produktion in zwei Schichten bedeutet dieser Unterschied Hunderte zusätzlich fertiggestellter Verbindungen. Diese Zahlen stimmen mit dem Benchmarking-Bericht 2023 der Fabricators & Manufacturers Association überein, der feststellte, dass mittelgroße Schiffsbetriebe dies nutzen Schweißrotatoren verbesserte Gesamtanlageneffektivität um 28 % im ersten Quartal der Implementierung.
Passende Tragfähigkeit und Rohrdurchmesser: Ein direkter Vergleich
Die Nutzlast bestimmt direkt, welche Aufgaben ein Rotator bewältigen kann, und ein Überschreiten dieser Grenze führt zum Durchbrennen des Motors oder zu übermäßigem Rundlauffehler. Jeder Rohrschweißrotator ist auf einen bestimmten Gewichtsbereich und einen bestimmten Durchmesser ausgelegt. Eine für 1 Tonne ausgelegte Einheit kann Rohre mit einem Durchmesser von 2 bis 12 Zoll handhaben, während ein 20-Tonnen-Set Gefäße mit einem Durchmesser von mehr als 60 Zoll handhabt. Die Wahl eines Rotators mit mindestens 25 % Überkapazität gegenüber dem schwersten geplanten Werkstück verlängert die Lebensdauer und bewahrt die Rotationsgenauigkeit.
| Tragfähigkeit (Tonnen) | Typischer Rohrdurchmesserbereich (Zoll) | Motorleistung (kW) | Maximale Rotationsgeschwindigkeit (in/min) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6 – 36 | 1.1 | 300 |
| 10 | 12 – 48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A Rohrschweißrotator Die für 5 Tonnen ausgelegte Maschine kann ein 36-Zoll-Rohr mit einer Wandstärke von 0,5 Zoll verarbeiten, sofern das Werkstückgewicht 10.000 Pfund nicht überschreitet. Das Überschreiten der Belastungsgrenze führt zu Schlupf zwischen den Antriebsrollen und der Rohroberfläche, was zu ungleichmäßiger Rotationsgeschwindigkeit und Schweißfehlern wie versetzten Schweißnahtprofilen führt. Viele Hersteller halten eine 1-Tonnen-Einheit für Rohrleitungen mit kleinem Durchmesser und einen separaten 10-Tonnen-Satz für Druckbehälter bereit, um eine Überlastung zu vermeiden.
Selbstausrichtende vs. herkömmliche Rotatoren: Welches Design passt zu Ihrem Arbeitsablauf?
Selbstausrichtende Rotatoren gleichen Durchmesserschwankungen automatisch aus und reduzieren so die Rüstzeit bei der Produktion gemischter Chargen um bis zu 50 %. Ein Konventioneller Rohrschweißrotator verwendet feste Umlenkräder, deren Abstand für jeden Rohrdurchmesser manuell angepasst werden muss. Im Gegensatz dazu schwenkt ein selbstausrichtendes Modell die Rollenwagen so, dass sie sich an das Werkstück anpassen, sobald es in Position abgesenkt wird. Durch diese mechanische Anpassung entfällt die Notwendigkeit einer Versuch-und-Irrtum-Positionierung.
Konventioneller Rotator mit fester Rolle
- Niedrigere Anschaffungskosten, typischerweise 20–30 % weniger als bei einer selbstausrichtenden Einheit
- Bei jeder Durchmesseränderung ist eine manuelle Anpassung erforderlich
- Ideal für lange Serien identischer Rohrspulen
- Einfacheres Rollenaustauschverfahren
- Ein schwererer Grundrahmen hält oft einer raueren Handhabung stand
Selbstausrichtender Rohrschweißrotator
- Greift automatisch Rohre von 2 Zoll bis zum maximalen Durchmesser
- Die Einrichtung dauert nur wenige Sekunden und verkürzt die Umrüstzeit um die Hälfte
- Durch den gleichmäßigen Rollenkontakt wird der Rundlauffehler auf unter 0,02 Zoll reduziert
- Eignet sich gut für die Fertigung mit hohem Mix und geringem Volumen
- Höhere Anfangsinvestitionen, aber ROI innerhalb von 6–8 Monaten in typischen Lohnfertigungsbetrieben
In einer vergleichenden Zeitstudie über sechs Fertigungsstätten hinweg wurde eine Selbstausrichtung festgestellt Rohrschweißrotator Beim Wechsel zwischen 8-Zoll- und 20-Zoll-Rohren wurden durchschnittlich 11 Minuten pro Einrichtung gespart. Bei über 50 Umrüstungen pro Woche bedeutet diese Zeitersparnis mehr als 9 Stunden zusätzliche Lichtbogenverfügbarkeit, genug, um weitere 15–20 Verbindungen mittlerer Bohrung zu schweißen.
Steigerung der Schweißqualität: Reduzierung von Fehlern durch gleichmäßige Rotation
Durch die gleichmäßige Rotation werden Schweißfehler wie mangelnde Verschmelzung und Hinterschneidungen erheblich reduziert. Studien haben gezeigt, dass die Nacharbeitsrate um bis zu 40 % sinkt. Wenn ein Rohrschweißrotator Hält eine konstante Oberflächengeschwindigkeit aufrecht, der Schweißlichtbogen bleibt an der Vorderkante der Schweißschmelze ohne plötzliche Beschleunigungen oder Verzögerungen. Diese Stabilität verhindert kalte Überlappung, ungleichmäßiges Eindringen und Stopp-Start-Krater, die beim manuellen Neupositionieren auftreten.
Ein im Welding Journal veröffentlichtes technisches Papier aus dem Jahr 2022 dokumentierte die Nacharbeitsraten an 1.200 Umfangsrohrverbindungen. Mit einem Elektroantrieb geschweißte Verbindungen Rohrschweißrotator wiesen eine Fehlerquote von 3,4 % auf, verglichen mit 5,8 % bei manuell gedrehten Verbindungen. Die Reduzierung um 40 % führte direkt zu geringeren Schleif-, Fugenhobel- und erneuten Inspektionskosten, was zu einer Einsparung von ca. 18 US-Dollar pro Verbindung in einer Umgebung mit 65 US-Dollar pro Stunde und einem voll ausgelasteten Arbeitslohn führte.
Auch die Wärmeeinbringung wird gleichmäßiger. Beim manuellen Drehen machen Schweißer häufig Pausen, um ihre Haltung anzupassen, was zu einem Hitzestau führt und möglicherweise die Eigenschaften der Wärmeeinflusszone verändert. Ein durch einen Rotator angetriebener Durchgang hält die Temperatur zwischen den Durchgängen innerhalb eines Fensters von ±25 °F, was dazu beiträgt, die von ASME B31.3 geforderten Charpy-V-Kerbenzähigkeitswerte aufrechtzuerhalten. Eine Konsistenz auf diesem Niveau ist beim Handdrehen äußerst schwierig zu erreichen.
Integration des Rohrschweißrotators in automatisierte Zellen
Durch die Kombination eines Rohrschweißrotators mit einem Säulen- und Auslegermanipulator entsteht eine vollautomatische Umfangsschweißstation, die laut Branchenfallstudien die direkten Arbeitskosten um bis zu 60 % senkt. Der Rotator übernimmt die Drehung, während der Manipulator den Schweißkopf im optimalen Stickout und Winkel positioniert. Zusammen ermöglichen sie einem Bediener die gleichzeitige Überwachung mehrerer Stationen.
Ein typisches automatisiertes Zellenlayout platziert eine 10-Tonnen-Ladung Rohrschweißrotator zwischen zwei Rollensätzen, wobei eine Manipulatorsäule einen Unterpulverschweißkopf von oben versorgt. Sobald der Bediener das Rohr lädt und die Sequenz einleitet, dreht sich der Rotator mit einer voreingestellten Geschwindigkeit, der Manipulator behält einen festen Versatz bei und die gesamte Verbindung wird in einem ununterbrochenen Zyklus geschweißt. Daten aus einem Schwerfertigungswerk in Rotterdam zeigten, dass diese Konfiguration die tägliche Verbindungsleistung von 14 auf 38 an 48-Zoll-Windturmabschnitten steigerte und gleichzeitig die durch Schweißermüdung verursachten Fehler auf nahezu Null reduzierte.
Auch ohne Vollautomatisierung a Schweißrotator Ausgestattet mit einem digitalen Drehzahlmesser und einem Fernbediengerät kann der Schweißer die Geschwindigkeit aus sicherer Entfernung feinabstimmen. Bei Kundenaudits hat sich gezeigt, dass dieses einfache Upgrade die Schweißnahtaussehenswerte um 22 % verbessert, da der Bediener auf das Pfützenverhalten reagieren kann, ohne die Lichtbogenstabilität zu beeinträchtigen.
Sicherheits- und ergonomische Vorteile
Der Wegfall des manuellen Rohrwalzens reduziert Muskel-Skelett-Verletzungen um bis zu 70 % und verhindert Quetschunfälle. Das manuelle Drehen eines schweren Rohrs mit einem Kettenschlüssel oder von Hand stellt eine extreme Belastung für Schultern, Rücken und Handgelenke dar. Aus den Verletzungsprotokollen der Occupational Safety and Health Administration (OSHA) geht hervor, dass die Handhabung und Positionierung von Rohren für etwa 18 % der aufgezeichneten Verstauchungen und Zerrungen in Bauwerkstätten verantwortlich ist. Wir stellen vor: a Rohrschweißrotator macht diese körperliche Anstrengung völlig überflüssig.
Darüber hinaus hält ein Rotator den Bediener außerhalb der unmittelbaren Rollzone. Bei manuellen Methoden stehen die Arbeiter häufig in der Nähe rotierender Schlingen oder Ketten, wodurch Quetschgefahr besteht. Mit einem Rohrschweißrotator Die Antriebs- und Umlenkrollen sind geschützt und der Bediener steuert die Bewegung über einen Totmannschalter, der die Drehung sofort stoppt, wenn er losgelassen wird. In Kombination mit ordnungsgemäßen Sperr-/Kennzeichnungsverfahren trugen diese Funktionen zu einem Rückgang der meldepflichtigen Handverletzungen um 55 % über einen Zeitraum von zwei Jahren in einer Druckbehälterwerkstatt in Texas bei, wie aus der internen Sicherheitsüberprüfung der Werkstatt hervorgeht.
Wartungspraktiken, die die Lebensdauer des Rotators verlängern
Eine routinemäßige Inspektion der Antriebsrollen und der Lagerschmierung kann das Wartungsintervall eines Rohrschweißrotators verdoppeln. Selbst robuste Rotatoren leiden unter allmählichem Verschleiß, aber ein disziplinierter Wartungsplan sorgt für eine hohe Rotationsgenauigkeit und verhindert kostspielige Ausfallzeiten. Die folgenden Schritte, die den Wartungshandbüchern der Geräte entnommen sind, erzielen die größte Wirkung.
- Überprüfen Sie die Walzenoberflächen wöchentlich. Abgenutzte oder beschädigte Polyurethanrollen verursachen Vibrationen und Unrundheit. Ersetzen Sie die Rollen, wenn die Kontaktfläche flache Stellen aufweist, die breiter als 4 mm sind.
- Antriebslager alle 200 Betriebsstunden schmieren. Verwenden Sie EP2-Fett auf Lithiumbasis und spülen Sie altes Fett durch die Armatur, bis sauberes Fett austritt. Verunreinigtes Schmiermittel ist die häufigste Ursache für vorzeitigen Lagerausfall Schweißrotator Laufwerke.
- Überprüfen Sie die Ausrichtung zwischen Antriebs- und Spannrollensätzen. Eine Fehlausrichtung von mehr als 1/16 Zoll pro Fuß Rohrlänge führt zu seitlichen Kräften, die die Lager überlasten und die Motoreffizienz verringern. Laser-Ausrichtungswerkzeuge können dies in weniger als zehn Minuten überprüfen.
- Reinigen Sie die Schaltschränke monatlich. Schweißrauch und Schleifstaub dringen in die VFD-Gehäuse ein und verursachen eine Überhitzung. Ein sauberes Ausblasen der Druckluft und ein Filterwechsel sorgen für eine gleichmäßige Geschwindigkeitskontrolle.
- Zeichnen Sie regelmäßig den Verstärkerverbrauch auf. Ein plötzlicher Anstieg des Motorstroms weist normalerweise auf ein Rollenklemmen oder einen Lagerausfall hin. Legen Sie bei der Installation einen Basiswert fest und markieren Sie jeden Anstieg über 15 % zur Untersuchung.
Geschäfte, die diese Schritte befolgen, berichten von einem durchschnittlichen störungsfreien Wartungsintervall von 18 bis 24 Monaten Rohrschweißrotators , verglichen mit 9–12 Monaten in Einrichtungen, die nur reaktive Reparaturen durchführen. Der Unterschied entspricht oft einem größeren Umbau weniger pro Jahr, wodurch 3.000 bis 7.000 US-Dollar an Teilen und Arbeitsaufwand eingespart werden.
Häufig gestellte Fragen zu Rohrschweißrotatoren
Wofür wird ein Rohrschweißrotator verwendet?
A Rohrschweißrotator wird verwendet, um zylindrische Werkstücke – wie Rohre, Druckbehälter und Windturmteile – während des Schweißens mit kontrollierter Geschwindigkeit zu drehen. Es hält das Werkstück auf angetriebenen Rollen, sodass der Schweißer oder automatisierte Brenner kontinuierlich Füllmetall um den Umfang herum auftragen kann, ohne anhalten zu müssen, um es neu zu positionieren.
Wie wähle ich die richtige Kapazität des Rohrschweißrotators aus?
Wählen Sie a aus Rohrschweißrotator mit einer Tragfähigkeit, die mindestens 25 % höher ist als die der schwersten Baugruppe, die Sie schweißen möchten. Überprüfen Sie auch den minimalen und maximalen Durchmesserbereich: Die Rollen müssen festen Kontakt haben, ohne dass das Rohr zu tief in der Halterung sitzt. Eine zu kleine Einheit rutscht ab; Eine zu große Anlage verschwendet Energie und Kapital.
Kann ein Rohrschweißrotator unrunde Werkstücke verarbeiten?
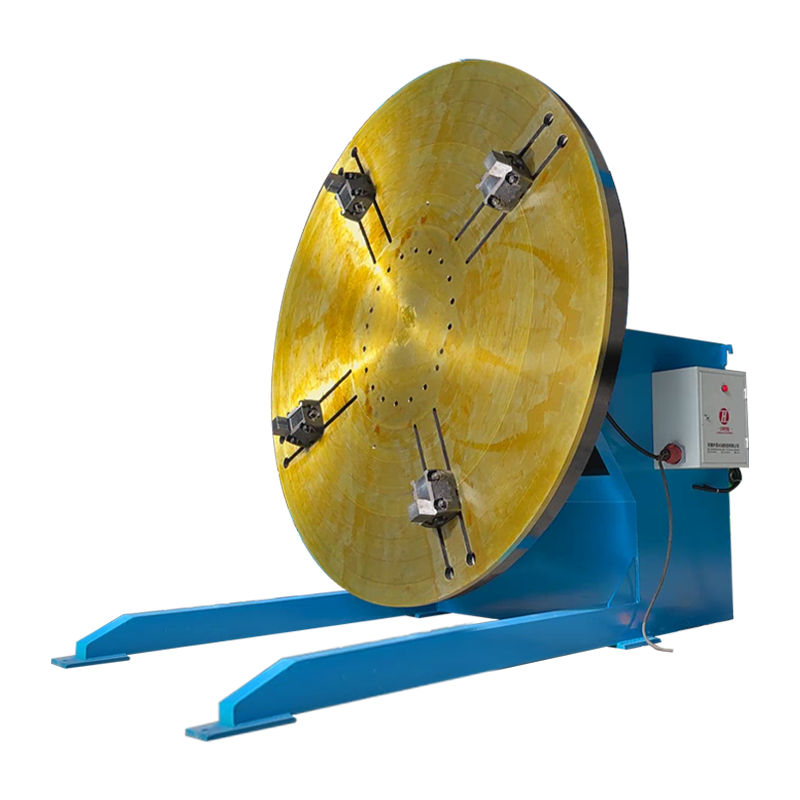
Ein Standard Rohrschweißrotator ist für zylindrische Abschnitte konzipiert. Quadratische oder rechteckige Formen verursachen ungleichmäßigen Rollenkontakt und Vibrationen. Für unrunde Bauteile ist ein Positionierer mit Planscheibe oder ein Mehrachsmanipulator die bessere Wahl. Einige selbstausrichtende Rotatoren können eine leichte Ovalität berücksichtigen, die besten Ergebnisse erfordern jedoch eine Rundheit innerhalb von 1 % des Nenndurchmessers.
Welche Wartung verhindert Geschwindigkeitsschwankungen?
Geschwindigkeitsschwankung in a Schweißrotator Dies ist in der Regel auf verschlissene Rollen, unzureichende Schmierung oder Abweichungen der VFD-Parameter zurückzuführen. Durch regelmäßiges Reinigen der Rollenoberfläche, Schmieren der Lager alle 200 Stunden und Neuabstimmen der PID-Einstellungen des Antriebs werden die meisten Geschwindigkeitsinkonsistenzen beseitigt. Wenn die Schwankung weiterhin besteht, überprüfen Sie die Encoder-Kupplung und die Motorkabelabschirmung auf elektrische Störungen.