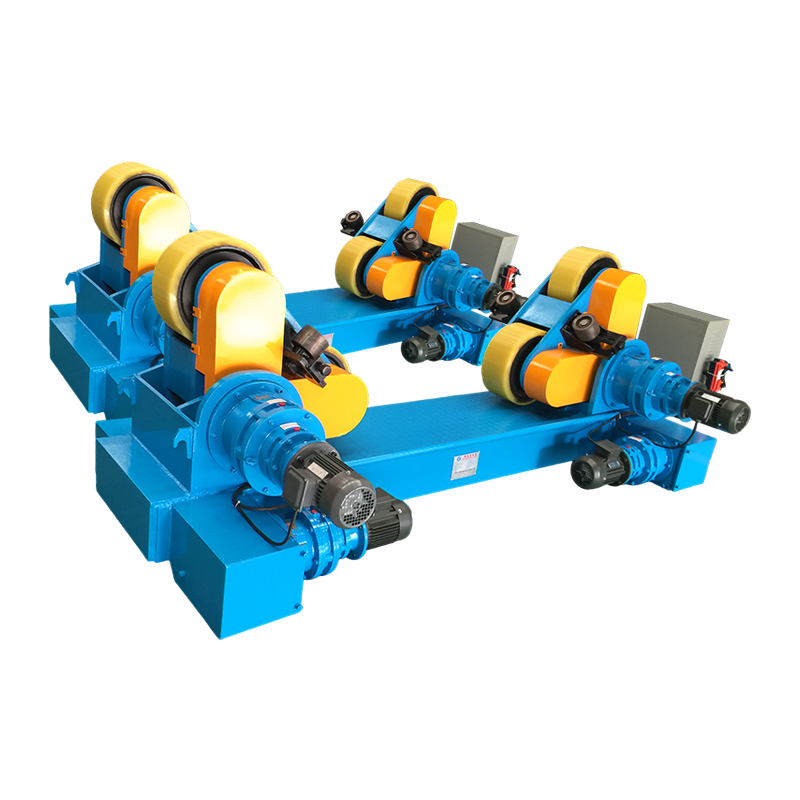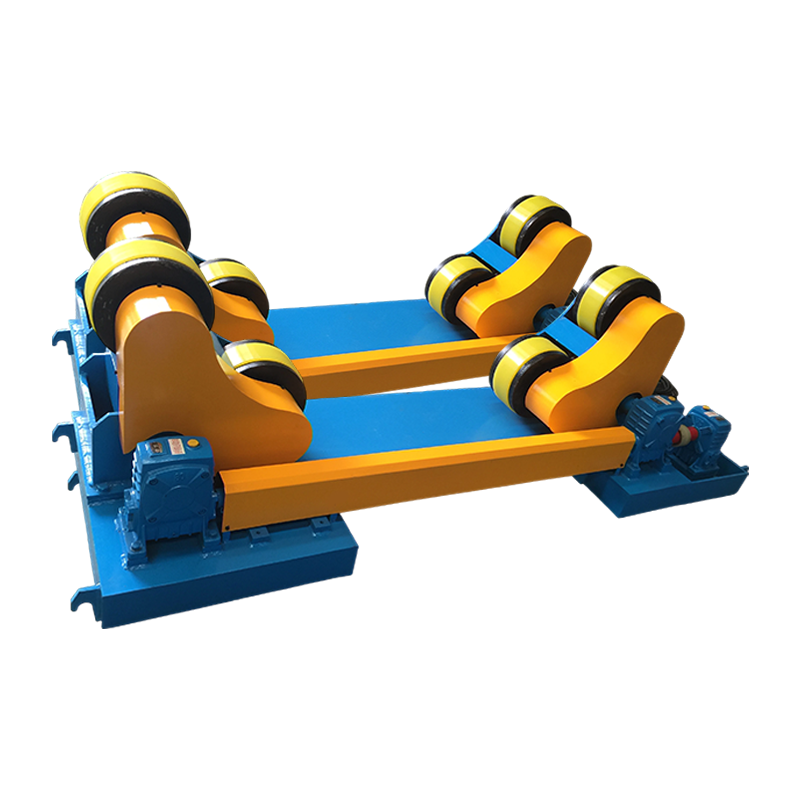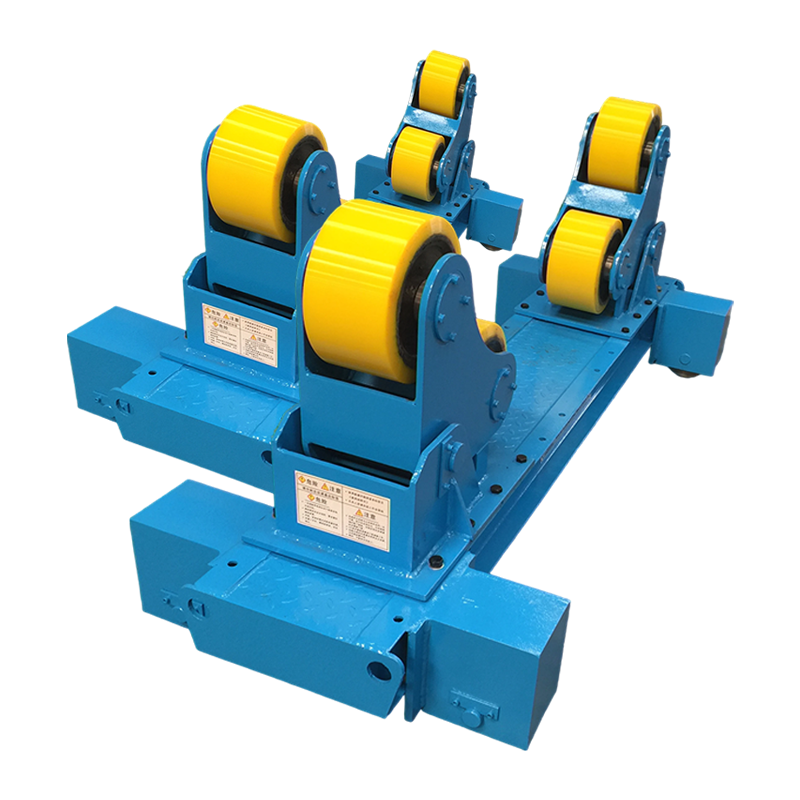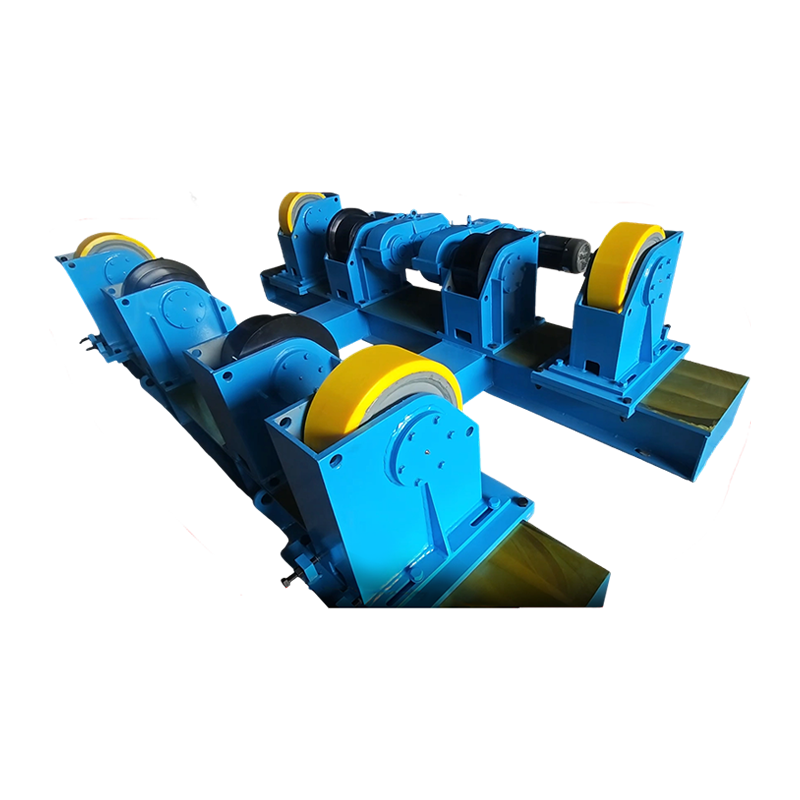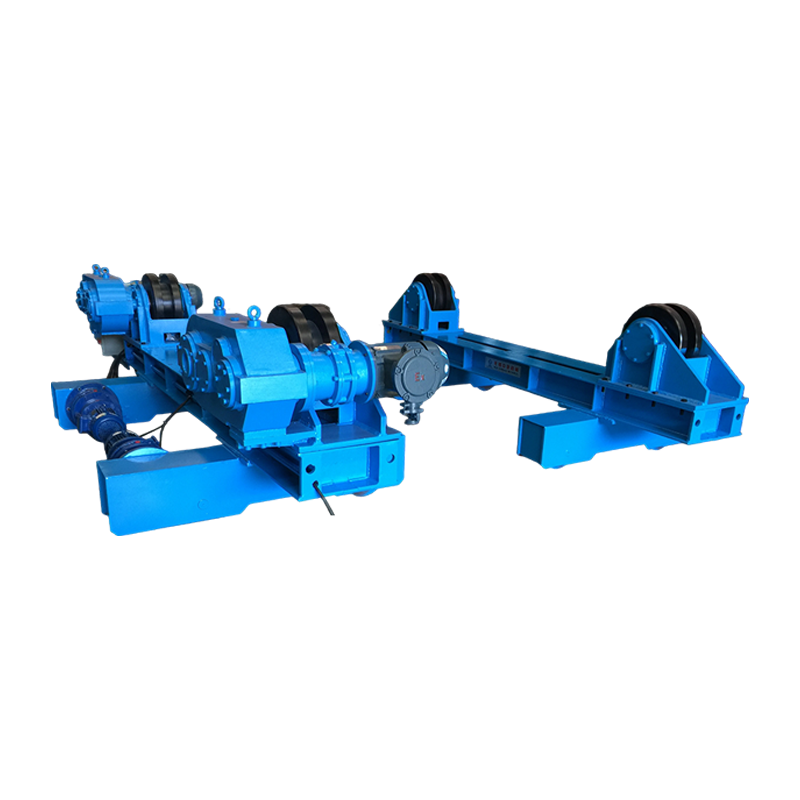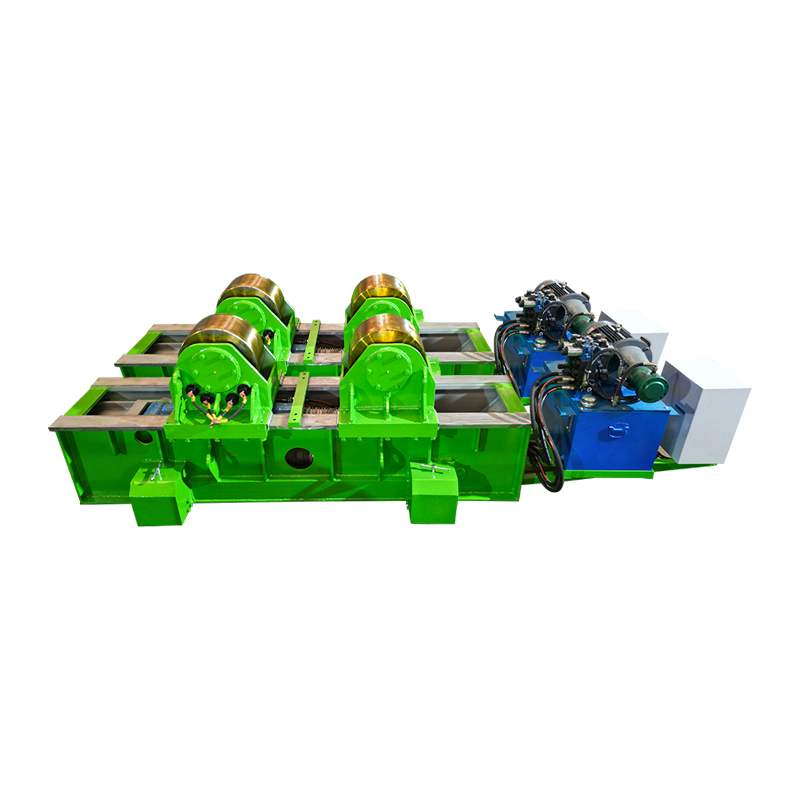
Vorrichtungen zum Schweißen sind speziell entwickelte mechanische Geräte, die Metallwerkstücke während des Schweißprozesses in exakter Ausrichtung positionieren, klemmen und stützen und so sicherstellen, dass jede fertige Baugruppe den Maßvorgaben mit minimaler Verformung und maximaler Wiederholgenauigkeit entspricht. An einer manuellen Schweißstation kann ein erfahrener Bediener viel Zeit mit dem Messen, Heften und Justieren von Teilen verbringen; mit einem richtig gestalteten Schweißvorrichtung Sobald das Teil in das Werkzeug eingelegt wird, ist es korrekt positioniert. Nach Angaben der American Welding Society (AWS) kann der Einsatz starrer Schweißvorrichtungen die Gesamtfertigungszeit um reduzieren 30 % bis 60 % und die Nacharbeitsraten im Zusammenhang mit Schweißnähten auf unter 100 % senken 3 % . Wenn man genau versteht, was diese Vorrichtungen sind und wie man sie effektiv implementiert, kann man die Lücke zwischen einem Prototyp und einer profitablen Produktionslinie für große Stückzahlen schließen. Dieser umfassende Leitfaden untersucht die technischen Prinzipien, Designmethoden, wirtschaftlichen Begründungen und neuen Technologien, die moderne Schweißvorrichtungen definieren.
Was sind Schweißvorrichtungen und warum sind sie für die Präzision von entscheidender Bedeutung?
Eine Schweißvorrichtung ist ein maßgeschneidertes Fertigungswerkzeug, das alle Komponenten einer Baugruppe physisch gegen die Kräfte der thermischen Ausdehnung und Kontraktion sichert und so gewährleistet, dass die Maßwiederholbarkeit der endgültigen Schweißverbindung mit dem Konstruktionsplan übereinstimmt. Die Physik des Schmelzschweißens stellt eine grundlegende Herausforderung dar: Geschmolzener Stahl schrumpft beim Erstarren und zieht das Metall aus der Form. A Vorrichtung zum Schweißen wirkt dem entgegen, indem es die Teile starr an Ort und Stelle hält. Es verhindert nicht nur die Bewegung; Es führt oft zu einer Vorspannung des Materials oder gleicht eine berechnete Schrumpfung aus. Durch die Einbeziehung eines systematischen Ansatzes zur Werkstückreferenzierung – unter Verwendung spezieller Positionierer und Halterungen – macht die Vorrichtung menschliches Raten überflüssig. Dadurch wird sichergestellt, dass selbst unerfahrene Schweißer Baugruppen herstellen können, die den strengen ISO 13920-Toleranzen für lineare Abmessungen und Geradheit entsprechen. Die wirtschaftlichen Auswirkungen sind erheblich: Eine Studie des Edison Welding Institute (EWI) ergab, dass eine ordnungsgemäße Befestigung die Ausbeute beim ersten Durchgang verbessern kann 40 % und reduzieren den Bedarf an Richtarbeiten nach dem Schweißen um bis zu 70 % . In einer typischen Schwerfertigungswerkstatt kann das Richten verzerrter Baugruppen nach dem Schweißen bis zu 30 % der gesamten Produktionsarbeitsstunden , ein Kostenfaktor, der weitgehend entfällt, wenn das Teil von Anfang an richtig gehalten wird. Darüber hinaus ermöglicht eine gut konzipierte Vorrichtung die Verwendung höherer Schweißströme und schnellerer Verfahrgeschwindigkeiten, da der Bediener oder Roboter keine Pausen einlegen muss, um die Ausrichtung zu überprüfen. Das Ergebnis ist nicht nur ein besseres, sondern auch ein schnelleres Produkt.
Die drei Kernfunktionen: Lokalisieren, Klemmen und Stützen
Jede effektive Schweißvorrichtung erfüllt drei nicht verhandelbare mechanische Funktionen: Sie positioniert das Werkstück präzise anhand bekannter Bezugspunkte, klemmt die Teile mit ausreichend Kraft, um dem Schrumpfen der Schweißnaht entgegenzuwirken, und stützt die Baugruppe, um ein Durchhängen unter Schwerkraft und Hitze zu verhindern. Das 3-2-1-Fixierprinzip ist der Industriestandard für die meisten prismatischen Teile. Sechs Kontaktpunkte schränken alle sechs Freiheitsgrade ein: Drei Punkte definieren eine Primärebene, zwei Punkte definieren eine Sekundärkante und ein Punkt definiert einen Tertiäranschlag. Beim Entwerfen Vorrichtungen zum Schweißen , muss die Spannkraft in diese festen Aufnahmen eingeleitet werden. Die Stützelemente, oft verstellbare Spindeln oder Druckschrauben, verhindern, dass sich die schweren Stahlplatten bei Erwärmung durchbiegen. Dieses trifunktionale Design stellt sicher, dass das Schweißgut beim Zusammenziehen gegen die Vorrichtung zieht, anstatt das Teil zu verformen. Beispielsweise können bei der Herstellung eines Fahrgestells für schwere Maschinen aus gehärtetem Werkzeugstahl hergestellte Positioniervorrichtungen die Rahmenelemente festhalten ±0,3 mm , während die Klammern eine Kraft von mehreren Kilonewton aufbringen, um Bewegungen beim Mehrlagenschweißen zu verhindern. Die benötigte Spannkraft ist nicht beliebig; sie muss anhand der zu erwartenden Schrumpfkraft der Schweißnaht berechnet werden. Eine Kehlnaht mit einer Schenkellänge von 8 mm kann eine überhöhte Querschrumpfkraft erzeugen 10.000 Newton , und die Vorrichtung muss dem entgegenwirken, ohne sich zu verformen.
Vergleich manueller Werkzeuge, modularer Systeme und automatisierter Zellen
Die Auswahl eines Schweißvorrichtungssystems hängt vom Produktionsvolumen, der Komplexität des Teils und der erforderlichen Flexibilität ab; In der folgenden Tabelle werden die manuellen, modularen und automatisierten Ansätze verglichen.
| Funktion | Manuelle spezielle Vorrichtungen | Modulare (3D) Befestigung | Automatisiert (hydraulisch/pneumatisch) |
|---|---|---|---|
| Umstellungszeit | Hoch (Stunden) | Sehr niedrig (Minuten) | Niedrig (Programmänderung) |
| Volumeneignung | Großvolumiges Einzelteil | Niedrig bis mittel, Prototyping | Massenproduktion |
| Anschaffungskosten | Mäßig bis hoch | Sehr niedrig | Sehr hoch |
| Verzerrungskontrolle | Ausgezeichnet (starr) | Gut | Hervorragend (aktive Kontrolle) |
Manuelle Spezialvorrichtungen bestehen normalerweise aus Stahlblech und werden an eine Basis geschraubt. Sie bieten extreme Steifigkeit und sind der Standard für schwere Fertigungen. Modulare Systeme verwenden Rasterplatten und Präzisions-Passstifte, um eine schnelle Neukonfiguration zu ermöglichen, was sie ideal für Lohnfertiger macht. Automatisierte Vorrichtungen werden häufig in Roboterschweißzellen integriert, in denen pneumatische oder hydraulische Klemmen nacheinander aktiviert werden und Sensoren die Anwesenheit von Teilen überprüfen. Jeder Typ nimmt in der modernen Fertigung einen besonderen Platz ein und viele große Anlagen nutzen eine Kombination aller drei Ansätze.
Entwerfen für thermische Dynamik: Wie Vorrichtungen Schrumpfung kompensieren
Eine Schweißverbindung schrumpft beim Abkühlen, und einer der anspruchsvollsten Aspekte des Vorrichtungsdesigns besteht darin, diese Bewegung zu berechnen und auszugleichen, damit das fertige Teil den Spezifikationen entspricht, ohne dass nach dem Schweißen ein Richten erforderlich ist. Kohlenstoffstahl schrumpft etwa 1,0 bis 1,5 Millimeter pro Meter Schweißnahtlänge in Querrichtung. Fortgeschritten Vorrichtungen zum Schweißen verriegeln Sie das Teil nicht immer perfekt; manchmal verwenden sie „schwebende“ oder „kontrahierende“ Blöcke. Dadurch kann das Metall vorhersehbar in eine Richtung ziehen, während es in eine andere Richtung eingeschränkt wird. Mithilfe der Finite-Elemente-Analyse (FEA) können Ingenieure das Temperaturprofil einer mehrlagigen Schweißnaht simulieren und Klemmen präzise in Zonen mit hoher Spannungskonzentration positionieren. Dieser technische Ansatz verhindert den gefürchteten „Kartoffelchip-Effekt“ bei großen gefertigten Rahmen. Auch die thermische Dynamik der Vorrichtung selbst muss berücksichtigt werden. Eine durch wiederholte Schweißzyklen erhitzte Stahlvorrichtung dehnt sich aus, und wenn diese Ausdehnung nicht berücksichtigt wird, verschieben sich die Positionierungspositionen im Laufe einer Produktionsschicht. Wassergekühlte Vorrichtungen werden manchmal in automatisierten Hochleistungszellen verwendet, um eine stabile Vorrichtungstemperatur aufrechtzuerhalten und sicherzustellen, dass die Position der Ortungsgeräte vom ersten Teil des Vormittags bis zum letzten Teil des Nachmittags konstant bleiben.
Entwerfen für bestimmte Schweißprozesse: MIG, WIG, Laser und Punktschweißen
Der Schweißprozess selbst bestimmt entscheidende Parameter für die Vorrichtungskonstruktion, da sich die Anforderungen an Wärmeeintrag, Zykluszeit, Spritzererzeugung und Zugänglichkeit zwischen MIG-, WIG-, Laser- und Widerstandspunktschweißen erheblich unterscheiden. Für das MIG-Schweißen mit hohem Wärmeeintrag ist das Schweißvorrichtung müssen massiv sein und über eine Wasserkühlung oder Kupfer-Trägerstangen verfügen, um die Wärme abzuleiten und Verformungen zu verhindern. Das spritzerfreie WIG-Schweißen ermöglicht es den Konstrukteuren, Klemmen und Positioniervorrichtungen viel näher an der Verbindungsstelle zu platzieren, ohne befürchten zu müssen, dass sie mit dem Werkstück verschweißt werden. Laserschweißvorrichtungen erfordern extrem enge Toleranzen – oft ±0,05 mm –, da der fokussierte Laserstrahl eine präzise Passung der Verbindung praktisch ohne Lücke erfordert. Beim Widerstandspunktschweißen ist die Vorrichtung ein integraler Bestandteil des Stromkreises; Seine Arme und Elektroden müssen aus Kupferlegierungen mit spezifischer Leitfähigkeit bestehen und von der Basis isoliert sein, um Streuströme zu verhindern. Das Verständnis dieser prozessspezifischen Einschränkungen ist für die erfolgreiche Auswahl von Materialien und die Festlegung der Klemmenplatzierung von entscheidender Bedeutung Vorrichtung zum Schweißen .
Integration von Poka-Yoke und Fehlervermeidung in die Vorrichtungskonstruktion
Eine gut konzipierte Schweißvorrichtung verfügt über Poka-Yoke- oder Fehlervermeidungsfunktionen, die verhindern, dass der Bediener ein Werkstück falsch lädt, und so eine Hauptfehlerquelle beseitigen, bevor der Schweißlichtbogen überhaupt gezündet wird. Diese Funktionen können so einfach sein wie asymmetrische Stiftmuster, bei denen das Teil nur in einer Ausrichtung passt, oder so anspruchsvoll wie Näherungssensoren, die das Fehlen einer Komponente erkennen und den Schweißzyklus unterbrechen. Bei einem Automobilzulieferer ist die Umsetzung fehlersicher Vorrichtungen zum Schweißen Innerhalb von sechs Monaten konnte die Fehlerrate von 1.200 Teilen pro Million auf unter 50 Teile pro Million gesenkt werden. Das Poka-Yoke-Design reduziert die Abhängigkeit von der Wachsamkeit und Schulung des Bedieners und macht Qualität zu einer Funktion des Werkzeugs selbst. Dieser Ansatz wird mittlerweile von vielen OEMs in ihren Qualitätshandbüchern für Zulieferer vorgeschrieben, was seine nachgewiesene Wirksamkeit in der Massenproduktion widerspiegelt.
Wirtschaftliche Rechtfertigung: Berechnung der Kapitalrendite für Schweißvorrichtungen
Der Investitionsaufwand für eine kundenspezifische Schweißvorrichtung muss durch eine klare Berechnung der Kapitalrendite (ROI) gerechtfertigt sein, die direkte Arbeitseinsparungen, weniger Nacharbeit, geringere Ausschussraten und den höheren Durchsatz, der sich aus schnelleren Zykluszeiten ergibt, berücksichtigt. Eine typische spezielle Vorrichtung für eine mittelgroße Schweißkonstruktion könnte zwischen 1 und 10 Euro kosten 5.000 $ und 50.000 $ zu entwerfen und zu bauen. Wenn diese Vorrichtung die Schweiß- und Montagezeit für eine einzelne Baugruppe um 15 Minuten reduziert und die Werkstatt 5.000 Baugruppen pro Jahr bei einem Lohnsatz von 45 US-Dollar pro Stunde unter Vollauslastung produziert, beträgt die jährliche direkte Arbeitsersparnis 56.250 $ . Rechnet man die Einsparungen durch den Wegfall des Richtens und den reduzierten Schweißzusatzwerkstoff hinzu, verkürzt sich die Amortisationszeit oft auf unter ein Jahr. Selbst bei Betrieben mit geringerem Volumen können die Verbesserung der Qualität und die Möglichkeit, Aufträge zu gewinnen, die eine dokumentierte Prozesskontrolle erfordern, die Investition in a Schweißvorrichtung strategisch notwendig. Die Anschaffungskosten werden somit nicht nur über die produzierten Teile amortisiert, sondern auch über die Geschäftsmöglichkeiten, die sie ermöglichen.
Materialien, Wärmebehandlung und Oberflächentechnik für Langlebigkeit
Da Vorrichtungen starken Belastungen, Spritzern und ständigem Abrieb ausgesetzt sind, hängt ihre Lebensdauer direkt von der Stahlsorte, der Wärmebehandlung und der Oberflächenhärtung der Kontaktpunkte ab. Übliche Grundplatten bestehen aus warmgewalztem A36- oder normalisiertem S355-Stahl. Für verschleißfeste Positionierungsstifte und Klemmpolster aus Materialien wie D2-Werkzeugstahl oder 4140-Legierungsstahl, gehärtet 55–60 HRC , sind Standard. In Roboterzellen, in denen die elektrische Leitfähigkeit für den Lichtbogen von entscheidender Bedeutung ist, sind die in den Lichtbogen integrierten Kupferträgerstäbe integriert Schweißvorrichtung erfüllen einen doppelten Zweck: Sie leiten die Wärme von der Schweißzone weg und schützen das Stahlwerkzeug vor direkter Lichtbogenstrahlung. Auch die Oberflächenbeschaffenheit von Positionierpads ist wichtig: eine geschliffene Oberfläche mit einer Rauheit von Ra 0,8 bis 1,6 Mikrometer Bietet zuverlässigen Kontakt, ohne die Oberflächen der Kontaktteile zu verschleißen. Für extreme Umgebungen wie die Herstellung von Edelstahl, bei denen die Vorrichtung selbst korrosionsbeständig sein muss, werden Qualitäten wie Edelstahl 316L für den Vorrichtungskörper und alle Kontaktflächen spezifiziert.
Integration von Vorrichtungen in Roboter- und automatisierte Schweißsysteme
Die wahre Leistung einer Schweißvorrichtung entfaltet sich, wenn sie mit einem Roboterarm oder einem speziellen automatischen Schweißgerät gekoppelt wird, was eine Produktion ohne Unterbrechung und gleichbleibende Qualität rund um die Uhr ermöglicht. In solchen Zellen ist die Schweißvorrichtung wird mehr als eine statische Haltevorrichtung; es ist ein aktiver Teilnehmer am Produktionsablauf. Sensoren bestätigen, dass das Teil korrekt geladen ist, pneumatische Klemmen greifen in einer programmierten Reihenfolge ein und der Roboter erhält ein Signal, um den Schweißzyklus zu starten. Spindelstock-Reitstock-Positionierer sind gängige Vorrichtungen für zylindrische Teile, die es dem Roboter ermöglichen, in einer flachen Position zu schweißen, während die Vorrichtung das Werkstück dreht. Bei komplexen Gussteilen kann die Vorrichtung über mehrere Drehachsen verfügen, um dem Roboter Zugang zu jedem Gelenk zu ermöglichen. Nach Angaben der International Federation of Robotics ist die Zahl der zum Schweißen eingesetzten Industrieroboter um mehr als gestiegen 50 % in den letzten fünf Jahren , wobei Armaturen eine notwendige Ergänzung zu dieser Hardware darstellen. Die Schnittstelle zwischen der Robotersteuerung und der Vorrichtung wird immer ausgefeilter: Der Roboter kann den Klemmenstatus überprüfen, Schweißparameter basierend auf erkannten Teilevariationen anpassen und sogar einem Bediener signalisieren, wenn eine Vorrichtungskomponente ihre Verschleißgrenze erreicht.
Die Rolle der additiven Fertigung und des 3D-Drucks in der Vorrichtungsproduktion
Die additive Fertigung verändert rasant die Art und Weise, wie Schweißvorrichtungen hergestellt werden, und ermöglicht es Ingenieuren, komplexe, konforme Kühlkanäle, leichte Strukturen und kundenspezifische Positionierungsgeometrien zu erstellen, die mit herkömmlicher Bearbeitung nicht zu erreichen sind. Der 3D-Metalldruck unter Verwendung von Materialien wie Maraging-Stahl oder Inconel ermöglicht die Herstellung von Vorrichtungskomponenten mit integrierten Kühlkanälen, die der Kontur der Schweißverbindung folgen. Diese gezielte Kühlung verkürzt die Zykluszeit bei hochvolumigen Vorgängen erheblich. Häufiger wird Polymer-3D-Druck verwendet, um Prototypenpositionierer, Handhabungsvorrichtungen und weiche Backen für Robotergreifer innerhalb von Stunden herzustellen, anstatt der Tage oder Wochen, die für bearbeitete Metallteile erforderlich sind. Obwohl diese Polymerkomponenten nicht für eine direkte Lichtbogeneinwirkung geeignet sind, eignen sie sich hervorragend dafür, Teile von der Schweißzone fernzuhalten. Die Möglichkeit, Vorrichtungsentwürfe mithilfe von 3D-gedruckten Prototypen schnell zu iterieren, verkürzt die Entwicklungszeit und senkt die Experimentierkosten, wodurch optimiert wird Vorrichtungen zum Schweißen für kleine und mittlere Unternehmen zugänglich.
Messtechnik und Validierung: Sicherstellen, dass die Vorrichtung ihre vorgesehene Genauigkeit erreicht
Bevor eine neue Schweißvorrichtung in Produktion geht, muss sie mithilfe von Koordinatenmessgeräten (CMM), Lasertrackern oder Photogrammetrie validiert werden, um sicherzustellen, dass alle Positionierungspunkte, Klemmflächen und Referenzflächen innerhalb der angegebenen Positionstoleranz liegen, die typischerweise ±0,1 mm oder weniger beträgt. Diese Validierung ist kein einmaliges Ereignis. Ein dokumentierter Kalibrierungsplan, der ein kalibriertes Meisterteil oder eine direkte Messung verwendet, ist für die laufende Qualitätssicherung unerlässlich. In der Luft- und Raumfahrtindustrie schreiben die AS9100-Anforderungen vor, dass alle Produktionswerkzeuge in festgelegten Abständen überprüft werden müssen. Wenn eine Vorrichtung außerhalb der Toleranz liegt, wird sie nachbearbeitet oder ihre verschlissenen Komponenten werden ersetzt. Dieser disziplinierte Ansatz in der Messtechnik stellt sicher, dass die Schweißvorrichtung produziert weiterhin über die gesamte Lebensdauer konforme Teile.
Allgemeine Wartungs-, Kalibrierungspraktiken und Langzeitpflege
Selbst die robusteste Schweißvorrichtung verliert mit der Zeit an Genauigkeit, wenn sie nicht regelmäßig gereinigt und kalibriert wird, insbesondere in Umgebungen mit hoher Produktion, in denen die Ansammlung von Schweißspritzern und der Verschleiß der Klammern ein ständiges Problem darstellen. Ein vorbeugender Wartungsplan sollte die tägliche Reinigung der Oberflächen des Ortungsgeräts umfassen, um Spritzer und Ablagerungen mithilfe von Messingschabern und Anti-Spritzer-Sprays zu entfernen. Um sicherzustellen, dass sie den Spezifikationen entsprechen, ist eine wöchentliche Überprüfung der Klemmkräfte mit einem Drehmomentschlüssel oder einem Manometer erforderlich. Die monatliche Dimensionsüberprüfung mit einem KMG oder Lasertracker bestätigt, dass sich die Positionierungspunkte der Vorrichtung immer noch in ihren vorgesehenen Positionen befinden. Die jährliche Überholung oder der Austausch von Verschleißteilen wie Passstiften, Buchsen und Klemmstücken gehört zur Standardpraxis. Die Vernachlässigung dieser Wartungsaufgaben kann zu einer allmählichen Abweichung der Teileabmessungen führen, was letztendlich zu Ausfällen vor Ort oder Stillständen der Montagelinie führen kann. Die Kosten für die Ablehnung eines einzelnen Kunden aufgrund von Schweißnähten außerhalb der Toleranz können das gesamte jährliche Wartungsbudget der Vorrichtungswerkstatt übersteigen.
Häufig gestellte Fragen zu Schweißvorrichtungen
Kann ich eine einzige Vorrichtung sowohl zum Heften als auch zum vollständigen Schweißen verwenden?
Es kommt auf den Wärmeeintrag an. Für Roboter- oder Hochtemperaturprozesse ist es manchmal besser, eine spezielle Heftvorrichtung zu haben, die leichter und schneller ist, gefolgt von einer schwereren Schweißvorrichtung für die letzten Pässe. Wenn für beide die gleiche Vorrichtung verwendet wird, können die Heftnähte die Klemmpunkte lokal verformen, was zu einer Fehlausrichtung der gesamten Schweißnaht führt. Die zusätzliche thermische Belastung durch die endgültige Schweißung kann auch dazu führen, dass die Vorrichtung mit der Zeit ihre Kalibrierung verliert.
Wie schütze ich Vorrichtungssuchgeräte vor Schweißspritzern?
Spritzer haften nicht gut auf Messing oder Kupfer, daher werden Ortungsgeräte in der Nähe des Lichtbogens oft aus diesen Materialien hergestellt oder mit einem keramischen Anti-Spritzer-Spray beschichtet. Auch regelmäßige Reinigungszyklen sind unerlässlich; sogar das Beste Vorrichtungen zum Schweißen verliert an Genauigkeit, wenn sich Spritzerkugeln auf Referenzflächen ansammeln. Einige High-End-Systeme verfügen über automatische Luftdüsen, die die Positionierer zwischen den Zyklen sauberblasen.
Welche typische Genauigkeit muss eine Schweißvorrichtung erfüllen?
Für die Herstellung schwerer Geräte gelten lineare Toleranzen von ±0,5 mm sind üblich. Bei Automobilblechbaugruppen wird die Vorrichtung selbst häufig mit Toleranzen von bearbeitet ±0,05 mm bis ±0,1 mm damit das fertige Teil unter Berücksichtigung der Rückfederung perfekt in die Fahrzeugkarosserie passt. Die erforderliche Vorrichtungsgenauigkeit ist immer enger als die gewünschte Teiletoleranz, typischerweise um den Faktor zwei oder mehr.
Wie wähle ich zwischen einer festen, dedizierten Vorrichtung und einem modularen System?
Die Entscheidung hängt vom Produktionsvolumen und der Teilevielfalt ab. Wenn Sie Tausende identischer Teile pro Jahr produzieren, ist eine permanente Dedicated Schweißvorrichtung ist auf lange Sicht am kostengünstigsten. Wenn Ihre Werkstatt viele verschiedene Teile in kleinen Chargen verarbeitet, bietet ein modulares System die Flexibilität, die Werkzeuge für jeden Auftrag neu zu konfigurieren. Viele Geschäfte nutzen einen hybriden Ansatz: eine spezielle Vorrichtung für die meistverkauften Produkte und ein modulares System für Prototypenarbeiten und Kleinserienbestellungen.
Investieren in ausgereifte Technik Vorrichtungen zum Schweißen ist keine Ausgabe; Es handelt sich um eine strategische Entscheidung, die sich direkt auf das Endergebnis auswirkt. Indem sie Rätselraten bei der Montage überflüssig machen, thermische Verformungen verringern und den Übergang von manueller Handwerkskunst zu automatisierter Wiederholbarkeit ermöglichen, legen diese Werkzeuge den Grundstein für eine skalierbare, qualitativ hochwertige Fertigung. Vom ersten Entwurf bis zur täglichen Wartung stellt die Liebe zum Detail in jeder Phase sicher, dass die Vorrichtung eine zuverlässige, präzise Grundlage für jahrzehntelange Produktion bleibt.