Tragende Stahlrahmen in Gewerbe- und Industriegebäuden sind vor allem auf einen Abschnitt angewiesen: den H-Träger. Im Bauwesen ist ein H-Träger ein warmgewalztes Baustahlprofil, dessen Querschnitt wie ein großes H aussieht, mit zwei breiten parallelen Flanschen, die durch einen einzigen vertikalen Steg verbunden sind. Bauherren und Verarbeiter entscheiden sich für es, weil es ein besseres Verhältnis von Festigkeit zu Gewicht als die meisten anderen gewalzten Formen bietet, längere Distanzen mit weniger Säulen überbrückt und flache Oberflächen schafft, die Schraub- und Schweißverbindungen einfach machen. In diesem Leitfaden wird erklärt, was die H-Trägerkonstruktion beinhaltet, wie sich H-Träger mit I-Trägern vergleichen lassen, welche Standardgrößen angegeben werden müssen und warum die Schweißqualität das Endergebnis bestimmt.
Was ist ein H-Träger im Bauwesen?
Ein H-Träger ist ein Breitflansch-Stahlprofil mit parallelen Flanschflächen und ist damit das vielseitigste Walzprofil für Stützen, Träger, Aussteifungsrahmen und Übergabeträger im Stahlbau.
Drei Teile definieren den Querschnitt: Der vertikale Steg widersteht Scherkräften, die beiden horizontalen Flansche widerstehen Biegung und die Kehlradien glätten den Übergang zwischen Steg und Flansch, um die Spannungskonzentration zu reduzieren. Die Bezeichnungen variieren je nach Norm: Metrische H-Profile werden als H 400 x 200 geschrieben, nordamerikanische Breitflanschformen als W12x26 und europäische Profile als HEA, HEB oder HEM.
H-Träger gelangen auf zwei Wegen zur Baustelle. Kleine und mittlere Profile werden im Stahlwerk in einem Stück warmgewalzt. Größere oder nicht standardmäßige Abschnitte, typischerweise über H 400, werden durch Zusammenschweißen von drei Platten zu einem geschweißten H-Träger aufgebaut. Dieser zweite Weg verwandelt einen einfachen Materialeinkauf in einen kontrollierten Schweißvorgang, weshalb die Fertigungsfähigkeit bei der H-Trägerkonstruktion genauso wichtig ist wie die Stahlsorte.
Warum die H-Trägerkonstruktion den Stahlrahmen dominiert
H-Träger dominieren moderne Stahlrahmen, da sie mehr Last pro Kilogramm Stahl tragen, einer Biegung in beide Richtungen standhalten und sich schneller verbinden als U-Profile, Winkel oder I-Profile mit ähnlichem Gewicht.
- Verhältnis von Festigkeit zu Gewicht: Die breiten Flansche platzieren das Material weit von der neutralen Achse entfernt, sodass ein Standardprofil H 300 x 300 einen Widerstandsmoment von etwa 1.400 cm³ bei etwa 95 kg pro Meter liefert.
- Große Spannweiten: H-Träger überspannen typischerweise 6 bis 12 m in Bodensystemen und erreichen 15 bis 30 m, wenn sie als Übergabeträger oder Portalsparren verwendet werden.
- Biegungswiderstand in beide Richtungen: Tiefe und Breite sind ähnlich, sodass der Abschnitt seitlichen und axialen Belastungen ohne zusätzliche Aussteifung standhält.
- Einfachere Verbindungen: Parallele Flansche akzeptieren Endplatten, Grundplatten und Trägerverbindungen ohne konische Unterlegscheiben.
- Lokale Verfügbarkeit: Gängige Größen werden von Stahlhändlern weltweit auf Lager gehalten, während Sonderprofile auf Bestellung geschweißt werden können.
H-Träger vs. I-Träger: Was zu spezifizieren ist
Verwenden Sie einen H-Träger für Stützen, stark belastete Träger und Momentenrahmen. Wählen Sie einen I-Träger nur für leicht belastete Bauteile mit kurzer Spannweite, bei denen konische Flansche und ein geringeres Gewicht akzeptabel sind.
Der Unterschied ist geometrisch. Ein H-Träger hat breite Flansche, die parallel zueinander verlaufen und nahezu die gleiche Dicke wie der Steg haben, während ein S-förmiger I-Träger schmalere Flansche mit geneigten Innenflächen hat. Der parallele H-Trägerflansch ermöglicht eine direkte Lagerung, feste Verschraubung und vollflächiges Schweißen; Der konische I-Trägerflansch konzentriert die Verbindungsspannungen und benötigt normalerweise Unterlegscheiben oder Beilagen.
| Eigentum | H-Träger | I-Träger (S-Form) |
|---|---|---|
| Querschnittsform | Großes H, parallele Flansche | Großbuchstabe I, konische Flansche |
| Flanschbreite | Breit und flach | Schmal und innen abgeschrägt |
| Gewicht bei gleicher Balkenhöhe | Schwerer | Leichter |
| Biegefähigkeit | Hoch in beiden Achsen | Nur um eine Achse hoch |
| Verbindungsaufwand | Direktes Verschrauben oder Schweißen | Unterlegscheiben oder spezielle Unterlegscheiben erforderlich |
| Typischer Spannenbereich | 6 bis 30 m und mehr | Bis etwa 10 bis 15 m |
| Typische Verwendungen | Stützen, Übertragsträger, Portalrahmen, Hochhausrahmen | Brückenwangen, Kranträger, leichte Bodenträger |
Standard-H-Trägergrößen und wie man sie liest
Lesen Sie die Bezeichnung eines H-Trägers als Nennhöhe x Flanschbreite x Stegdicke x Flanschdicke, zum Beispiel H 400 x 200 x 8 x 13 mm, und bestätigen Sie immer, welcher Norm die Abmessungen folgen, da GB/T 11263, JIS G3192, EN 10034 und ASTM A6 unterschiedliche Toleranz- und Klassifizierungssysteme verwenden.
| Bezeichnung | Bahndicke (mm) | Flanschbreite x thickness (mm) | Typische Verwendung |
|---|---|---|---|
| H 100 x 100 | 6 | 100 x 8 | Mezzaninpfosten, leichte Stützenaussteifung |
| H 150 x 150 | 7 | 150 x 10 | Portalsparren, niedrige Säulen |
| H 200 x 200 | 8 | 200 x 12 | Standardträger und -stützen in Flachbauten |
| H 300 x 300 | 10 | 300 x 15 | Mittelhohe Säulen, Transferträger |
| H 400 x 400 | 13 | 400 x 21 | Hochhaussäulen, schwer belastete Träger |
| H 400 x 200 aufgebaut | 8 | 200 x 13 | Geschweißte Träger, Kranbahnträger |
Für einen Bodenträger gilt eine allgemeine Gebrauchstauglichkeitsregel, die die Durchbiegung der Nutzlast unter Spannweite/360 (L/360) hält. Die Auswahlmethode ist immer dieselbe: Berechnen Sie das erforderliche Widerstandsmoment, wählen Sie einen Probeabschnitt aus Standardtabellen aus, überprüfen Sie die Durchbiegung und Scherung und stellen Sie dann sicher, dass die Verhältnisse von Flansch und Stegbreite zu Dicke in einer kompakten oder halbkompakten Klasse bleiben, sodass lokales Knicken die Kapazität nicht verringert.
Typische Anwendungen im H-Trägerbau
H-Träger tragen das Skelett der meisten Nichtwohngebäude aus Stahl, von einstöckigen Portalschuppen bis hin zu Hochhäusern, Brückendecks und schweren Industrieanlagen.
- Gebäuderahmen: Stützen und Balken in Mittel- und Hochhauskonstruktionen mit ausgesteifter oder momentfester Rahmenkonstruktion.
- Industriebauten: Portalgerüste und Kranbauten mit lichten Spannweiten von 18 bis 36 m.
- Brücken: Hauptträger, Querträger und Gehwegstützen.
- Fundamente: In den Fels gerammte H-Pfähle für Tiefgründungen und Meeresstrukturen.
- Energie- und Prozessanlagen: Rohrgestelle, Geräteplattformen und interne Plattformen für Windtürme.
- Zwischen- und Werksböden: Nebenträger, die Betonplatten oder Gitter tragen.
Schweißüberlegungen, die über die Lebensdauer eines H-Trägerrahmens entscheiden
Die risikoreichsten Vorgänge im H-Trägerbau sind die Längsschweißnähte zwischen Steg und Flansch an zusammengesetzten Abschnitten und die vor Ort hergestellten Verbindungen mit vollständiger Durchdringung. Fehlerhafte Schweißnähte führen zu Rissen und Verformungen, lange bevor der Träger seine Auslegungslast erreicht. Daher ist die Qualität der Schweißnähte der eigentliche Faktor für die Lebensdauer des Rahmens.
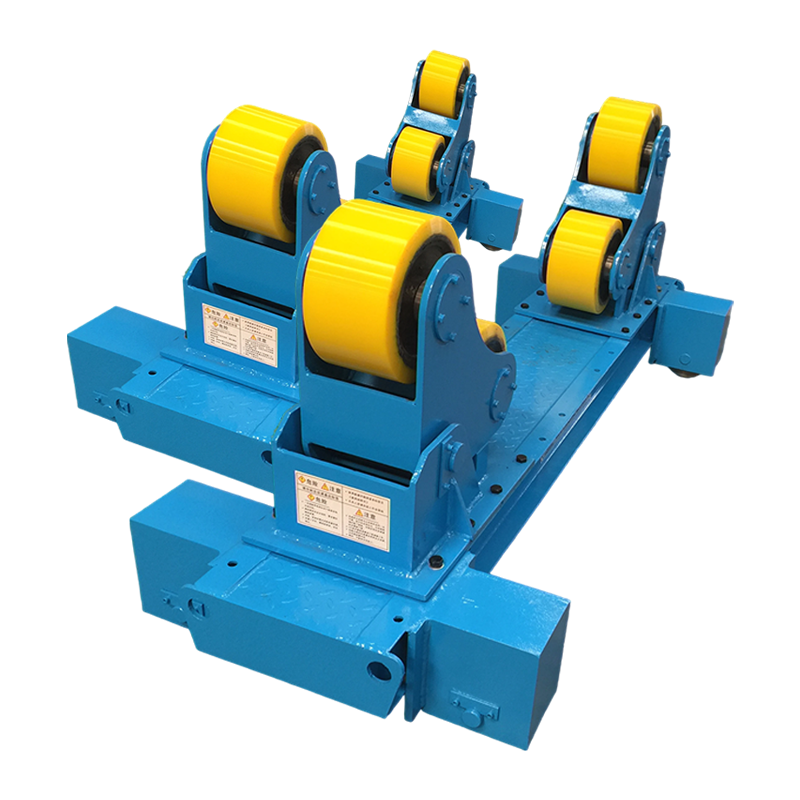
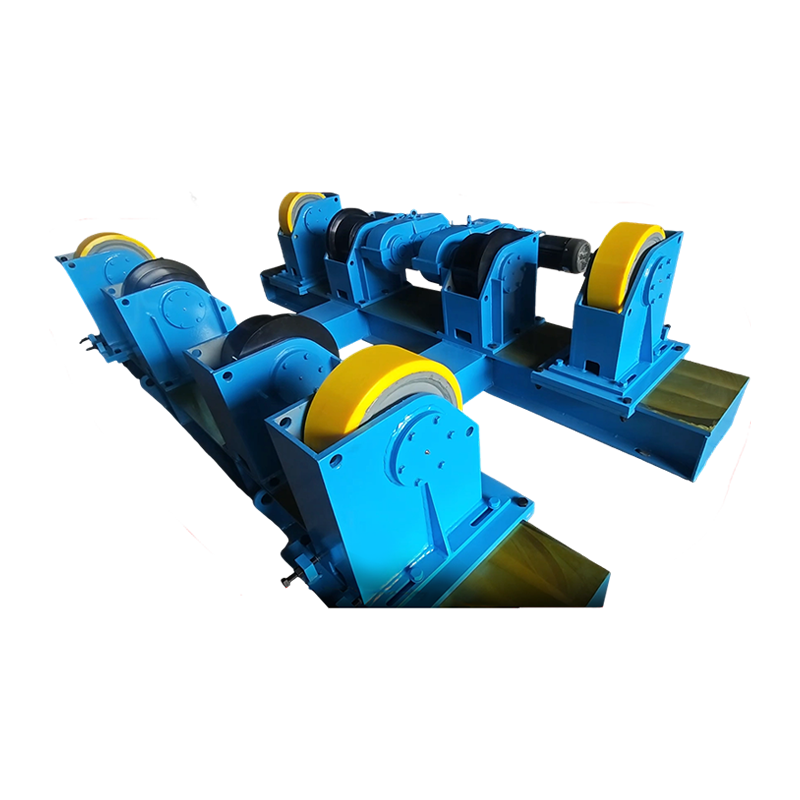
Ein geschweißter H-Träger benötigt vier durchgehende Kehlnähte, zwei auf jeder Seite des Stegs. Das Unterpulverschweißen (SAW) ist das Standardverfahren, da es eine hohe Abscheidung, einen geringen Wasserstoffgehalt und keine Spritzer auf einer geraden, durchgehenden Naht ergibt. Ein typischer Produktionsaufbau verwendet a Säulenausleger für Unterpulverschweißen das sich über die gesamte Balkenlänge bewegt, während der Balken auf angetriebenen Rollenständern abgestützt ist.
 SAW-Säulen- und Auslegerhersteller, Unternehmen Wuxi WeldNice Heavy Industry Technology Co., Ltd ist ein chinesischer SAW-Säulen- und Auslegerhersteller und ein Unternehmen, das Anpassungen unterstützt. Das Unternehmen... Produkt anzeigen →
Die Passung bestimmt das Schweißergebnis. Der Spalt zwischen Steg und Flansch sollte vor dem Sägen auf 1 mm oder weniger gehalten werden; Größere Lücken führen zu Durchbrennen, unvollständiger Verschmelzung und übermäßiger Verstärkung. Drehen Sie bei kleineren Baugruppen die Komponente, um jede Schweißnaht mit a in die flache Position zu bringen kippbarer Schweißpositionierer reduziert Defekte und verbessert die Ablagerungsrate erheblich.
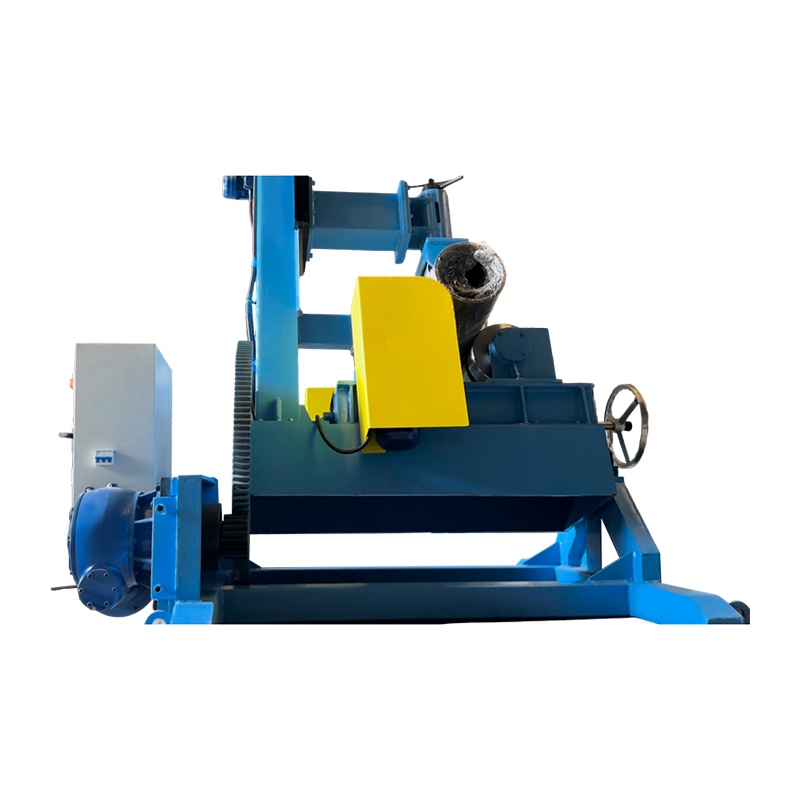 1,5T Neigungsschweißpositionierer Lieferanten, OEM/ODM-Fabrik - Wuxi WeldNice Heavy In Wuxi WeldNice Heavy Industry Technology Co., Ltd ist ein chinesischer Zulieferer und OEM/ODM-Werk für 1,5T Tilt Welding Positionierer. Das 1,5T Tilt Weldi... Produkt anzeigen →
Ebenso wichtig ist die Verzerrungskontrolle. Die Standard-Gegenmaßnahmen sind eine ausgewogene Schweißsequenz, das Festklemmen der Flansche vor dem Schweißen am Steg, das Zurücksetzen langer Nähte und das Abkühlen des Trägers zwischen den Durchgängen. Vor Ort werden für Stützen- und Trägerverbindungen volldurchdringende Stumpfschweißnähte mit Stützstäben verwendet; Stähle mit einem Kohlenstoffäquivalent über etwa 0,42, wie z. B. S355JR oder Q355B in dicken Abschnitten, erfordern eine Vorwärmung von 75 bis 100 °C und eine Zwischenlagentemperaturregelung. Nach jeder Verbindungsschweißung sollte eine Ultraschall- oder Magnetpulverprüfung durchgeführt werden.
Der Schritt hin Automatisiertes Schweißen in der Strukturfertigung Es geht nicht nur um Geschwindigkeit. Automatisierte Systeme lesen die Naht ab, halten den Brennerwinkel konstant und protokollieren die Schweißparameter. Dadurch wird eine Wiederholgenauigkeit erreicht, die manuelles Schweißen bei acht bis zwölf Meter langen Nähten nicht gewährleisten kann.
Schützen Sie abschließend den fertigen Rahmen: Strahlen Sie ihn auf den Oberflächenvorbereitungsgrad Sa 2,5, tragen Sie eine zinkhaltige Grundierung auf und sorgen Sie für einen Brandschutz, normalerweise eine dämmschichtbildende Beschichtung oder eine Platte, um die erforderliche Brandschutzdauer der Bauordnung zu erfüllen.
Checkliste für die Beschaffung von H-Trägern
Kaufen Sie H-Träger anhand einer dokumentierten Qualität, Norm und eines Werkszertifikats und überprüfen Sie die gelieferten Toleranzen, bevor Sie die Charge annehmen.
- Definieren Sie den maßgebenden Lastfall und die Durchbiegungsgrenze, bevor Sie einen Abschnitt auswählen; Die Spannweite/360-Regel für Böden und die Spannweite/240-Regel für Dachelemente sind gängige Ausgangspunkte.
- Bevorzugen Sie eine Lagergröße. Nicht standardmäßige Größen bedeuten fortlaufende Mindestmengen, längere Lieferzeiten und höhere Preise.
- Bestätigen Sie die Stahlsorte und ihr normübergreifendes Äquivalent, zum Beispiel S355JR, Q355B oder ASTM A992, und stellen Sie sicher, dass das Zusatzmetall mit der Festigkeit des Grundmetalls übereinstimmt.
- Fordern Sie das Werksprüfzertifikat an und prüfen Sie Streckgrenze, Zugfestigkeit und Kohlenstoffäquivalent. Ein Kohlenstoffäquivalent über etwa 0,45 bis 0,50 erfordert ein qualifiziertes Schweißverfahren mit Vorwärmung.
- Überprüfen Sie die Walztoleranzen bei Lieferung: Flanschrechtwinkligkeit, Steggeradheit und Wölbung. Typische Akzeptanzgrenzen liegen bei 1 bis 2 mm pro Meter Länge.
- Planen Sie die Schweißarbeiten mit dem Hersteller: Ein neigbarer Positionierer oder ein Säulenausleger sparen Stunden pro Tonne geschweißtem H-Träger im Vergleich zum manuellen Schweißen an ungünstigen Positionen.
Häufig gestellte Fragen zur H-Trägerkonstruktion
Was ist der Hauptunterschied zwischen einem H-Träger und einem I-Träger?
Ein H-Träger hat breite parallele Flansche und kann in beide Richtungen gebogen werden, während ein I-Träger konische Flansche hat, weniger wiegt und hauptsächlich für Biegungen um eine Achse ausgelegt ist. Verwenden Sie H-Profile für Stützen und stark belastete Träger.
Wie weit kann ein H-Träger ohne Zwischenstütze spannen?
Ein typischer Bodenträger hat eine Spannweite von 6 bis 12 m; Übertragsträger und Portalsparren erreichen 15 bis 30 m. Mit tieferen Abschnitten oder Fachwerken sind größere Spannweiten möglich, allerdings müssen Widerstandsmoment, Durchbiegungsgrenze und Schertragfähigkeit immer rechnerisch überprüft werden.
Können H-Träger im Wohnungsbau verwendet werden?
Ja. Kleinere Profile wie H 100 bis H 200 werden als Stützen in Kellern, als Stürze über breiten Garagenöffnungen und als Träger zur Unterstützung von Böden oder Dachbereichen verwendet, bei denen Mauerwerk oder Holz die Lücke nicht überbrücken können.
Brauchen H-Träger einen Brandschutz?
In den meisten Bauvorschriften ja. Der Stahl wird mit aufschäumender Farbe, einer Platte oder einer Betonumhüllung geschützt, um die erforderliche Brandschutzklasse zu erreichen, üblicherweise 60 bis 120 Minuten, da blanker Stahl ab etwa 500 °C schnell an Festigkeit verliert.
Warum werden manche H-Träger durch Schweißen statt durch Walzen aufgebaut?
Denn Mühlen rollen nur eine begrenzte Auswahl an Größen. Wenn die Konstruktion ein H 600 x 300 mit einer besonderen Stegstärke erfordert, schweißt der Verarbeiter drei Platten zu einem Aufbauprofil zusammen. Schweißqualität, Verformungskontrolle und Inspektion werden dann von entscheidender Bedeutung, und in diesem Stadium macht die richtige Ausrüstung den messbaren Unterschied.
Fazit: Die H-Trägerkonstruktion liefert die niedrigsten Installationskosten für die meisten Gebäude mit Stahlrahmen, wenn der Abschnitt korrekt spezifiziert ist und die Schweißung von der ersten Heftung bis zur letzten Verbindung kontrolliert wird. Wählen Sie eine vorrätige Größe, überprüfen Sie die Qualität und das Kohlenstoffäquivalent und geben Sie dem Hersteller die Ausrüstung, die die Schweißnähte flach und die Verformung gering hält. Der wirtschaftlichste Träger ist nicht derjenige mit dem niedrigsten Preis pro Tonne; es ist dasjenige, das mit den wenigsten Problemen einhergeht. Wenn Sie eine H-Träger-Schweißlinie einrichten oder aufrüsten, prüfen Sie, wie eine spezielle Schweißlinie funktioniert Hersteller von Schweißgeräten Positioniert, dreht und richtet das Werkstück aus, da Handhabungsgeräte häufig über die Schweißqualität entscheiden, bevor der Brenner überhaupt eingeschaltet wird.