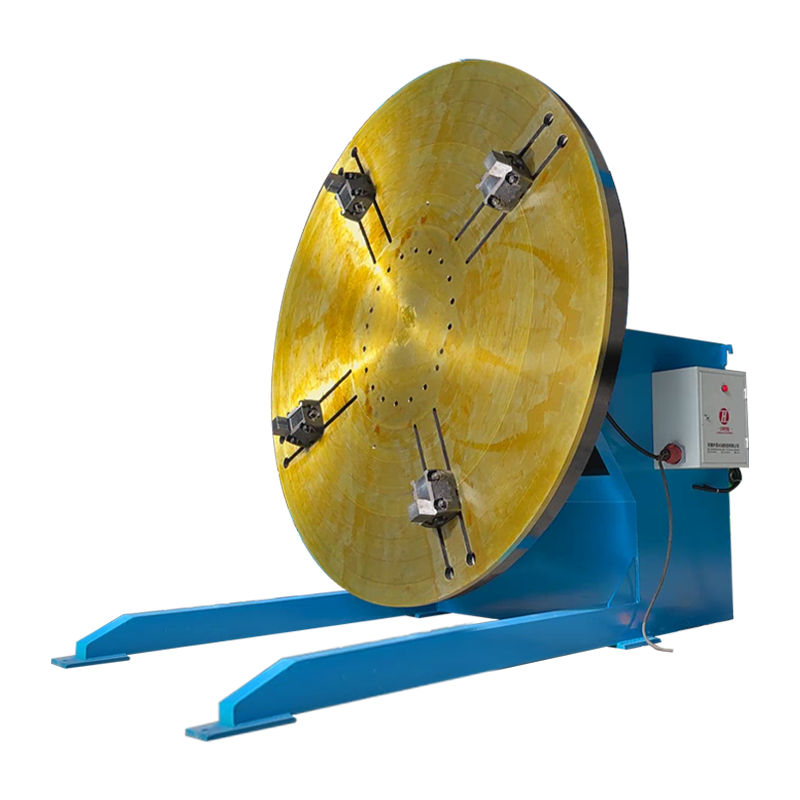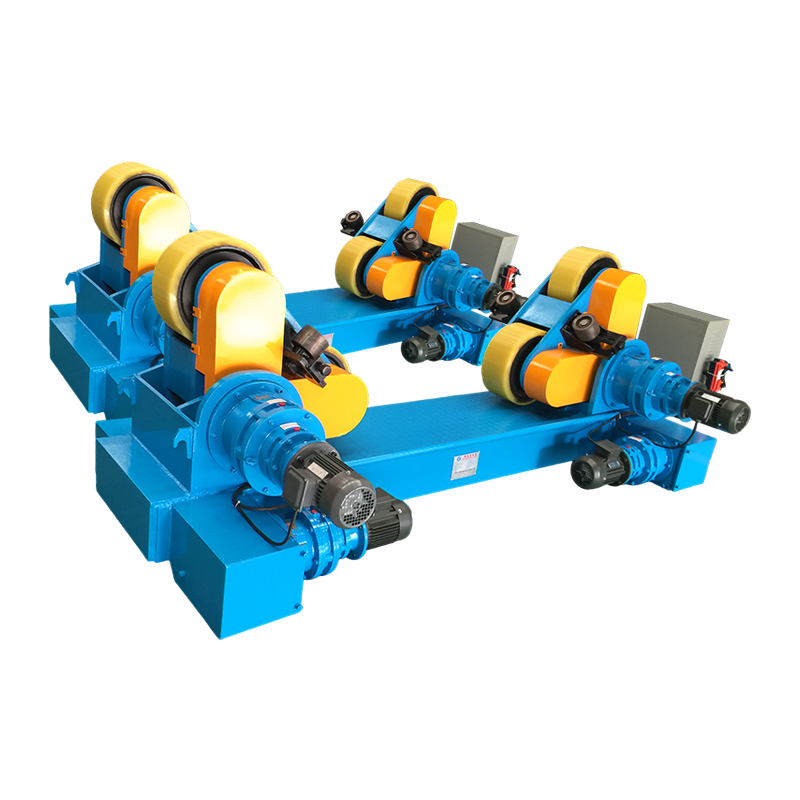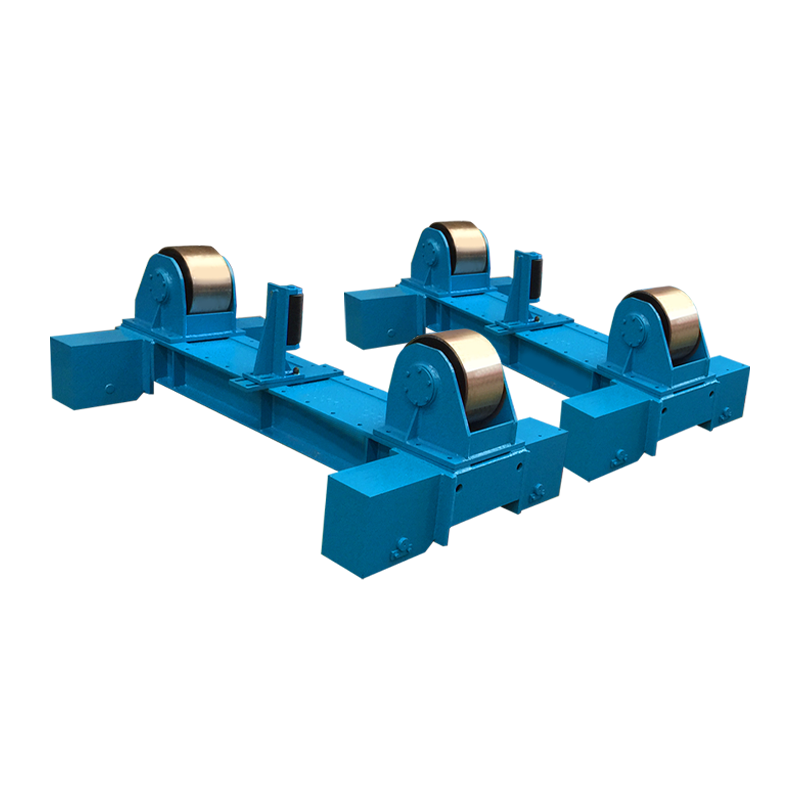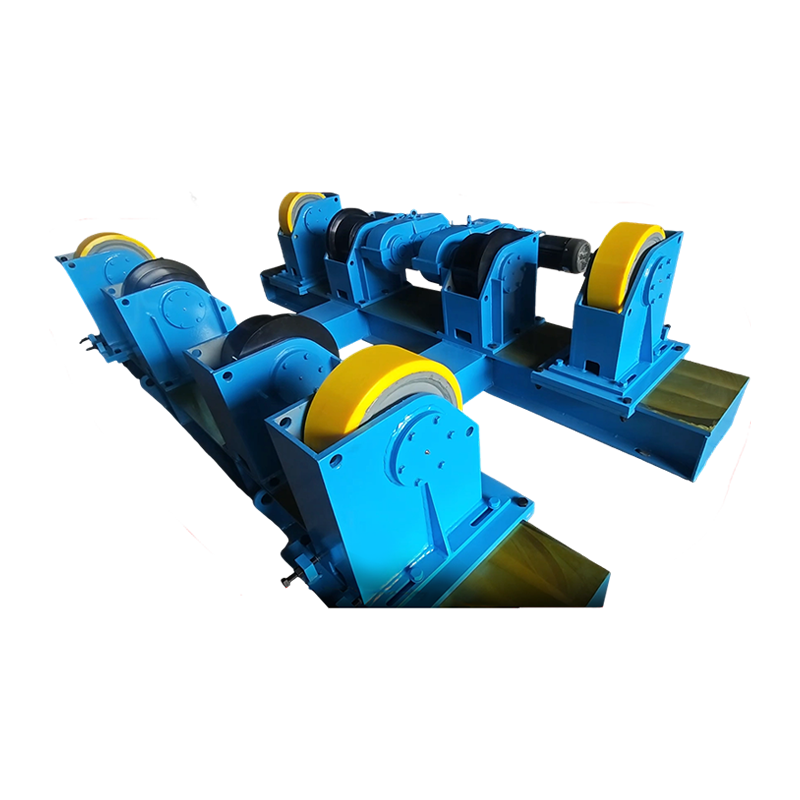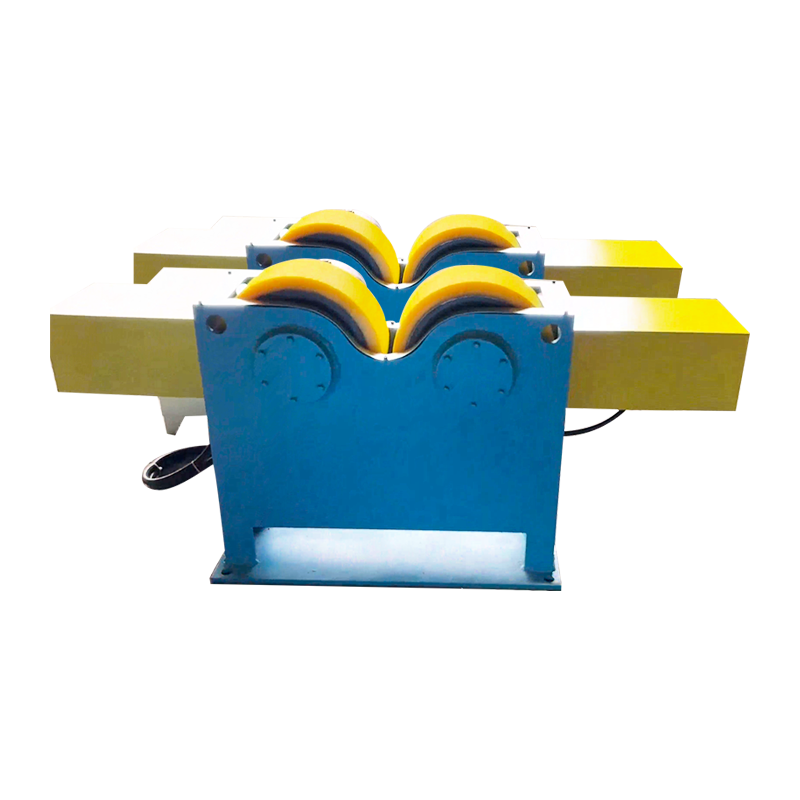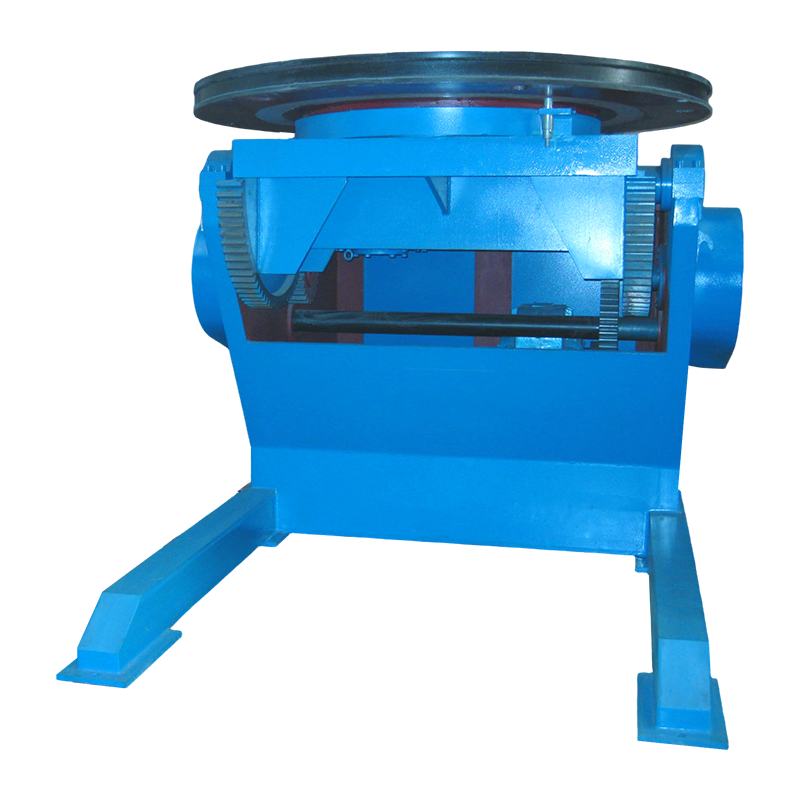
Die auf dem Typenschild eines Positionierers angegebene Tragfähigkeit gibt Aufschluss darüber, welche Tragfähigkeit die Spindel tragen kann. Es sagt Ihnen nichts darüber aus, ob das Werkstück die Rundlaufgenauigkeit bei 0,5 U/min beibehält, ob der Erdungspfad 300 A Schweißstrom aushält oder ob das Handgerät die Vorrichtung akzeptiert, die Sie bereits besitzen. Diese Fragen werden beantwortet von Zubehör für Schweißpositionierer : das Spannfutter, die Frontplatte, die Backen, die Zapfenringe, das Antriebspaket, die Drehmasse und die Steuerhardware, die zwischen der Maschine und der Schweißstelle sitzen.
Die Regel, die wir in der Werkstatt anwenden, ist einfach: Bemessen Sie zuerst die Zubehörteile und stellen Sie dann sicher, dass der Stellungsregler über das Drehmoment, den Neigungsbereich und die Bohrungsgrößen verfügt, um sie zu unterstützen. Wer allein von der Belastbarkeit ausgeht, kauft das Zubehörset meist zweimal, einmal falsch und einmal richtig.
Was zählt als Zubehör für Schweißpositionierer?
Alles, was die Art und Weise ändert, wie ein Werkstück gegriffen, indexiert, angetrieben oder geschützt wird, zählt als Zubehör, und diese Liste ist länger, als die meisten Bestellungen vermuten lassen.
- Werkstückspannung: Dreibacken- und Vierbackenfutter, weiche Backen, Planplatten, T-Nutentische, Winkelplatten, Prismenblöcke, Passstifte, Schnellspannsätze.
- Bewegung und Antrieb: Servomotoren und -antriebe, Planeten- oder spielfreie Untersetzungsgetriebe, Bremsen, Drehgeber, Referenz- und Endschalter.
- Steuerung und Schnittstelle: Hängestationen, Fußpedale, Doppelstationswähler, SPS- und Roboterschnittstellenmodule, Not-Aus-Relais.
- Elektrik: Dreherdungsbaugruppen, Schleifringe, Schweißkabeldrehgelenke, Brennerhalterungen, Kabelführungs- und Girlandensysteme.
- Prozessdienstprogramme: Gasdrehdurchführungen, Kühlmitteldurchführungen, wassergekühlte Kabelverbinder, Rauchabsaugarme.
Die erste Gruppe ist das, was die meisten Menschen unter „Zubehör“ verstehen. Die anderen vier verursachen tatsächlich ungeplante Ausfallzeiten.
Warum die Zubehörliste über die tatsächliche Kapazität des Positionierers entscheidet
Ein 2-t-Positionierer, der mit einem schweren Spannfutter, einem hohen Backenstapel und einem Werkstückversatz von 300 mm von der Spindelfläche ausgestattet ist, ist in der Praxis kein 2-t-Positionierer mehr, da das Kippdrehmoment mit dem Radius skaliert, die Lager- und Getriebewerte jedoch nicht.
Zwei Zahlen sind wichtiger als die Schlagzeilenlast. Die erste ist die Querkraft an der Spindelstirnseite – das Gewicht multipliziert mit dem Abstand vom Lager. Das zweite ist das Haltemoment beim Schweißen, wenn Schwerkraft, Kabelzug und Lichtbogenkraft gleichzeitig wirken. Halten Sie am Antrieb einen Drehmomentspielraum von etwa dem 1,5-fachen ein, damit die Maschine ihre Position ohne Pendeln hält.
| Zubehörgruppe | Was es kontrolliert | Spezifikation zur Bestätigung | Typisches Symptom einer Nichtübereinstimmung |
|---|---|---|---|
| Spannfutter oder Frontplatte | Griffigkeit und Rundlaufgenauigkeit | Backenhub, Durchgangsloch, Rundlauf | Werkstück kriecht, Naht wandert |
| Kiefer und weiche Kiefer | Kontaktfläche und Markierung | Backenhöhe, Verzahnung, Material | Schlupf bei hoher Geschwindigkeit, Verformung an dünner Wand |
| Servoantrieb und Encoder | Indexgenauigkeit und Wiederholbarkeit | Drehmomentspielraum, Auflösung, Spiel | Driften und Jagen in der Mitte des Passes |
| Drehboden | Rückweg für Schweißstrom | Nennstrom, Arbeitszyklus, U/min | Lichtbogenbildung im Lager, falsche Schweißfehler |
| Kabeldrehgelenk oder Schleifring | Kabelummantelung und Lebensdauer | Leiter, Verstärker, Geschwindigkeitsbegrenzung | Kabelermüdung und Kurzschlüsse |
| Gas- oder Kühlmittelanschluss | Kontinuierliche Rotation der Versorgungsunternehmen | Druck, Bohrung, Dichtungstyp | Undichtigkeiten, Porosität, Kühlmittel an der Verbindung |
Anpassung der Werkstückspannung an die Werkstückgeometrie
Für runde Teile ist ein Spannfutter oder ein Rollensatz erforderlich, für Kastenfertigungen ist ein Tisch mit T-Nuten und Winkelplatten erforderlich, und für alles, was asymmetrisch ist, sind Gegengewichte und ein Reitstock erforderlich – die Geometrie und nicht das Budget gibt die Reihenfolge vor.
Runde und symmetrische Werkstücke
Ein selbstzentrierendes Dreibackenfutter ist die schnellste Option für Flansche, Rohrspulen und Ventilkörper, da es in einer Bewegung zentriert wird; Ein unabhängiges Vierbackenfutter ist die richtige Lösung, wenn der Schwerpunkt außerhalb der Achse liegt oder es sich bei dem Teil um ein grobes Gussteil handelt. Vergleichen Sie den Backenhub mit dem tatsächlichen Durchmesserbereich, den Sie verwenden, und nicht mit dem Katalogmaximum, und bestätigen Sie den Durchgangslochdurchmesser, wenn Sie planen, ein Schweißkabel oder eine Spülleitung durch die Spindel zu führen.
Kasten, Rahmen und gefertigte Teile
Für H-Träger, Maschinenrahmen und Schweißkonstruktionen ermöglicht ein T-Nutentisch mit geschlitzten Winkelplatten eine Anpassung in zwei Achsen; Ein Spannfutter kann eine rechtwinklige Ecke nicht halten, ohne Unterlegscheiben zu verwenden, was Rüstzeit kostet. Die Ebenheit des Tisches und der Abstand der T-Nuten sind hier wichtiger als die Tischdicke, da Klemmen am besten funktionieren, wenn die Schraube dort landet, wo sich der Schlitz tatsächlich befindet.
Außermittige und lange Teile
Gegengewichte und ein Reitstock oder eine Lünette verwandeln einen instabilen Aufbau in einen stabilen. Bei langen Wellen schützt die Abstützung an beiden Enden das Kippgetriebe außerdem vor einem Biegemoment, für das es nie ausgelegt war.
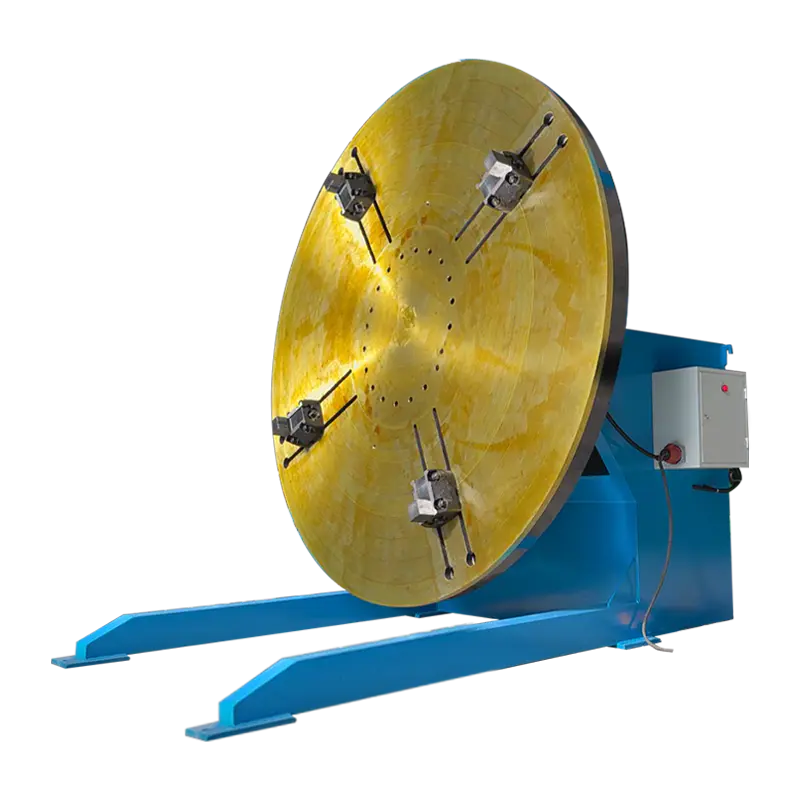 3T Konventioneller Schweißpositionierer mit vertikalen Drehfuttern Ein 3-Tonnen-Positionierer mit zusätzlichen vertikalen Drehfuttern, die den Spannbereich für zylindrische oder unregelmäßige Werkstücke erweitern und stabiles Kipp- und Drehschweißen unterstützen. Produkt anzeigen →
Bedienelemente und elektrisches Zubehör: Woher die Indexgenauigkeit kommt
Indexgenauigkeit ist eine Systemeigenschaft – Motor, Untersetzungsgetriebe, Encoder und Controller müssen aufeinander abgestimmt und nicht nur verbunden sein.
Ein Antrieb mit variabler Frequenz auf einem Induktionsmotor sorgt für Rotation, aber ein Servopaket mit geschlossenem Regelkreis sorgt für eine Halteposition, programmierbare Winkel wie 90° und 180° und eine Wiederholgenauigkeit in Bogenminuten. Bei sich wiederholenden Rundnähten zahlt sich die Servo-Route in der Regel eher durch geringere Nacharbeit als durch Geschwindigkeit aus.
Kaufen Sie die Ergonomie bewusst ein. Ein Fußpedal gibt beide Hände frei für Brennerwinkel und Füllmaterial, was bei kurzen, heiklen Schweißnähten wichtiger ist als die meisten Steuerungsfunktionen. Ein Handbediengerät verdient seinen Platz, wenn der Bediener joggen, den Nullpunkt einstellen und Offset-Positionen speichern muss, ohne zum Schrank gehen zu müssen. Was auch immer Sie wählen, bestätigen Sie vor dem Versand der Kiste die Schutzklasse gegen Spritzer und Schleifstaub und prüfen Sie, ob die Schnittstellenspannung dem Werksstandard entspricht.
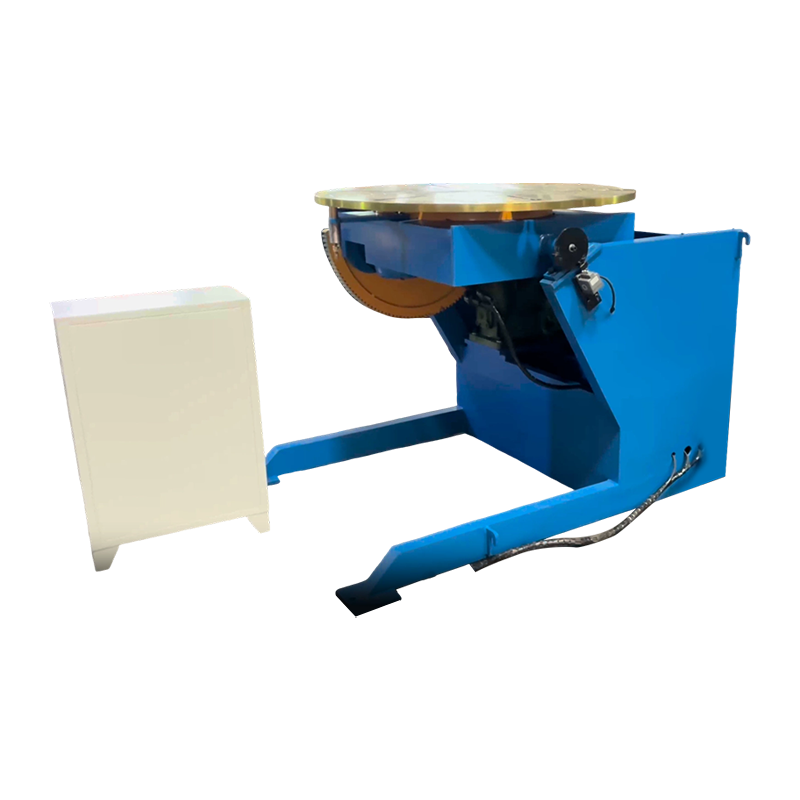 1T servogesteuerter Schweißpositionierer für präzise Positionierung Ein 1-Tonnen-Servopositionierer mit 0–105° Neigung, 360° Drehung und präziser Geschwindigkeitssteuerung für automatisierte Zellen, die eine wiederholbare Schweißpositionierung benötigen. Produkt anzeigen →
Erdung und Kabelmanagement: Das Zubehör, das Lagerschäden verhindert
Der Schweißrückweg ist eine zusätzliche Entscheidung, und das Überspringen ist die teuerste Abkürzung in einer Positionierzelle.
Wenn der Strom durch die Spindellager zurückfließt, schlägt er einen Lichtbogen über die geschmierten Kontaktflächen und zerstört diese geräuschlos. Eine spezielle Dreherdung, die größer als Ihr maximaler Schweißstrom ist, für kontinuierliche Rotation ausgelegt und vom Lagerweg isoliert ist, hält den Strom dort, wo er hingehört. Kombinieren Sie es mit einem Kabeldreher, der für die gleiche Stromstärke ausgelegt ist, damit sich das Brennerkabel nach zwanzig Umdrehungen nicht um die Spindel wickelt. Fügen Sie bei Zellen, in denen gemischte Prozesse laufen, eine Gas-Drehdurchführung und eine Kühlmitteldurchführung mit Dichtungen hinzu, die für die tatsächlich verwendete Drehzahl ausgelegt sind, nicht für die in der Broschüre angegebene Drehzahl.
Nachrüst- und Kompatibilitätsrisiken, die es wert sind, vor der Bestellung geprüft zu werden
Die meisten Nachrüstprobleme sind dimensionaler Natur und alle sind auf einer Zeichnung billiger zu finden als in der Werkstatt.
- Spindelschnittstelle: Lochkreis, Führungsdurchmesser, Keilnut und Kegel müssen mit dem neuen Spannfutter oder der neuen Planscheibe übereinstimmen und dürfen nicht annähernd übereinstimmen.
- Antriebselektronik: Encodertyp, Kabel-Pinbelegung und Steuerspannung übertragen sich selten zwischen den Generationen.
- Drehmomentreserve: Ein Zubehörteil, das Masse oder Versatz hinzufügt, verringert die nutzbare Belastung des vorhandenen Getriebes.
- Rundlauf nach der Montage: Messen Sie es, denn ein Spannfutter, das auf einem Grat sitzt, lässt sich perfekt indexieren und schweißt trotzdem außermittig.
Wo der Durchsatz und nicht die Haltegenauigkeit die eigentliche Einschränkung darstellt, lohnt es sich, in unserem Hinweis zu lesen, wie ein Positionierer in ein umfassenderes Effizienzbild passt Behebung der Schweißineffizienz mit Positionierern , und vergleichen Sie dann diese Logik mit Ihren eigenen Zykluszeiten.
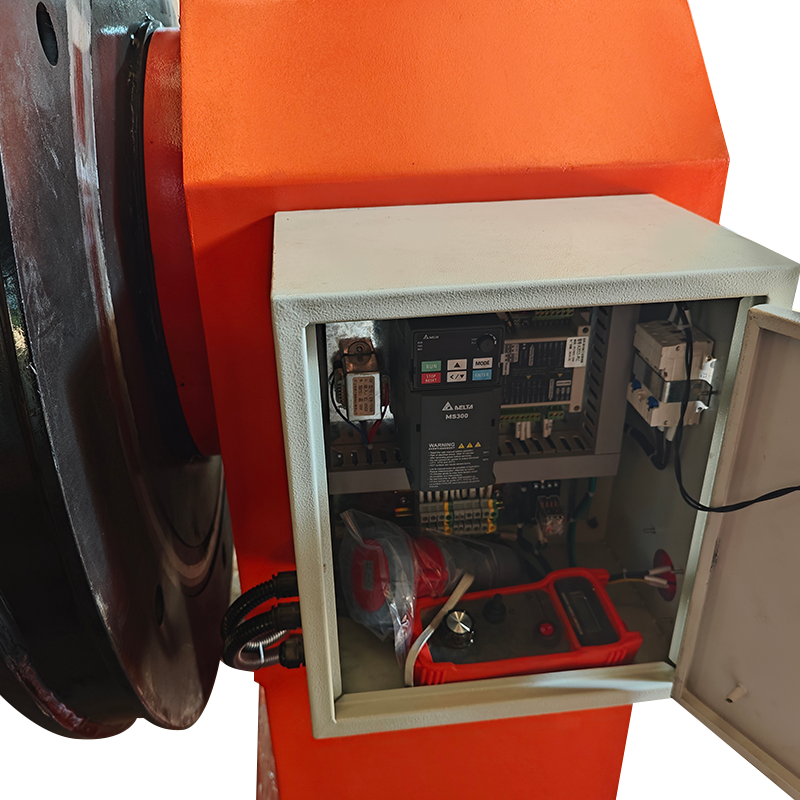 2T Doppelsäulen-Schweißpositionierer mit Hubarbeitstisch Ein 2-Tonnen-Doppelsäulen-Positionierer mit stufenloser Drehung und einem Hub-Arbeitstisch zur stabilen Unterstützung großer, exzentrischer Werkstücke in automatisierten Schweißanlagen. Produkt anzeigen →
Eine Checkliste für den Kauf von Stellungsreglerzubehör
Bestätigen Sie diese acht Punkte schriftlich, bevor Sie die Bestellung aufgeben; Jedes einzelne davon hat zu einer verzögerten Inbetriebnahme auf der Etage einer anderen Person geführt.
Werkstückdaten
Gewicht, Schwerpunktversatz, Durchmesser oder Hüllkurve und die dünnste Wand, die Sie klemmen.
Spindelschnittstelle
Lochkreis, Führungsdurchmesser, Durchgangsloch und Konus werden eher gemessen als abgerufen.
Pflicht und Geschwindigkeit
Umdrehungen pro Schicht, Schweißstrom und die Drehzahl, die das Zubehör kontinuierlich aushalten muss.
- Nennlast im Vergleich zur tatsächlichen Querlast an der Spindelstirnseite.
- Backenhub oder Tischgröße im Vergleich zur realen Teilefamilie, einschließlich übergroßer Aufträge.
- Durchgangslochdurchmesser für Kabel-, Spül- oder Kühlmittelführung.
- Nenn- und Einschaltdauer des rotierenden Erdstroms.
- Encoderauflösung, Getriebespiel und Wiederholgenauigkeit in Bogenminuten.
- Steuerschnittstellenspannung, Protokoll und Not-Aus-Anordnung.
- Schutz vor Eindringen und Spritzern für die Umgebung.
- Dokumentation, Ersatzbacken und Dichtungssätze für das erste Betriebsjahr.
Unser eigenes Sortiment an Schweißpositionierer und Drehtische basiert auf dieser Reihenfolge der Fragen, von 30-kg-Tischgeräten bis hin zu 300-t-Sonderköpfen, sodass die Auswahl des Zubehörs und die Maschinengröße zusammen und nicht nacheinander angegeben werden.
Häufig gestellte Fragen
Benötige ich ein Spannfutter oder eine Planscheibe?
Wählen Sie ein Spannfutter, wenn das Teil auf einer Achse zentriert ist und der Backenhub Ihren Durchmesserbereich abdeckt; Wählen Sie eine Frontplatte oder einen T-Nutentisch, wenn das Teil rechteckig oder unregelmäßig ist oder Spannpunkte außerhalb der Mitte benötigen.
Kann ein manueller Positionierer mit einem Servoantrieb aufgerüstet werden?
Oft ja, aber nur, wenn Getriebe, Bremse und Geberanbau kompatibel sind und der Schaltschrank den neuen Antrieb unterstützt; Die mechanische Schnittstelle ist in der Regel der limitierende Faktor, nicht der Motor.
Für welche Drehzahl sollte das Zubehör ausgelegt sein?
Bewerten Sie jedes rotierende Zubehörteil für die maximale Drehzahl der Zelle, nicht für den Durchschnitt, da Kabeldrehgelenke, Anschlüsse und Spannfutter im oberen Bereich selbst für kurze Zeiträume schneller verschleißen.
Wie schütze ich die Stellungsreglerlager vor Schweißstrom?
Installieren Sie eine spezielle Dreherdung, die über dem maximalen Schweißstrom liegt, halten Sie das Rückleitungskabel so kurz wie möglich und überprüfen Sie den Erdungspfad bei jedem Wartungsintervall, anstatt auf Lagergeräusche zu warten.
Wie viel Drehmomentreserve ist ausreichend?
Etwa das 1,5-fache des Haltedrehmoments deckt die meisten Vorrichtungsversätze und Kabelzüge ab; Unterhalb dieses Werts ist bei langen Schweißnähten damit zu rechnen, dass der Stellungsregler kriecht oder der Antrieb ausfällt.
Zubehör ist nicht der letzte Schliff für einen Stellungsregler; Sie sind der Teil des Systems, den der Bogen tatsächlich sieht. Passen Sie die Werkstückhalterung, das Antriebspaket, den Schleifweg und die Steuerschnittstelle an das reale Werkstück an, und die Nennlast wird zu einer Zahl, auf die Sie sich verlassen können. Überspringen Sie diesen Schritt, und jede spätere Anpassung vor Ort wird eine teilweise Korrektur einer zu früh getroffenen Entscheidung sein.