Ja – Edelstahl kann erfolgreich geschweißt werden, und die meisten Fertigungsbetriebe verfügen bereits über die Ausrüstung dafür. Das Material ist nicht zerbrechlich oder „unschweißbar“; Es bestraft schlechte Vorbereitung einfach mehr als unlegierter Stahl. Edelstahl ist eine Stahllegierung mit mindestens 10,5 % Chrom, die eine passive Oxidschicht bildet, die Korrosion widersteht. Diese Schicht ist auch der Grund, warum Hitze, Verunreinigungen und die Wahl des Füllstoffs so wichtig sind: Eine einwandfreie Schweißnaht muss die Korrosionsbeständigkeit bewahren und nicht nur zwei Teile verbinden.
Die praktische Antwort lautet, dass die Schweißbarkeit von der Sorte, dem Prozess und der Betriebsumgebung abhängt. Austenitische Güten wie 304L und 316L werden häufig in Tanks, Rohren, Lebensmittelgeräten und Architekturarbeiten verwendet. Ferritische, martensitische und Duplex-Sorten verhalten sich unterschiedlich, daher sollte das Verfahren dem tatsächlichen Grundmetall entsprechen und nicht einer allgemeinen Bezeichnung als „rostfrei“.
Welche Schweißverfahren eignen sich für Edelstahl?
WIG-, MIG- und Stabschweißen funktioniert auf Edelstahl; Die richtige Wahl hängt von der Dicke, der Oberfläche und dem Produktionsvolumen ab. WIG sorgt für die sauberste Kontrolle bei dünnen Blechen und Rohrwurzeln, MIG ist für Produktionsarbeiten schneller und der Stab bleibt für Feldreparaturen und schwerere Abschnitte nützlich.
| Prozess | Typische Edelstahlarbeit | Praktischer Dickenbereich | Shop-Hinweis |
|---|---|---|---|
| WIG / GTAW | Dünnblech, Rohrwurzeln, Sanitärrohre, Präzisionsbaugruppen | Etwa 0,5–6 mm | Sauberste Lichtbogenkontrolle; langsamere Fahrgeschwindigkeit |
| MIG / GMAW | Produktionsschweißen, Rahmen, Tanks, dickere Bleche | Etwa 1–12 mm | Schnelle Abscheidung; benötigt die richtige Mischung aus rostfreiem Draht und Gas |
| Stock / SMAW | Reparaturarbeiten, Feldfertigung, schwerere Platte | Etwa 2–12 mm | Mehr Schlackenreinigung; für dünne kosmetische Arbeiten weniger geeignet |
| SÄGE | Grobes Blech und lange gerade Nähte | Normalerweise 8 mm und mehr | Hohe Abscheidung; kein Dünnblechverfahren |
Widerstandsschweißen und Laserschweißen werden in bestimmten Produktionsumgebungen auch für Edelstahl verwendet, erfordern jedoch Geräte und Verfahren, die auf das Material abgestimmt sind. Bei der allgemeinen Fertigung decken WIG und MIG die meisten rostfreien Arbeiten ab.
Füllmetall und Schutzgas: Passen Sie an das Grundmetall an
Verwenden Sie einen Füllstoff, der der Korrosionsklasse des Grundmetalls entspricht, und nicht den, der sich bereits im Speiser befindet. Ein 304L-Teil sollte normalerweise ER308L-Füller verwenden, während 316L-Arbeiten ER316L erfordern. Die Verwendung von Weichstahldraht kann zu einer zunächst akzeptabel aussehenden Schweißnaht führen, die Schweißnaht rostet jedoch und kann bei korrosivem Einsatz versagen.
| Unedles Metall oder Gelenk | Typischer Füllstoff | Grund |
|---|---|---|
| 304 / 304L | ER308L | Entspricht der allgemeinen Korrosionsbeständigkeit und dem kohlenstoffarmen Ziel |
| 316 / 316L | ER316L | Stellt Molybdän für chloridhaltige Anwendungen bereit |
| Edelstahl 304 bis Baustahl | ER309L | Hochlegierter Füllstoff trägt dazu bei, eine Verdünnung seitens des Kohlenstoffstahls zu tolerieren |
| Duplex-Edelstahl | ER2209 oder passender Duplexfüller | Unterstützt die ausgewogene Ferrit-Austenit-Mikrostruktur |
Schutzgas beeinflusst auch Farbe, Penetration und Korrosionsbeständigkeit. Beim WIG wird üblicherweise Argon verwendet. Beim MIG kommt je nach Verfahren oft eine argonreiche Mischung mit einer kleinen Menge Sauerstoff oder eine Tri-Mischung zum Einsatz. CO2-reiche Mischungen können die Kohlenstoffaufnahme erhöhen und die Korrosionsbeständigkeit bei einigen austenitischen Schweißnähten verringern. Überprüfen Sie daher vor der Produktion die Gasspezifikation.
Wärmeeintrag, Verformung und Korrosionsbeständigkeit
Halten Sie die Wärmezufuhr niedrig und die Zwischenlagentemperatur bei austenitischem Edelstahl unter etwa 150 °C (302 °F). Unkontrollierte Hitze ist der häufigste Grund für das Versagen einer einwandfrei aussehenden Schweißnaht. Edelstahl dehnt sich aus und leitet die Wärme anders als Weichstahl, sodass übermäßige Hitze zu Verformungen, Hitzeverfärbungen und einem Verlust der Korrosionsbeständigkeit führen kann.
Im Bereich von etwa 425–850 °C können die Standardmaterialien 304 und 316 an den Korngrenzen Chromkarbide bilden. Dadurch wird das zum Schutz der Oberfläche verfügbare Chrom reduziert, ein Zustand, der oft als Sensibilisierung bezeichnet wird. Kohlenstoffarme „L“-Qualitäten und stabilisierte Qualitäten reduzieren das Risiko, entschuldigen jedoch keine schlechte Hitzekontrolle. Verwenden Sie Stringer-Perlen, Überspringschweißen, Backstep-Sequenzen, Kupferunterlage und gut passende Vorrichtungen, um Verformungen zu begrenzen.
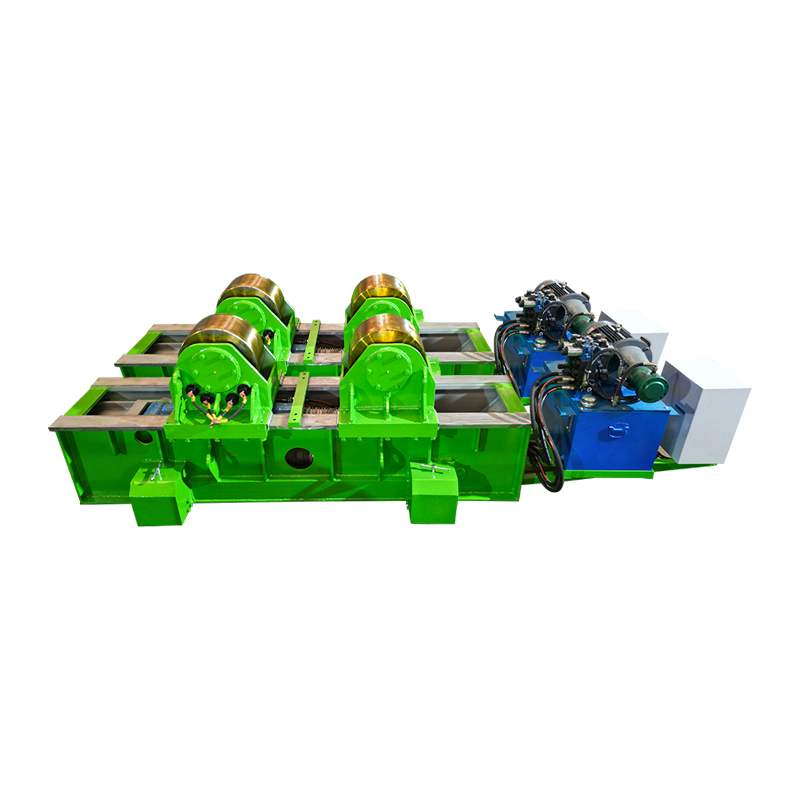
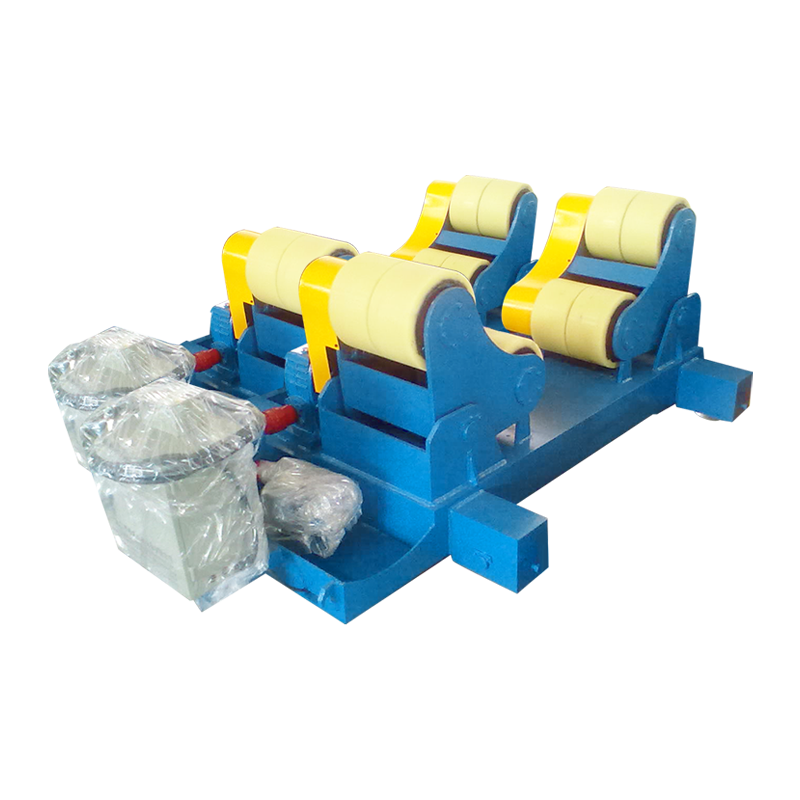
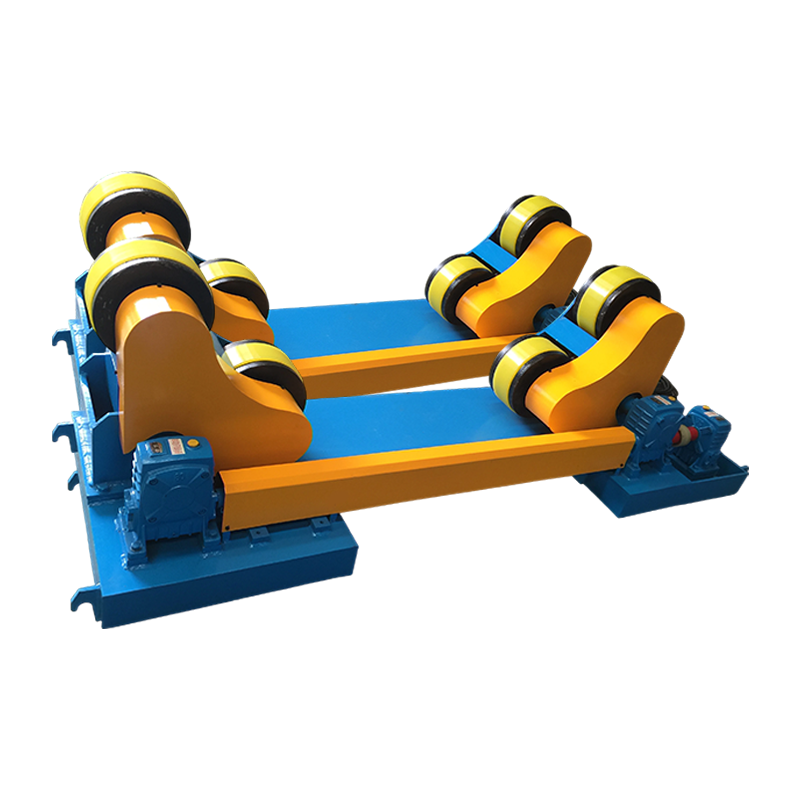
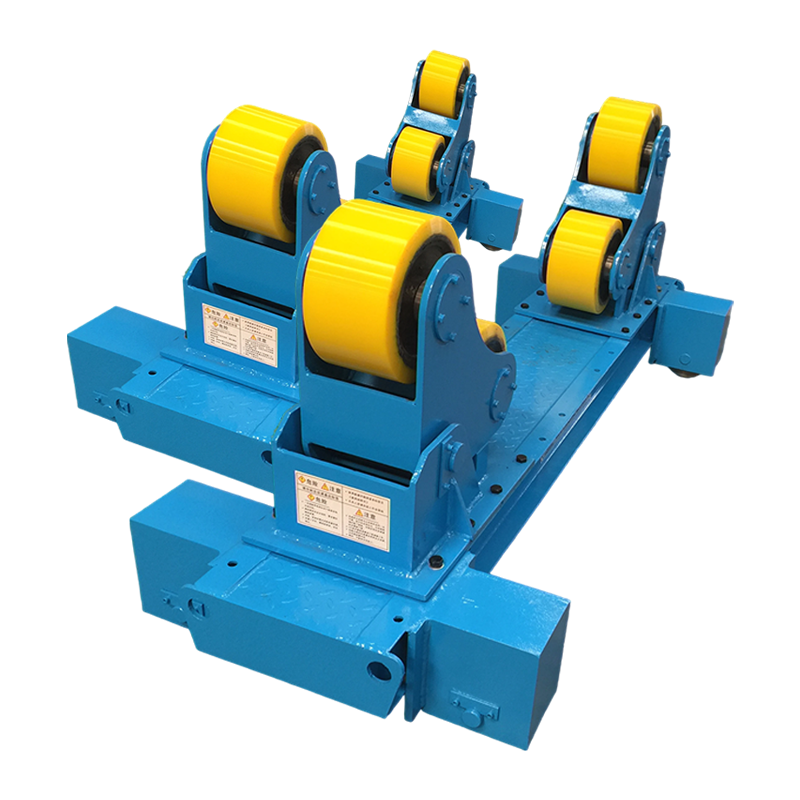
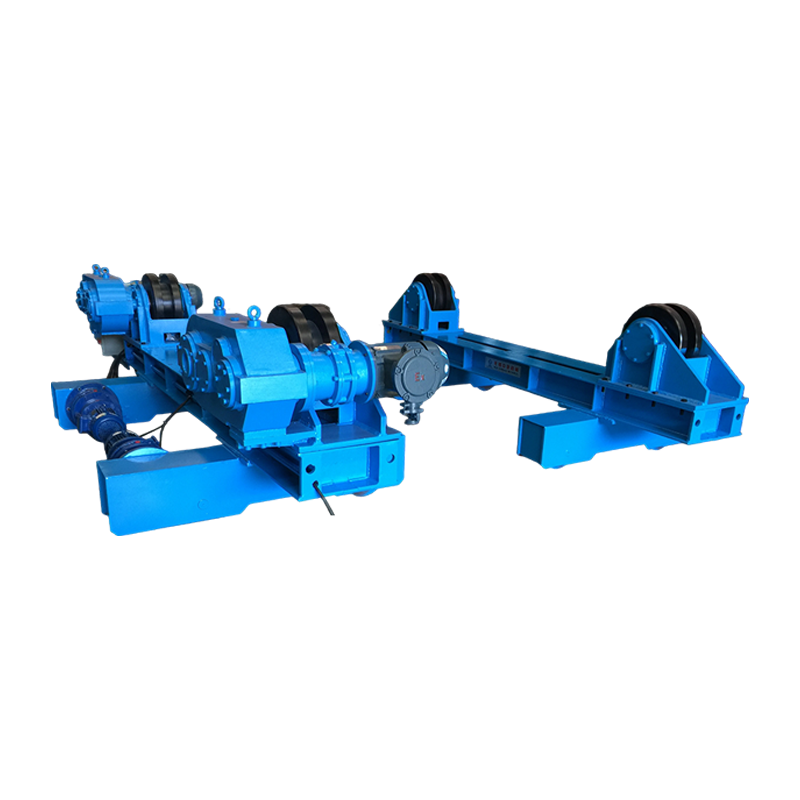
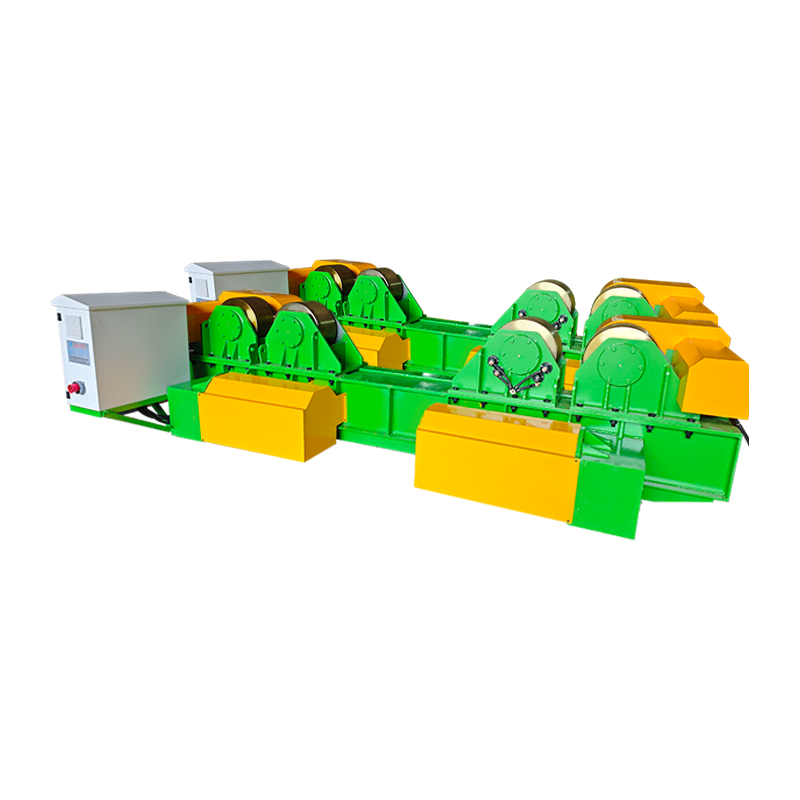
Bei Rohr- und Tankmänteln sorgt ein Schweißrotator dafür, dass sich das Teil mit konstanter Geschwindigkeit dreht, sodass der Lichtbogen in der flachen oder horizontalen Position bleibt. Diese Konsistenz ist bei Edelstahl wichtig, da Änderungen der Fahrgeschwindigkeit als Änderungen der Wärmezufuhr sichtbar werden. Weitere Informationen zur Anwendung finden Sie unter Schweißrotatoren in Tank- und Rohrleitungen .
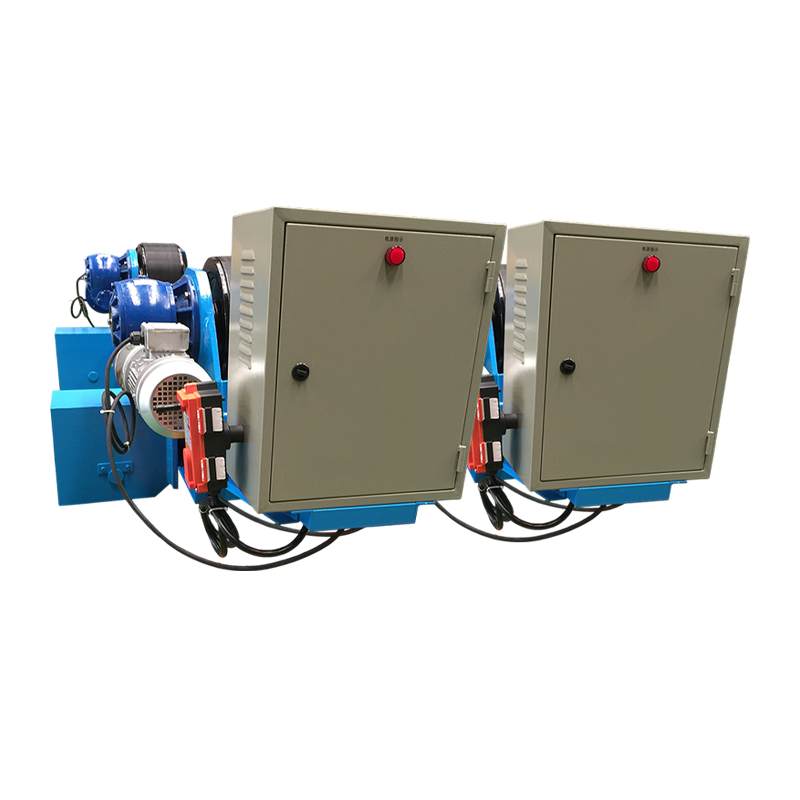 10T verstellbarer Schweißrotator mit Anti-Drift-Steuerung 10 Tonnen verstellbarer Schweißrotator mit sensorbasierter Anti-Drift-Steuerung zur stabilen Positionierung von zylindrischen und abgeflachten Werkstücken beim Nahtschweißen. Produkt anzeigen →
Ein Rotator mit Anti-Drift-Steuerung ist bei langen Nähten nützlich, bei denen die Muschel versucht zu laufen. Das Ziel besteht nicht nur darin, das Teil zu drehen, sondern darin, eine wiederholbare Schweißposition beizubehalten, während sich der Bediener auf Lichtbogenlänge, Gasabdeckung und Fahrgeschwindigkeit konzentriert.
Vorbereitung und Reinigung entscheiden über die Schweißqualität
Edelstahl unmittelbar vor dem Schweißen reinigen; Verunreinigungen sind die Hauptursache für Porosität, Verfärbung und Korrosion. Öl, Fett, Feuchtigkeit, Farbe, Marker, Klebstoff und Kohlenstoffstahlstaub können die Schweißoberfläche beschädigen oder zu Porosität führen.
- Verwenden Sie eine spezielle Edelstahldrahtbürste; Kohlenstoffstahlbürsten können rostende Eisenpartikel hinterlassen.
- Wischen Sie die Verbindung und den Fülldraht mit Aceton oder Alkohol ab und lassen Sie sie trocknen.
- Entfernen Sie vor dem Schweißen Walzzunder, Oxide und starke Anlauffarben aus der Schweißzone, wenn das Verfahren dies erfordert.
- Spülen Sie Rohre und Rohre mit Argon zurück, wenn eine vollständige Durchdringung erforderlich ist und die Rückseite korrosiven Einflüssen ausgesetzt ist.
- Halten Sie die Passform eng und gleichmäßig. Große Lücken zwingen den Schweißer dazu, mehr Wärme und Füllmaterial hinzuzufügen.
Entfernen Sie nach dem Schweißen Verfärbungen und Anlauffarben, wenn die Spezifikation dies erfordert. Durch Beizen und Passivieren wird die Passivschicht auf vielen rostfreien Erzeugnissen wiederhergestellt, insbesondere in der Lebensmittel-, Pharma- und Schifffahrtsindustrie.
Häufige Fehler und praktische Lösungen
Die meisten Edelstahlschweißfehler haben drei Ursachen: Verschmutzung, übermäßige Hitze und fehlende Gasabdeckung. Die Korrektur erfolgt in der Regel prozedural und nicht durch eine andere Maschineneinstellung.
| Defekt | Wahrscheinliche Ursache | Praktische Lösung |
|---|---|---|
| Porosität | Öl, Feuchtigkeit, Zugluft, geringer Gasdurchfluss, verschmutzter Füller | Reinigen Sie die Verbindung, überprüfen Sie den Gasfluss, schirmen Sie den Lichtbogen ab und verwenden Sie Trockenfüller |
| Verziehen | Zu viel Hitze, ungleichmäßige Reihenfolge, schlechte Passform | Fixieren Sie das Teil, verwenden Sie Backstep oder überspringen Sie das Schweißen, reduzieren Sie die Stromstärke |
| Sensibilisierung | Längere Zeit im Bereich von 425–850 °C | Reduzieren Sie den Wärmeeintrag, steuern Sie die Zwischenlagentemperatur und geben Sie L-Qualitätsmaterial an |
| Heißes Knacken | Schlechte Passform, hohe Einspannung, falsche Füllstoffchemie | Verwenden Sie den angegebenen Füllstoff, verbessern Sie die Passung und verringern Sie die Spannung, wo möglich |
| Wärmetönung | Sauerstoffexposition bei Temperatur | Verbessern Sie die Gasabdeckung, reinigen Sie die Rückseite, reinigen und passivieren Sie sie nach dem Schweißen |
Wenn sich die Positionierung von Geräten auszahlt
Positionierungsgeräte lohnen sich, wenn die Arbeit an rostfreiem Stahl sich wiederholt, schwer ist oder einen gleichmäßigen Brennerwinkel erfordert. Ein Rotator dreht Rohre, Tankhüllen und Zylinder mit kontrollierter Geschwindigkeit. Ein Positionierer neigt das Werkstück, sodass die Schweißnaht flach oder horizontal liegt, was einfacher zu kontrollieren ist als vertikales oder Überkopfschweißen.
Bei kleinen Edelstahlbaugruppen sorgt ein servogesteuerter Positionierer für eine präzise Drehung und wiederholbare Indexierung. Dies ist hilfreich, wenn für mehrere Teile die gleiche Schweißsequenz erforderlich ist und der Bediener einen stabilen Brennerwinkel einhalten muss. Eine Übersicht finden Sie unter Schweißpositionierer und Fertigungseffizienz .
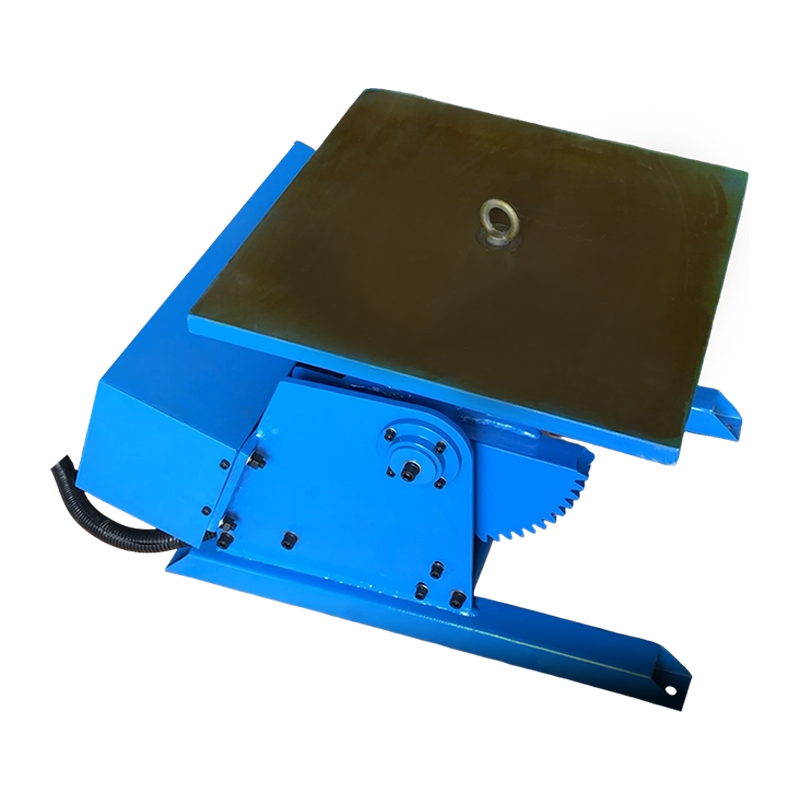 300-kg-Schweißpositionierer mit Servosteuerung sales@weldnicefactory.com Produkt anzeigen →
Bei langen Längsnähten an Edelstahlbehältern hält eine WIG-Säule und ein WIG-Ausleger den Brenner, während sich das Werkstück oder der Schlitten mit kontrollierter Geschwindigkeit bewegt. Dies ist besonders nützlich, wenn das Verfahren eine gleichmäßige Lichtbogenlänge und eine begrenzte Bewegung des Bedieners erfordert.
 WIG-Säulen- und Ausleger-Schweißunterstützung WIG-Säule und -Ausleger für präzise Positionierung, Bewegung und Oszillation des Brenners an dünnwandigen und präzisen Bauteilen, einschließlich Edelstahl-Behälternähten. Produkt anzeigen →
Häufig gestellte Fragen
Kann man Edelstahl mit einem MIG-Schweißgerät schweißen?
Ja, ein MIG-Schweißgerät kann Edelstahl schweißen, wenn es mit rostfreiem Schweißdraht und einem geeigneten argonreichen Schutzgas ausgestattet ist. Weichstahldraht und eine CO2-schwere Gasmischung bieten nicht die gleiche Korrosionsbeständigkeit, selbst wenn die Schweißnaht akzeptabel aussieht.
Kann man Edelstahl mit Baustahl verschweißen?
Ja, Edelstahl kann mit Weichstahl verschweißt werden, üblicherweise mit ER309L-Füllstoff und kontrollierter Verdünnung. Die Verbindung ist praktisch für strukturelle oder unkritische Anwendungen, erreicht jedoch möglicherweise nicht die Korrosionsleistung einer vollständig rostfreien Schweißnaht.
Muss Edelstahl vorgewärmt werden?
Die meisten austenitischen Edelstahlsorten benötigen kein Vorwärmen und sollten im Allgemeinen nicht überhitzt werden. Ferritische und martensitische Sorten erfordern je nach Sorte und Verfahren möglicherweise eine Vorwärmung oder eine Wärmebehandlung nach dem Schweißen. Befolgen Sie daher das qualifizierte Schweißverfahren und nicht eine allgemeine Regel.
Warum rostet meine Edelstahlschweißnaht?
Eine rostfreie Schweißnaht rostet, wenn die Passivschicht beschädigt oder die Ablagerung verunreinigt ist. Häufige Ursachen sind Kohlenstoffstahlbürsten, Weichstahlfüller, schlechte Gasabdeckung, starke Hitzefärbung, Feuchtigkeit und mangelnde Reinigung oder Passivierung der fertigen Schweißnaht.
In der Praxis kommt es beim erfolgreichen Edelstahlschweißen auf eine Reihe kleiner Kontrollen an: Passen Sie den Füllstoff an, halten Sie die Hitze im Verfahren, reinigen Sie die Verbindung, schützen Sie die Schweißnaht mit dem richtigen Gas und verwenden Sie Positionierungsgeräte, wenn die Konsistenz verbessert wird. Das Material ist schweißbar – aber es belohnt disziplinierte Werkstattpraxis.