Antwort zuerst: Die Werkzeuge und Geräte für die Metallverarbeitung, die darüber entscheiden, ob eine Arbeit rentabel ist, sind die Maschinen, die das Blech schneiden, das Werkstück drehen und den Brenner in Position halten – nicht die Werkzeuge im Handwerkzeugkasten. Für eine Werkstatt, die Behälter mit 3 m Durchmesser oder 12 m lange Strukturträger herstellt, bedeutet das vier Gruppen: Schneidmaschinen, Werkstückhalte- und Positionierungsgeräte (Rotatoren und Positionierer), Schweißautomatisierung (Säulen- und Auslegersysteme, Schweißköpfe) und die unterstützenden Elemente wie Schleifmaschinen, Klammern, Messwerkzeuge, Rauchabsaugung und PSA.
Die Metallverarbeitung wird in der Regel als vier Vorgänge definiert: Zuschneiden des Werkstücks, Formen durch Walzen, Biegen oder Pressen, Verbinden durch Schweißen oder Schrauben und Endbearbeitung durch Schleifen, Strahlen und Lackieren. Jeder Betrieb hat seine eigene Ausrüstungsliste und die Prioritäten ändern sich mit der Teilegröße. Bei der Blechbearbeitung dominieren Scheren, Abkantpressen und Handwerkzeuge, während bei der Schwerfertigung von Tanks, Türmen, Rohren und Baustahl Maschinen zum Einsatz kommen, die mit Gewicht und Hitze umgehen.
Hier geht es zum Praxistest. Für einen horizontal geschweißten 30-Tonnen-Tankmantel mit 3 m Durchmesser benötigen zwei Schweißer etwa eine Schicht pro Umfangsnaht, da sie anhalten, mit einem Kran neu positionieren und wieder in Position klettern müssen. Setzen Sie die gleiche Schale auf einen angetriebenen Schweißrotator, wobei die Naht flach gehalten wird, und dieselben beiden Schweißer stellen die Naht in etwa 40 Minuten durch Unterpulverschweißen bei 500–700 A fertig. Dieser einzelne Wechsel ist normalerweise mehr wert als der Kauf einer zweiten Schweißmaschine.
Schneidausrüstung steht an erster Stelle: Flamme, Plasma oder Laser?
Das Schneiden ist der erste Schritt bei jedem Fertigungsauftrag, und hier verursacht die falsche Maschine die meisten Nacharbeiten, da eine Schnittkante, die nicht rechtwinklig ist oder durch Hitze verformt ist, nicht sauber in einer Schweißverbindung schließt.
Vergleich der wichtigsten Schneidverfahren
Die folgenden Zahlen sind typische Ladenwerte. Genaue Zahlen hängen von der Maschine, dem Gas- oder Düsensatz und der Materialqualität ab.
| Prozess | Typische Dicke | Schnittfuge und Toleranz | Wo es passt |
|---|---|---|---|
| Oxy-Fuel (Flamme) | 6-150 mm und mehr | Schnittfuge 2-4 mm, Toleranz ca. /-1,5 mm, breite Wärmeeinflusszone | Dicke Kohlenstoffstahlplatten und Strukturprofile; Niedrigste Kosten pro Meter über 25 mm |
| Feines Plasma | 0,5-50 mm | Schnittfuge 1,5-3 mm, Toleranz nahe /-0,5 mm, bei einigen Qualitäten leichte Krätze | Edelstahl und Aluminium, Mischwerkstoffe, mäßige Dicke |
| Faserlaser | 0,5-25 mm, dünner ist schneller | Schnittfuge 0,2-0,5 mm, Toleranz nahe /-0,1 mm, minimale Verformung | Klammern, Bleche und enge Verschachtelung dort, wo es auf den Durchsatz ankommt |
Was ist an einer CNC-Schneidemaschine zu überprüfen?
- Tischgröße und Schienenlänge müssen zu der größten Platte passen, die Sie realistischerweise kaufen, zuzüglich des Verschachtelungsspielraums.
- Antriebsart: Portal mit beidseitigem Antrieb für breite Tische; Einseitiger Antrieb ist günstiger, federt aber unter Last durch.
- Steuerungs- und Nesting-Software: Offline-Programmierung spart in der Regel mehr Zeit als eine höhere Schnittgeschwindigkeit.
- Rauch- und Staubabsaugung, die den Bediener schützt und in den meisten Werkstätten erforderlich ist.
- Wiederholbarkeit: Fordern Sie einen Wert in mm pro Meter an und überprüfen Sie ihn anhand eines Schnittmusters und nicht anhand einer Broschüre.
- Lohnende Optionen: automatische Brennerhöhenregelung, Fasenschneidköpfe und Doppelbrenner-Brennschneiden für lange, gerade Kanten.
Werkstückspannung und -positionierung: Die Ausrüstung, die sich am schnellsten amortisiert
Wenn sich eine Werkstatt nur ein Upgrade leisten kann, ist die Positionierung in der Regel die bessere Investition als ein anderes Schweißgerät, da durch die Positionierung die Schweißposition von vertikal oder über Kopf in flach geändert wird und in flacher Höhe hohe Abschmelzraten möglich sind.
Schweißrotatoren: Passen Sie den Radsatz an den Rohbau an, nicht nur an die Tonnage
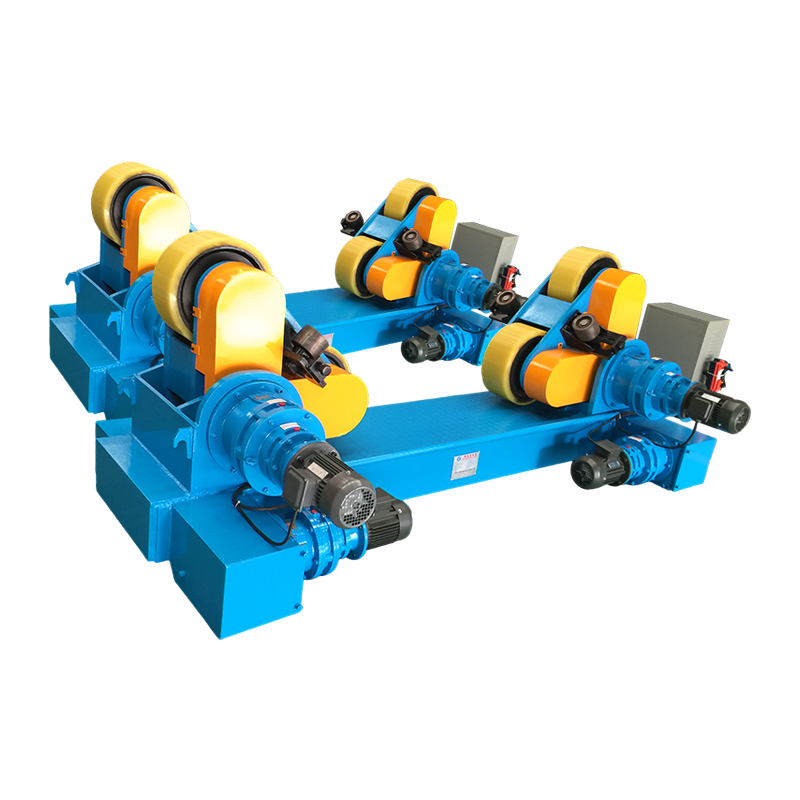
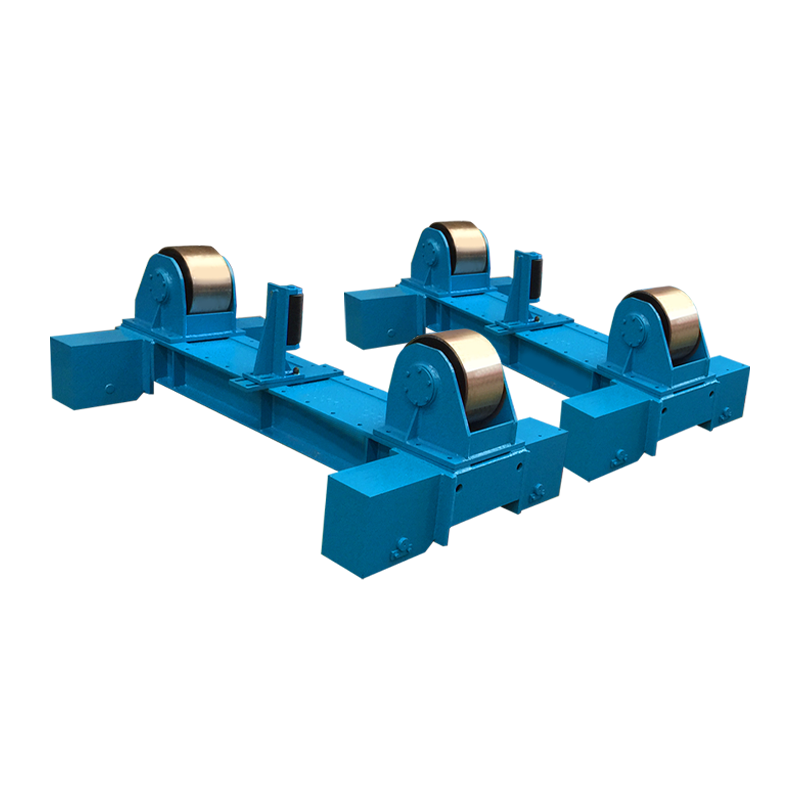
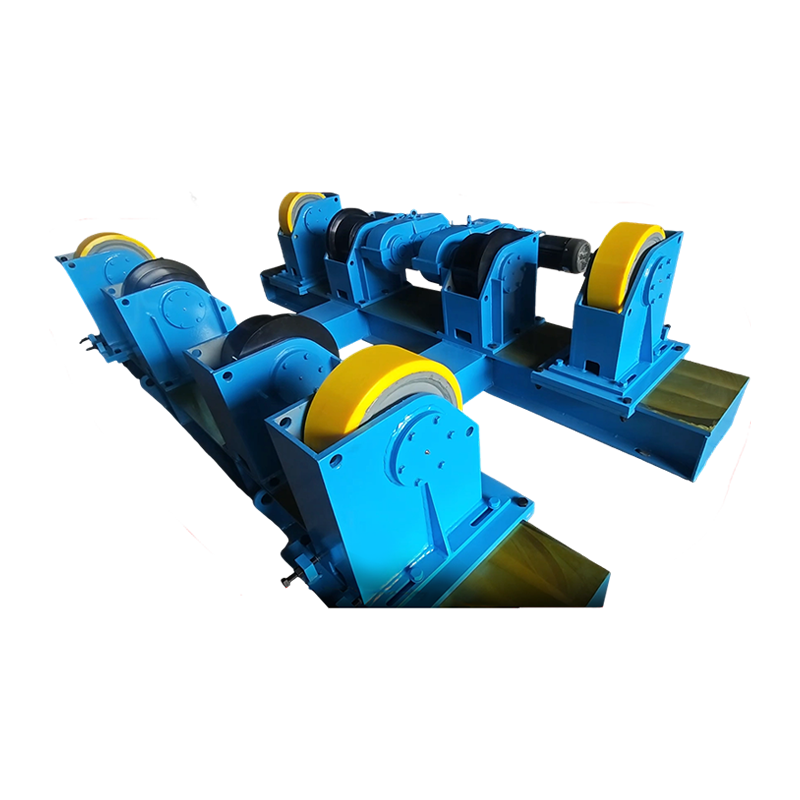
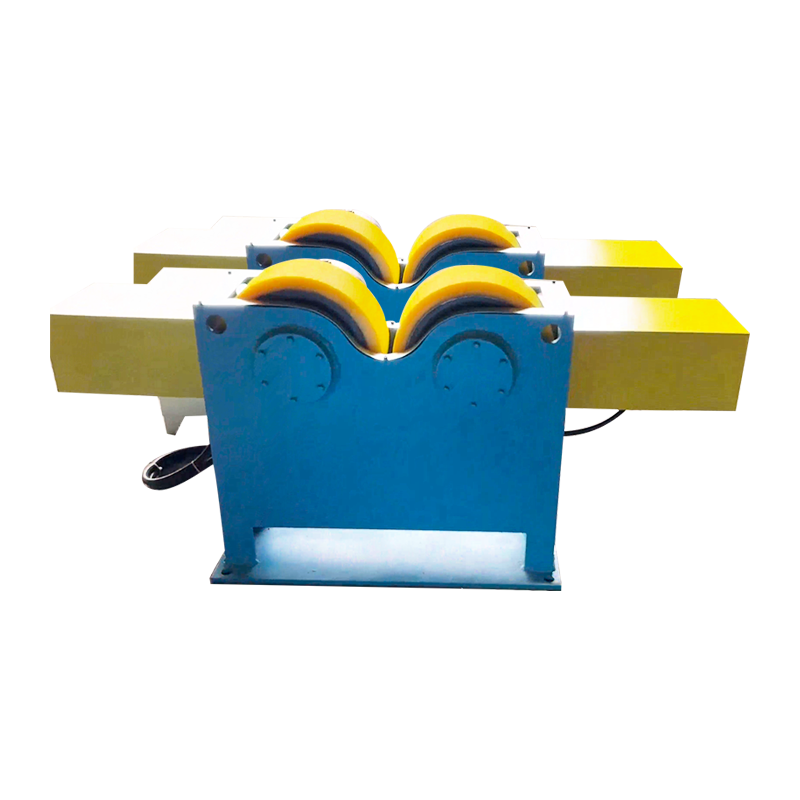
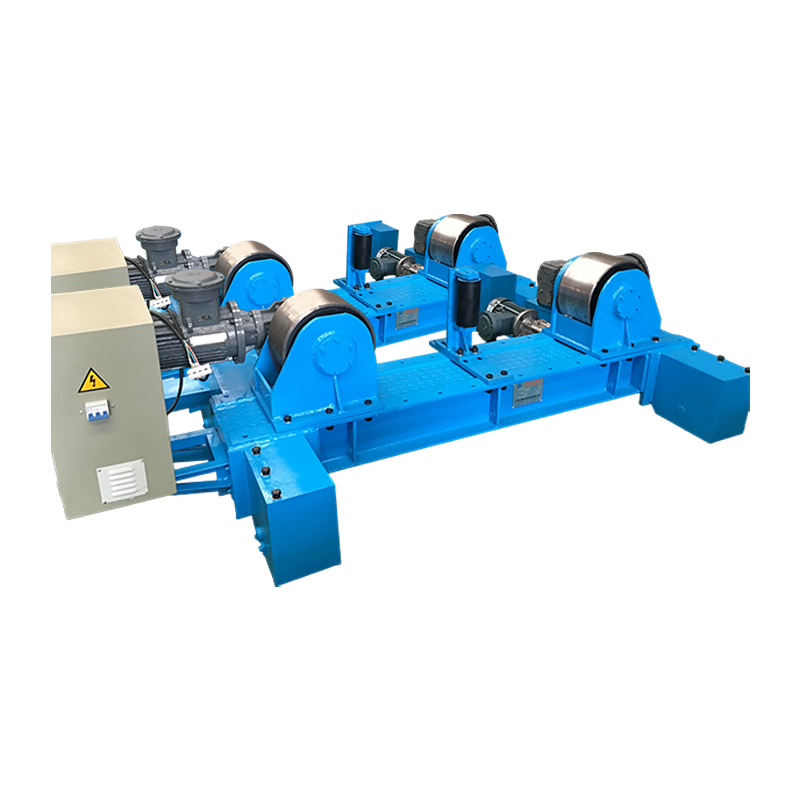
Ein Schweißrotator, auch Drehwalze, Rollenrahmen oder Rohrrotator genannt, ist ein Paar angetriebener und mitlaufender Räder, die ein zylindrisches Werkstück unter einem Schweißkopf oder einem manuellen Schweißgerät drehen. Die Tragfähigkeit wird pro Paar angegeben und muss das Werkstück, die Werkzeuge und alle internen Vorrichtungen abdecken; Ein 100-Tonnen-Satz ist für eine 80-Tonnen-Schale kein Overkill, da eine außermittige Naht die Last auf ein Rad verlagert.
- Radtyp: Polyurethanräder schützen bearbeitete oder lackierte Oberflächen, Stahlräder tragen die schwersten Lasten.
- Konfiguration: Selbstausrichtende Einheiten ermöglichen es dem Werkstück, den Radwinkel einzustellen, der für unterschiedliche Durchmesser geeignet ist; einstellbare Einheiten verwenden feste Winkel und eignen sich für die wiederholte Produktion eines Durchmessers; Einbaurotatoren sorgen für hydraulischen Hub und horizontales Drücken, um Längsnähte an Tankwänden zu schließen.
- Durchmesserbereich: Maschinen werden nach minimalem und maximalem Arbeitsdurchmesser spezifiziert. Überprüfen Sie daher, ob der Bereich sowohl Ihren kleinsten als auch Ihren größten Tank abdeckt.
- Antrieb und Steuerung: Frequenzumrichterantrieb mit Pendel- oder Fußsteuerung, Drehzahlen typischerweise zwischen 100 und 1000 mm pro Minute, plus Tippbetrieb zur Ausrichtung.
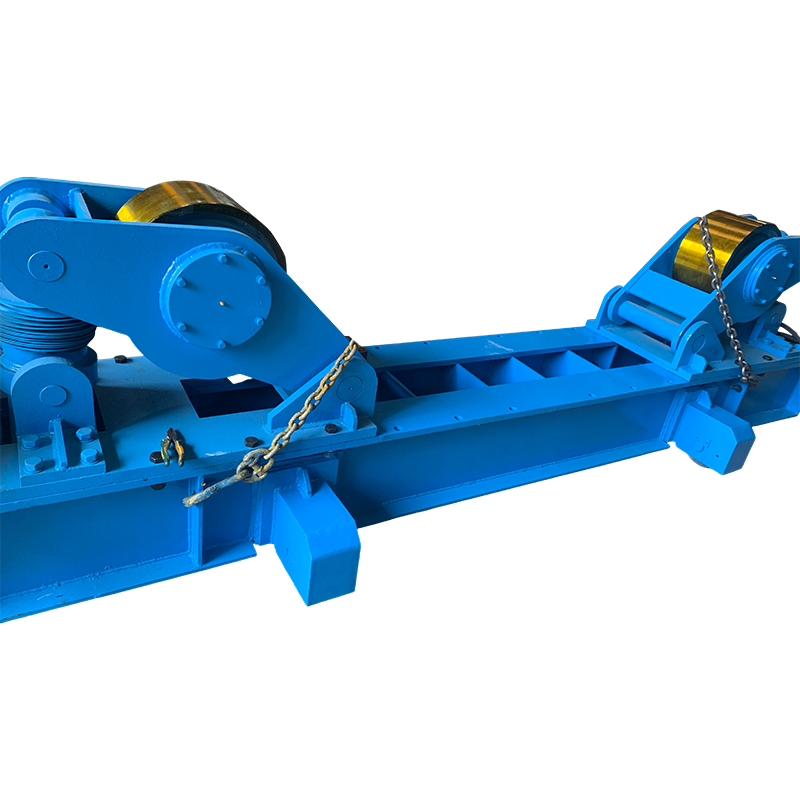 100T Fit-Up-Schweißrotator mit manueller Orbitalbewegung Robuster 100-Tonnen-Montagerotator für zylindrische Werkstücke; manuelle Schienenbewegung, einstellbarer Achsabstand und stabile Nahtschweißunterstützung für große Behälter. Produkt anzeigen →
Für große Schiffe ist ein umgebauter Rotator in der 100-Tonnen-Klasse mit manueller Orbitalbewegung ein üblicher Ausgangspunkt, und die gleiche Logik erklärt sich Wie Schweißrotatoren die Herstellung von Metalltanks und -rohren verändern in der Praxis.
Schweißpositionierer: Drehmoment und Exzentrizität sind wichtiger als die Nennlast
Ein Schweißpositionierer wird durch das Drehmoment spezifiziert, das normalerweise in kNm ausgedrückt wird, zusammen mit der Exzentrizität der Last, nicht allein durch die Last in Kilogramm. Ein 3-t-Positionierer mit großem Tisch erzeugt möglicherweise nur ein Kippmoment von 3–6 kNm, und ein langes Werkstück, das außerhalb der Tischmitte eingespannt wird, vervielfacht den Bedarf.
- Last versus Drehmoment: Bitten Sie den Lieferanten, mit Ihrem tatsächlichen Teil und seinem Schwerpunkt zu rechnen.
- Konfiguration: Herkömmliche Einsäulen-Drehtische decken 30 kg bis mehrere Dutzend Tonnen ab, Doppelsäulen- und L-Tische handhaben versetzte oder längliche Teile und servogesteuerte Einheiten halten die Position für automatisiertes Schweißen genau.
- Tischmerkmale: T-Nuten oder Gewindelöcher zum Klemmen, eine hohle Mitte für Kabel und Gas und eine angegebene Ebenheit für eine präzise Montage.
- Bewegung: 360-Grad-Drehung mit 0-90-Grad-Neigung ist Standard. Überprüfen Sie daher den Geschwindigkeitsbereich für das Schweißen im Vergleich zum Laden und Entladen.
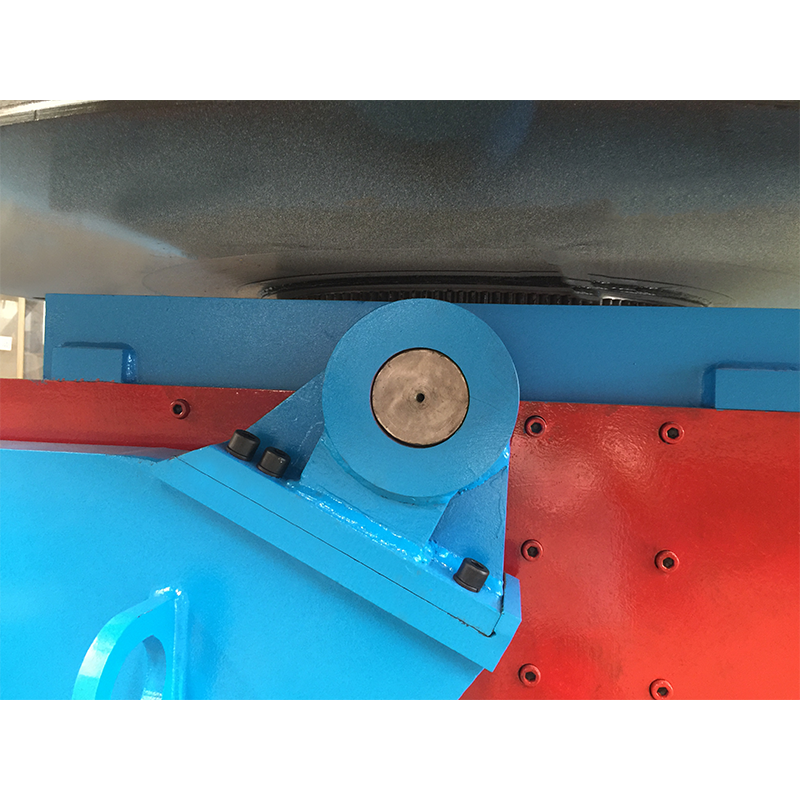 5T Konventioneller Schweißpositionierer für mittelschwere bis schwere Werkstücke Konventioneller 5-Tonnen-Positionierer mit Neigungs- und Drehfunktion, Geschwindigkeitsregelung mit variabler Frequenz und mehreren Steuermodi; geeignet für gängige industrielle Werkstücke bei gleichzeitiger Ausgewogenheit von Kapazität und Kosten. Produkt anzeigen →
Ein herkömmlicher 5-Tonnen-Drehtisch mit Standarddrehung und -neigung eignet sich für die meisten kleinen Rahmen- und Halterungsbaugruppen. Größere oder ungünstige Teile werden normalerweise in die Breite verschoben Schweißpositionierer und Drehtische .
Säulen- und Auslegersysteme und automatisches Schweißen
Sobald sich das Werkstück zuverlässig dreht, ist der Brenner der nächste Engpass. Ein Schweißmanipulator, oft auch als Säule und Ausleger bezeichnet, hält den Schweißkopf, hält den Stickout konstant und ermöglicht es einem Bediener, eine Naht von einer Kontrollstation aus zu führen, anstatt über dem Lichtbogen zu stehen.
SÄGE- oder WIG-Säule und Ausleger?
- Das Unterpulverschweißen ist für Kohlenstoffstahl ab etwa 6 mm geeignet, mit Abschmelzraten von mehreren Kilogramm pro Stunde und einem Flussmittelrückgewinnungssystem.
- WIG eignet sich für Edelstahl, Aluminium und dünne, hochwertige Verbindungen; Es ist langsamer und erfordert eine genaue Steuerung der Lichtbogenlänge sowie einen Kaltdrahtvorschub.
- Kundenspezifische Ausleger werden nach Auslegerhub, Säulenhöhe, Fahrgestell und Traversentyp spezifiziert, um für lange Schiffe oder begrenzte Buchtlayouts geeignet zu sein.
- Integration: Manipulatoren werden üblicherweise zusammen mit einem Rotator und einem gemeinsamen Steuerungssystem bestellt, sodass Rotationsgeschwindigkeit und Schweißgeschwindigkeit synchronisiert bleiben.
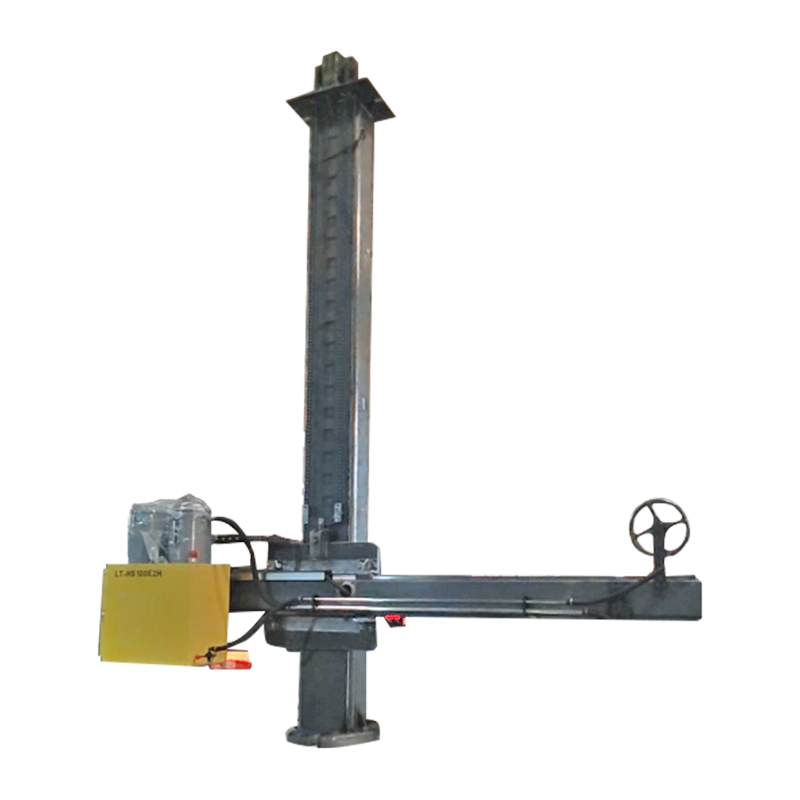 4030 Maßgeschneiderte Säule und Ausleger mit elektrischer Orbitalbewegung Kundenspezifische Schweißsäule und Ausleger mit elektrischer Orbitalbewegung; Teil der Familie der Schweißmanipulatoren, die einen Schweißkopf mit stabilem Stickout halten. Produkt anzeigen →
Unterstützende Werkzeuge und Verbrauchsmaterialien, die Sie noch benötigen
Die Verwendung von Kleinteilen macht die Verwendung von Großgeräten nicht überflüssig, und eine fehlende Klemme stoppt einen 100-Tonnen-Rotator genauso effektiv wie eine verschlissene Schleifscheibe.
- Winkelschleifer mit einem Vorrat an Schleif-, Trenn- und Fächerscheiben zur Schweißnahtbearbeitung und Kantenvorbereitung.
- Klemmen: F-Klemmen, Kantenklemmen, Rohrausrichtungsklemmen und Halteklammern zum Anbringen vor dem Heften.
- Messwerkzeuge: Maßband, Stahlmaßstab, Schweißlehre für Beinlänge und Hals, Wasserwaage und ein Messschieber.
- Oberflächenvorbereitung: Drahtbürsten, Nadelentroster und Entfettungswerkzeuge, da Porosität normalerweise mit Öl und Walzzunder beginnt.
- Rauchabsaugung und PSA: richtige Helmfarbe, Handschuhe, Leder, Gehörschutz und Absaugung oder Atemschutzmasken für rostfreie und verzinkte Arbeiten.
Passende Ausrüstung für den Job: Eine Auswahltabelle
Die folgende Tabelle ordnet häufige Herstellungsprobleme den Geräten zu, die sie lösen, und den Spezifikationen, die darüber entscheiden, ob der Kauf tatsächlich funktioniert.
| Job oder Problem | Ausrüstung | Spezifikation, die über den Erfolg entscheidet | Typischer Bereich |
|---|---|---|---|
| Panzer- und Schiffshüllen | Montage-Schweißrotator mit hydraulischem Hub | Belastung pro Paar, Durchmesserbereich, Radbreite | 10-1000 t |
| Rohr- und Druckbehälter | Selbstausrichtender oder verstellbarer Schweißrotator | Radkonfiguration, Geschwindigkeitsbereich, Antriebsart | 1-300 t |
| Kleine Baugruppen und Rahmen | Schweißpositionierer oder Drehtisch | Drehmoment in kNm, Exzentrizität, Tischebenheit | 30 kg-50 t |
| Lange Nähte an Gefäßen | Säulen- und Auslegermanipulator | Auslegerhub, Säulenweg, Kopftyp | 3-8 m Ausleger |
| Tellervorbereitung | CNC-Brenn- oder Plasmaschneidmaschine | Schnittbreite, Wiederholgenauigkeit, Verschachtelungssoftware | 1,5-4 m breit |
Kaufüberlegungen und häufige Risiken
Die teuersten Fehler bei Schweißgeräten sind eher Spezifikationsfehler als Herstellungsfehler, und sie sind in der Regel bereits vor der Bestellung sichtbar.
- Einschaltdauer: Intermittierender Werkstatteinsatz und Dreischichtproduktion sind unterschiedliche Maschinen, fragen Sie daher nach der Einschaltdauer und der Motorisolationsklasse.
- Drehmoment und Exzentrizität, nicht nur Tonnage: Überprüfen Sie das Lastdiagramm anhand Ihres tatsächlichen Schwerpunkts.
- Toleranz versus Bedarf: Die Kosten für -0,1 mm auf einem Schneidtisch werden für Brennschnittplatten verschwendet, die mit einem Spalt von 2 mm verschweißt werden.
- Ersatzteile und Service: Räder, Lager, Antriebsmotoren, Steuerplatinen und Anhängeranschlüsse sollten Standardteile sein oder klar dokumentiert sein.
- Zertifizierung und Dokumente: CE-Kennzeichnung, sofern erforderlich, Materialzertifikate, Schaltpläne und ein Handbuch in der Sprache Ihres Betreibers.
- Werksabnahmetest: Lassen Sie die Maschine vor dem Versand mit einer repräsentativen Last laufen und zeichnen Sie Drehzahl, Geräuschentwicklung und Temperaturanstieg auf.
- Individualisierung versus Standard: Wenn nur der Durchmesserbereich ungewöhnlich ist, ist eine modifizierte Standardmaschine in der Regel günstiger und schneller als eine vollständig kundenspezifische Konstruktion.
- Installation und Schulung: Vereinbaren Sie vor der Unterzeichnung, wer Fundamente, Strom, Inbetriebnahme und Bedienerschulung liefert.
FAQ
Was ist der Unterschied zwischen einem Schweißrotator und einem Schweißpositionierer?
Ein Schweißrotator dreht zylindrische Werkstücke um die eigene Achse, was für Rohre, Fässer und Tankmäntel geeignet ist. Ein Schweißpositionierer kippt und dreht ein Werkstück auf einem Tisch, sodass eine Schweißnaht in eine bequeme Position gebracht werden kann, die für Rahmen, Flansche und gefertigte Baugruppen geeignet ist. Werkstätten, die an Schiffen arbeiten, benötigen normalerweise beides.
Wie viel Ladekapazität benötige ich?
Beginnen Sie mit dem schwersten Werkstück, fügen Sie Werkzeuge und Vorrichtungen hinzu, fügen Sie einen Spielraum von 20 bis 30 Prozent hinzu und prüfen Sie dann den exzentrischen Lastfall. Bei der Nenntragfähigkeit wird normalerweise eine mittige Last auf einem ebenen Radpaar vorausgesetzt, sodass eine versetzte Naht die nutzbare Zahl verringert.
Sollte ich mich für selbstausrichtende oder einstellbare Schweißrotatoren entscheiden?
Selbstausrichtende Einheiten eignen sich besser für gemischte Durchmesser und unterschiedliche Arbeiten, einstellbare Einheiten eignen sich besser, wenn ein Durchmesser wiederholt hergestellt wird und es auf vorhersehbaren Radkontakt ankommt, und angepasste Versionen sind die Wahl, wenn auch Längsnähte geschlossen und ausgerichtet werden müssen.
Können Ortungsgeräte nachträglich hinzugefügt werden?
Ja, aber planen Sie zuerst die Fundamente und die Anordnung der Buchten. Die Nachrüstung eines 100-Tonnen-Rotators in einer Halle, die für eine 20-Tonnen-Einheit ausgelegt ist, kostet in der Regel mehr als die Maschine selbst, und der Zugang zum Kran ist oft die eigentliche Einschränkung.
Welche unterstützenden Tools sind am wichtigsten?
Schleifmaschinen, Schraubzwingen und Messwerkzeuge. Die meisten Probleme mit der Schweißqualität sind eher auf die Montage, Reinigung und Messung als auf die Schweißstromquelle zurückzuführen.
Beginnen Sie die Spezifikation anhand des Werkstücks und nicht anhand des Katalogs: Messen Sie das schwerste und das kleinste Teil, entscheiden Sie, in welcher Schweißposition jede Naht hergestellt werden soll, und wählen Sie erst dann Schneid-, Dreh- und Haltegeräte aus, die diese Position wiederholbar liefern können. Die Maschinen, die die Arbeit bewegen, entscheiden darüber, wie viele Stunden eine Schicht tatsächlich produziert.