20T verstellbarer Schweißrotator mit elektrischer Orbitalbewegung und Anti-Drift
Dieser 20T verstellbare Schweißrotator mit elektrischer Orbitalbewegung und Antidrift ist ein fortschrittliches Positionierungsgerät, das speziell ...
See Details
Kaufen Sie ein MIG-Schweißgerät, wenn Sie dünne Bleche in Innenräumen schweißen und Geschwindigkeit, saubere Schweißnähte und eine kurze Lernkurve wünschen. Kaufen Sie ein Stabschweißgerät, wenn Sie im Freien, an rostigem oder schmutzigem Stahl arbeiten oder eine Maschine benötigen, die mit einem Generator startet und den Einsatz auf der Baustelle übersteht. Das ist die ehrliche einzeilige Antwort auf die Frage MIG vs. Stabschweißgerät und gilt für die meisten Fertigungs- und Reparaturarbeiten.
Der Rest dieses Leitfadens erklärt, warum die Aufteilung dort erfolgt, wo sie auftritt: Ablagerungsrate, Eindringprofil, Wind- und Verschmutzungstoleranz, Arbeitszyklus und Betriebskosten. Das Ziel besteht darin, dass Sie einen Prozess auf die tatsächlich geschweißten Verbindungen abstimmen können und nicht auf ein Datenblatt in einem Ausstellungsraum.
MIG ist das schnellere und sauberere Verfahren bei dünnen Blechen, und Stock ist das härtere und fehlerverzeihendere Verfahren bei dicken, schmutzigen oder Arbeiten im Freien.
Beim MIG-Schweißen (Metallgasschweißen) wird ein durchgehender Massivdraht durch eine Pistole geschoben und der Lichtbogen mit Schutzgas geschützt. Sobald Drahtvorschubgeschwindigkeit, Spannung und Gasfluss eingestellt sind, führt die Maschine den Füllstoff für Sie zu. Beim Stabschweißen (Schutzlichtbogenschweißen) wird eine mit Flussmittel beschichtete Elektrode verwendet, die brennt, um einen eigenen Gasschutz zu erzeugen, und die anschließend entstehende Schlacke schützt die Kühlperle.
Dieser einzige mechanische Unterschied bestimmt fast alles andere: Fahrgeschwindigkeit, Reinigungszeit, Windtoleranz, Mindestdicke und die Fähigkeiten, die jeder Prozess von der Person erfordert, die den Stachel oder die Waffe hält.
| Job oder Zustand | Bessere Wahl | Grund |
|---|---|---|
| 1 bis 3 mm starke Karosseriebleche, Kanäle, Schutzvorrichtungen | MIG | Geringe Wärmeeinbringung und kurzer Lichtbogen, minimaler Verzug und keine abplatzende Schlacke |
| Arbeiten im Freien bei Wind | Stock | Der Flussschirm kann nicht weggeblasen werden; Gasschutzdose |
| Rostige, lackierte oder ölige Platte | Stock | Der Lichtbogen brennt durch leichte Verunreinigungen, die MIG-Porosität verursachen würden |
| 6 bis 10 mm starke Strukturkehlen in flacher Lage | MIG (oder flussmittelgefüllt) | Viel höhere Abscheidung pro Stunde an der gleichen Position |
| Vertikal nach oben gerichtete Wurzel am Rohr | Stock | Schnell erstarrte Schlacke stützt die Pfütze auf einer vertikalen Fläche |
| Dünnes Aluminium | MIG | Stock electrodes for aluminium are impractical at small thickness |
| Reparaturarbeiten mit begrenzter Leistung | Stock | Eine 3,2-mm-Elektrode wird aus einer bescheidenen Versorgung mit etwa 90 bis 130 A betrieben |
Verwenden Sie die Tabelle als Filter, nicht als Regelwerk. Wenn Ihre Arbeit zu 80 Prozent aus dünnen Blechen und zu 20 Prozent aus Reparaturen vor Ort besteht, verdient ein Prozess eindeutig den Platz auf der Werkbank; Wenn es umgekehrt ist, ist die Antwort umgekehrt.
MIG erzeugt einen kontinuierlichen Lichtbogen, sodass Ihre Hauptaufgabe darin besteht, den Draht an der Vorderkante der Pfütze zu halten.
Die Drahtvorschubgeschwindigkeit legt den Strom und die Spannung die Lichtbogenlänge fest, während der Gasdurchfluss typischerweise zwischen 12 und 18 Litern pro Minute liegt. Der Übertragungsmodus ändert sich mit der Stromstärke: Kurzschlussübertragung unter etwa 3 mm und niedriger Stromstärke, kugelförmig in der Mitte und Sprühübertragung bei höheren Strömen mit einer argonreichen Mischung. Kurzschluss eignet sich für dünne Bleche und Arbeiten außerhalb der Position; Der Sprühnebel lagert Metall schnell ab und dringt tief ein, ist jedoch normalerweise auf flache und horizontale Positionen beschränkt.
Halten Sie die Handwärmekontrolle an den Bediener, da die Lichtbogenlänge Spannung und Strom direkt verändert.
Eine Konstantstromquelle mit fallender Charakteristik hält den Strom stabil, wenn sich die Lichtbogenlänge ändert. Die Elektrodenklasse ist wichtiger, als die meisten Käufer erwarten: 6013 lässt sich für allgemeine Arbeiten leicht zünden und erneut zünden, 6010 und 6011 erzeugen einen kräftigen, tief grabenden Lichtbogen auf verschmutztem Stahl und 7018 ist eine Elektrode mit niedrigem Wasserstoffgehalt, die in einem erhitzten Köcher trocken gehalten oder nach dem Zeitplan des Herstellers gebacken werden muss. Jeder Stabwulst kostet Sie auch die Entfernung der Schlacke, und die Zeit für das Zerspanen ist ein echter Arbeitsaufwand in jedem Kostenvoranschlag.
MIG gewinnt durch Geschwindigkeit und Finish, der Schläger gewinnt durch die Toleranz gegenüber den Bedingungen, und die beiden liegen sich näher beieinander, als die meisten Leute annehmen, wenn es um die Stärke geht.
| Faktor | MIG | Stock |
|---|---|---|
| Verbrauchsmaterial | Massivdraht oder Fülldraht auf einer Spule | Flussmittelbeschichtete Elektroden, 2,5 bis 5 mm |
| Abschirmung | Gasflasche, Regler und Durchflussmesser | Eingebaut in die Elektrodenbeschichtung |
| Ablagerungsrate | Ungefähr 2 bis 4 kg pro Stunde bei der Sprühübertragung | Ungefähr 1 bis 2,5 kg pro Stunde, begrenzt durch die Elektrodengröße |
| Praktische Mindestdicke | Etwa 0,8 mm mit Vorsicht | Etwa 1,5 bis 2 mm, bevor die Gefahr eines Durchbrennens steigt |
| Penetrationsform | Breit und flach im Kurzschluss; tiefer im Spray | Schmal und tief, insbesondere bei Zelluloseelektroden |
| Aufräumen | Leichte Spritzerentfernung, gelegentliches Drahtbürsten | Schlacke splittert bei jedem Durchgang |
| Wind und Wetter | Arm ohne Obdach | Gut, der Schild wird selbst generiert |
| Lernkurve | Kürzer; Die Maschine führt den Füller für Sie zu | Länger; Bogenlänge und Verfahrwinkel sind handwerkliche Fähigkeiten |
| Positionen | Stark flach und horizontal, vertikal nach unten auf dünnem Blech bearbeitbar | Stark in allen Positionen, auch vertikal nach oben und über Kopf |
| Effizienz des Füllstoffs | Etwa 95 Prozent des Drahtes werden zu Schweißgut | Ungefähr 60 bis 70 Prozent nach Stichleitungsverlust und Spritzern |
| Zusätzliche laufende Kosten | Abschirmung gas and regulator rental | Elektrodenstummel und Schlackenentfernungsarbeiten |
MIG amortisiert sich zuerst in jeder Werkstatt, die dünnes Material in großen Mengen schweißt.
Stick bleibt auf der Baustelle der Standard, denn er verträgt alles, was eine Werkstatt nicht verträgt: Wind, Schmutz, Feuchtigkeit und Vernachlässigung.
MIG dringt ausreichend ein, die Tiefe hängt jedoch eher vom Übertragungsmodus als vom Prozessnamen ab.
Kurzschluss-MIG ist von Natur aus ein Kaltverfahren: Der Draht berührt die Pfütze, klemmt ab und lagert Metall mit begrenzter Schmelztiefe ab, weshalb mangelnde Schmelzung der klassische MIG-Fehler auf Blechen über 6 mm ist. Die Sprühübertragung ändert das Bild, da der Lichtbogen stabil und der Strom hoch genug ist, um die Seitenwände ordnungsgemäß zu verschmelzen. Dabei handelt es sich jedoch weitgehend um eine flache und horizontale Technik. Stabelektroden, insbesondere Zelluloseelektroden, konzentrieren den Strom in einem schmalen Lichtbogen, der selbst auf verschmutztem Stahl ein fingerförmiges Eindringprofil erzeugt.
Wenn Sie in vertikaler Richtung arbeiten, verwenden Sie eine Schnellgefrierelektrode, damit Sie eine kleine Pfütze halten und gleichmäßig aufsteigen können. MIG kann auch vertikal nach oben schweißen, wobei eine niedrigere Drahtvorschubgeschwindigkeit, eine leichte Pendelbewegung und eine Pause an den Spitzen verwendet werden, aber der Spielraum für Fehler ist geringer. Über Kopf ist der Stab im Allgemeinen die besser kontrollierbare Option, da sich die Lichtbogenlänge sofort anpasst, während eine MIG-Pistole keine solche Rückmeldung gibt.
Für welches Verfahren Sie sich auch entscheiden, das qualifizierte Verfahren ist maßgebend: Bei Druck- und Strukturarbeiten entscheidet die Schweißanweisung und die Bedienerqualifikation über die Abnahme, nicht das Prozessschild an der Maschine.
Der Arbeitszyklus ist die Zahl, die darüber entscheidet, ob eine Maschine zu Ihrer Produktionsrate passt, und wird normalerweise mit einer schmeichelhaften Stromstärke angegeben.
Ein typisches kompaktes MIG-Gerät mit einer Nennleistung von 200 A und einem Arbeitszyklus von 60 Prozent kann bei diesem Strom sechs von zehn Minuten schweißen, bei höheren Einstellungen oder in einer heißen Werkstatt weniger. Kleine Inverter-Stick-Sets geben oft eine 100-prozentige Einschaltdauer bei 100 bis 130 A an, was 3,2-mm-Elektroden kontinuierlich abdeckt. Überprüfen Sie die Nennleistung bei der Stromstärke, die Sie tatsächlich verwenden werden, und überprüfen Sie die Eingangsversorgung: Einphasige 230-V-Geräte eignen sich für eine kleine Werkstatt, während dreiphasige 400-V-Geräte die Spannung unter Dauerlast besser halten.
Bei Tanks, Rohrspulen, Schächten und Behältern liefert ein Rotator oder Positionierer, der das Gelenk in die flache Position bringt, normalerweise einen größeren Gewinn als Schaltvorgänge.
Durch die flache Position können Sie einen höheren Strom laufen lassen, ohne dass die Pfütze wegläuft, was die Abscheidungsrate erhöht und das Perlenprofil mit MIG oder Stab verbessert. Bei zylindrischen Werkstücken hält ein angetriebener Rotator mit Anti-Drift-Steuerung die Rotationsgeschwindigkeit konstant und verhindert, dass das Werkstück entlang der Rollen kriecht, sodass die Schweißnaht in einem gleichmäßigen Winkel bleibt.
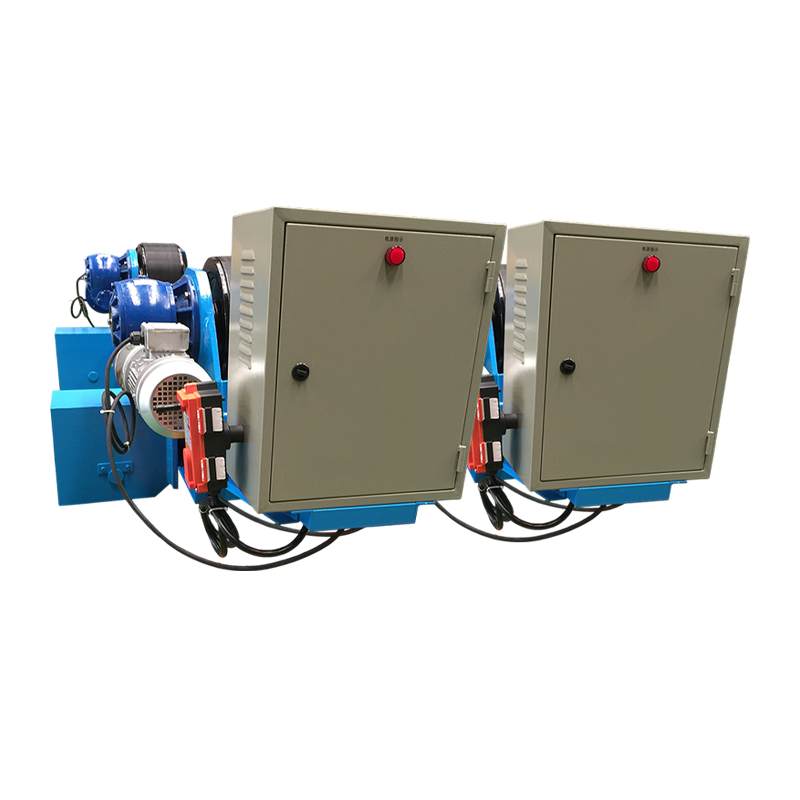 10T verstellbarer Schweißrotator mit Anti-Drift-Steuerung Dieser verstellbare 10-Tonnen-Rotator nutzt einen Sensor und eine SPS-Antidriftkorrektur, um eine stabile Rotation beim Umfangs- und Längsnahtschweißen von zylindrischen Werkstücken aufrechtzuerhalten. Produkt anzeigen →
Ein herkömmlicher Positionierer dient dem gleichen Zweck für gefertigte Teile, die eher geneigt und gedreht als kontinuierlich gedreht werden müssen, und bei schweren Schiffsabschnitten übernimmt ein Einbaurotator sowohl die Ausrichtung als auch die Drehung, bevor der erste Durchgang verlegt wird.
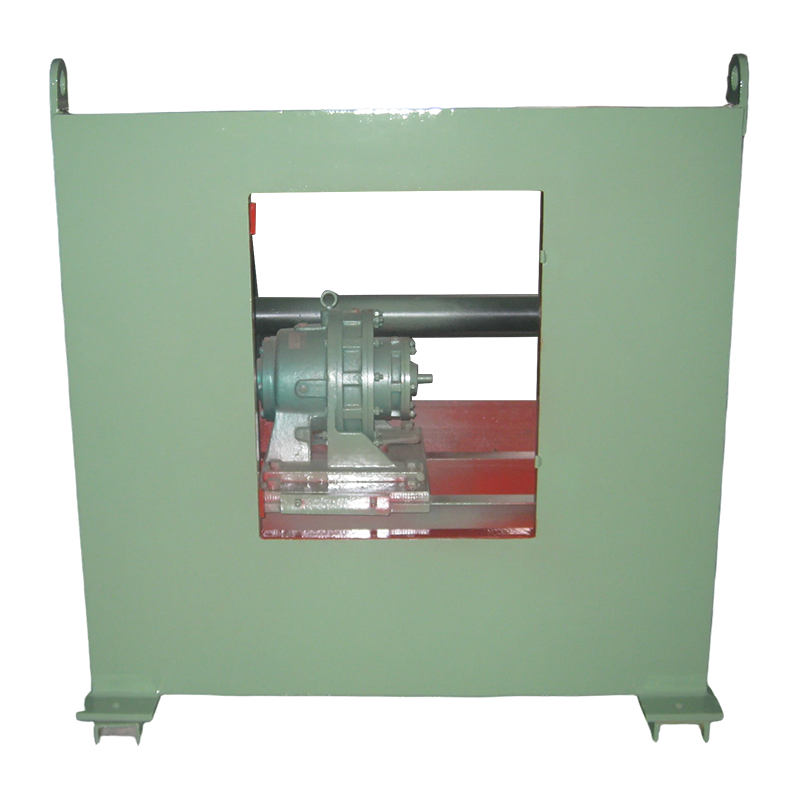 3T Konventioneller Schweißpositionierer für gefertigte Teile Dieser 3-Tonnen-Positionierer kippt und dreht Werkstücke mit einem Gewicht von bis zu 3.000 kg, um die Nähte in einer flachen Position zu halten, mit Rotation mit variabler Frequenz und Fernbedienung oder Fußsteuerung. Produkt anzeigen →
Die Dimensionierung folgt dem Gewicht des Werkstücks mit einem gesunden Spielraum, und die Wahl zwischen selbstausrichtenden, einstellbaren und angepassten Designs hängt davon ab, wie viel Durchmesservariation Sie erwarten. Das volle Schweißrotator-Reihe deckt Lasten der Klassen 1 t bis 1000 t ab, und die praktischen Auswirkungen auf die Tank- und Rohrfertigung werden in diesem Artikel behandelt Wie Rotatoren die Herstellung von Tanks und Rohren verändern .
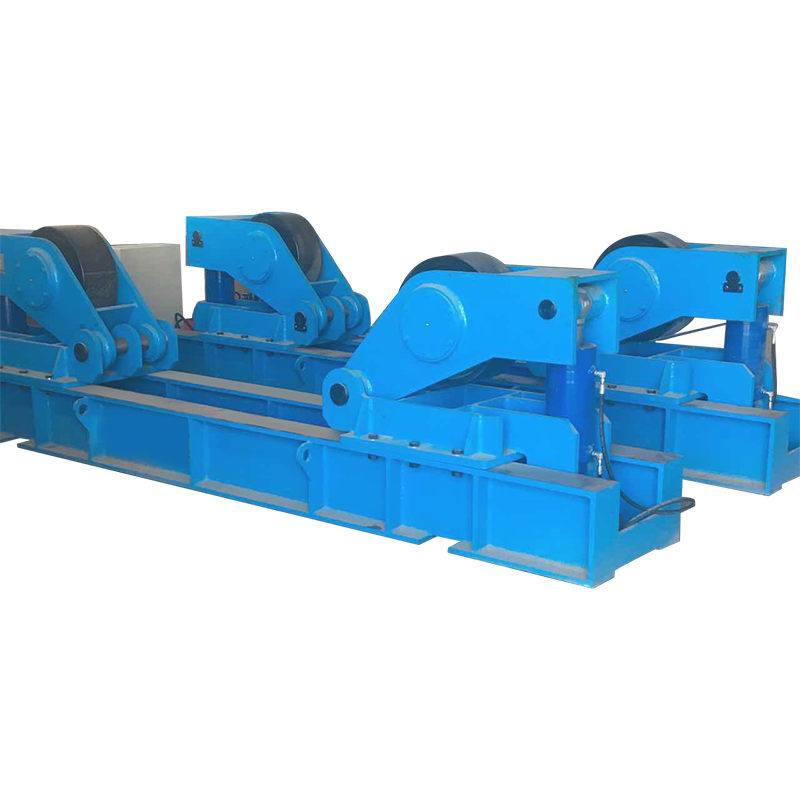 120T Fit-Up-Schweißrotator für große zylindrische Werkstücke Dieser 120-Tonnen-Master-Slave-Rotator unterstützt die Montage und das Schweißen großer Zylinder mit einstellbarem Rollenabstand und Antrieb mit variabler Geschwindigkeit für Windtürme und Druckbehälter. Produkt anzeigen →
Eine kurze, ehrliche Prüfung Ihrer eigenen Arbeit übertrifft jede allgemeine Empfehlung.
Keiner der Prozesse ist von Natur aus stärker; Ein qualifiziertes Verfahren für beides kann die Festigkeit des Grundmetalls überschreiten. Der Stab ist verschmutzungstoleranter und dringt tiefer in dicken, verschmutzten Stahl ein, wohingegen bei einer schlecht ausgehärteten MIG-Kurzschlussperle auf der Platte normalerweise ein Mangel an Verschmelzung auftritt.
Nur Multiprozessmaschinen mit einem dedizierten Stick-Modus und der richtigen Ausgabecharakteristik. Ein Standard-MIG-Gerät verfügt über eine Konstantspannungsversorgung, die für Stabelektroden ungeeignet ist.
MIG ist für die meisten Anfänger einfacher, da die Maschine Füllmaterial zuführt und der Lichtbogen eingeschaltet bleibt. Der Stick erfordert eine unabhängige Steuerung der Bogenlänge, des Bewegungswinkels und der Geschwindigkeit. Rechnen Sie also mit mehrwöchiger Übung, bevor die Perlen gleichmäßig sind.
Beide funktionieren über 10 mm, der praktische Weg ist jedoch unterschiedlich. Stick verwendet große Elektroden und mehrere Durchgänge mit dazwischen liegender Schlackenentfernung; MIG bei der Sprühübertragung oder beim Auftragen von Fülldraht schneller und mit weniger Unterbrechungen.
Massiver Draht erfordert Gas, normalerweise eine Mischung aus Argon und CO2, oder reines CO2 für tieferes Eindringen in Kohlenstoffstahl. Selbstgeschirmter Fülldraht läuft ohne Flasche und verträgt Wind, was ihn zur praktischen Outdoor-Alternative zum Stab macht.
Die laufenden Kosten hängen von Ihrem Arbeits-, Gas- und Füllmaterialmix ab. Massivdraht wandelt etwa 95 Prozent seines Gewichts in Schweißmetall um, während es bei Stabdraht etwa 60 bis 70 Prozent sind, aber Gas, Atemreglermiete und Flaschenhandhabung machen diesen Vorteil bei Arbeiten mit geringem Volumen zunichte.
Wählen Sie den Prozess aus, der zu den Verbindungen passt, die Sie am häufigsten schweißen, und geben Sie dann das verbleibende Budget für die Positionierung von Geräten aus, die diese Verbindungen flach und wiederholbar halten. Ein bescheidener MIG-Satz an einem rotierenden Werkstück übertrifft die Leistung einer größeren Maschine, die die Schwerkraft bekämpft, und ein Stabsatz mit einem guten Positionierer wird bei schweren Schiffsarbeiten das Gleiche leisten. Entscheiden Sie sich für Dicke, Position und Arbeitszyklus vor Ihnen, und der Streit zwischen MIG und Stab löst sich normalerweise in wenigen Minuten von selbst.
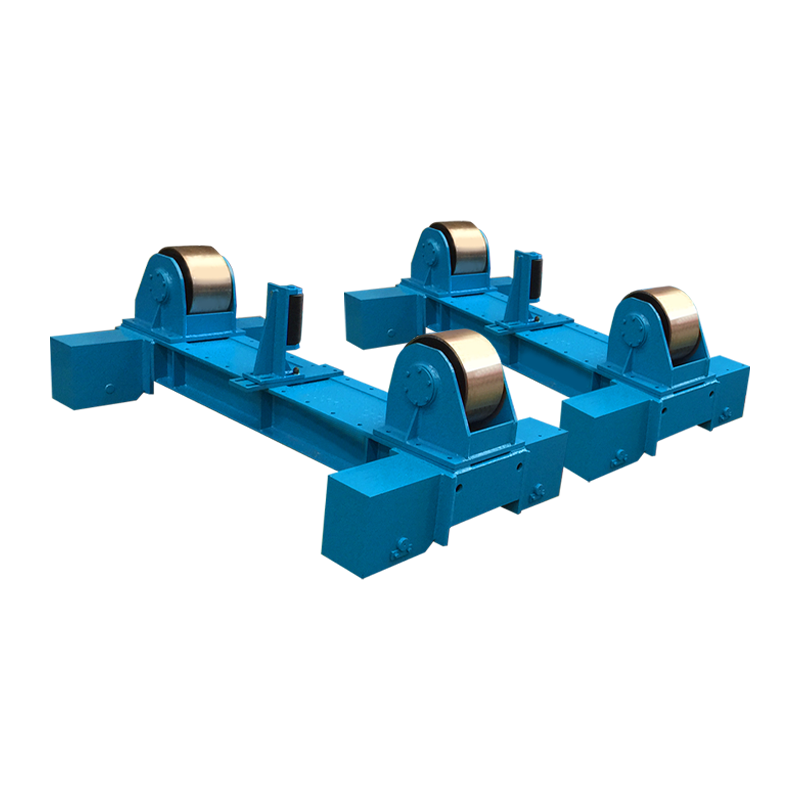
Dieser 20T verstellbare Schweißrotator mit elektrischer Orbitalbewegung und Antidrift ist ein fortschrittliches Positionierungsgerät, das speziell ...
See Details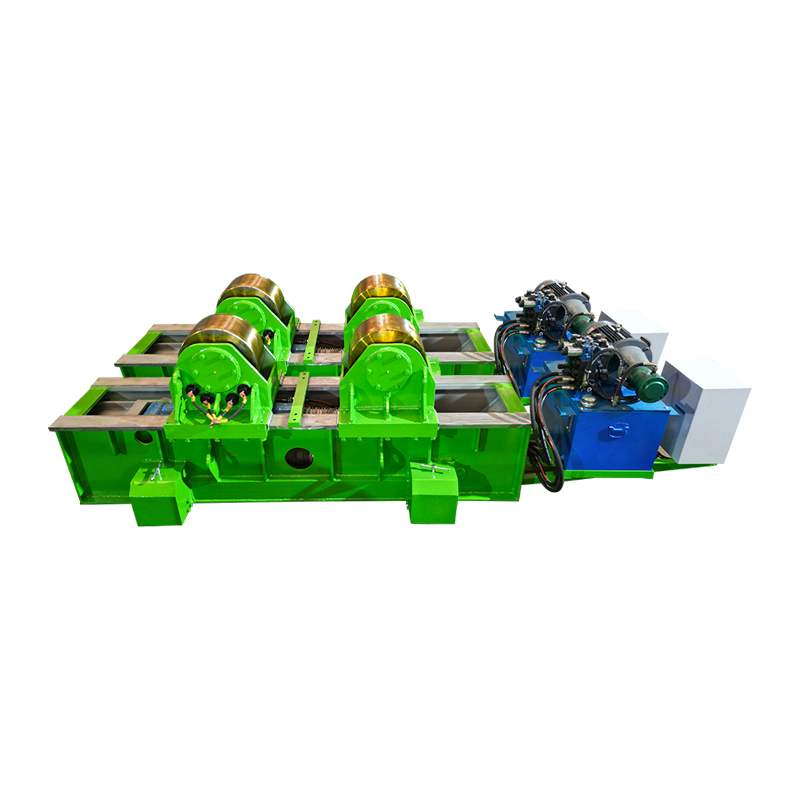
Der 80T Fit Up-Schweißrotator mit hydraulischem horizontalem Druck und manueller Orbitalbewegung hat eine Nennlast von 80 Tonnen und ist speziell f...
See Details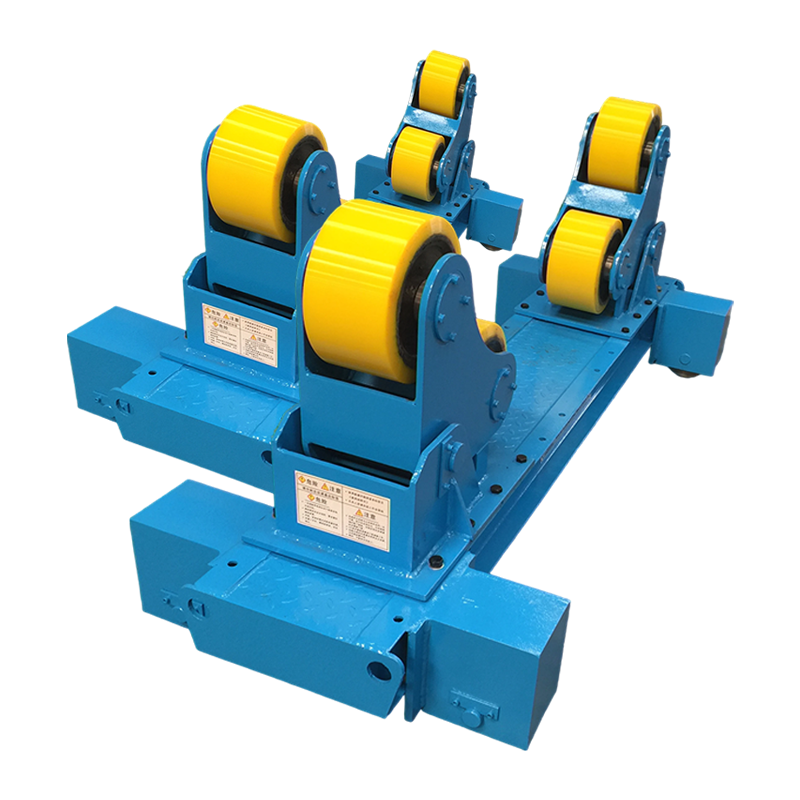
Der selbstausrichtende 20T-Schweißrotator mit manueller Orbitalbewegung und zusätzlichem doppeltzykloiden verbundenen Reduzierstück ist ein Spezial...
See Details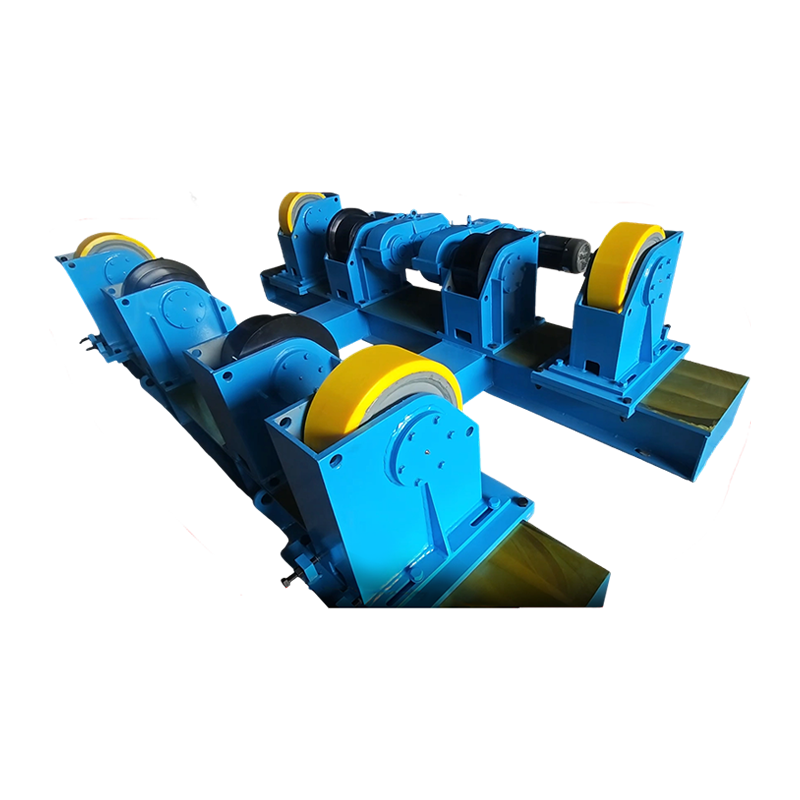
Der verstellbare Schweißrotator 50T (kundenspezifische Version) ist ein Schweißhilfsgerät, das speziell für die Schwerindustrie entwickelt wurde. D...
See Details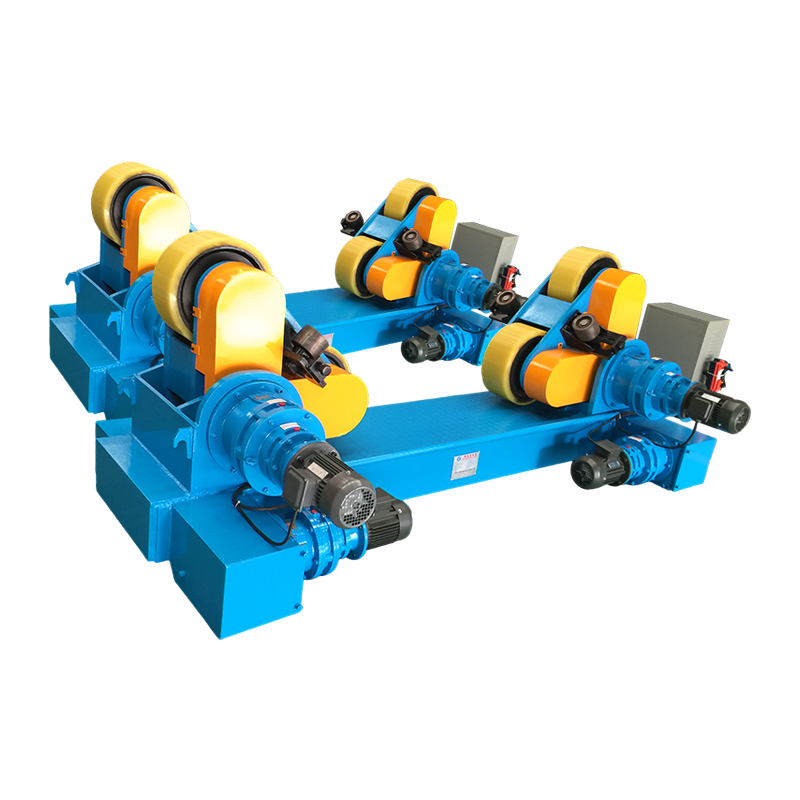
Die selbstausrichtende Schweißrotationsmaschine 40T ist ein hochwertiges Schweißpositioniergerät, das speziell für schwere zylindrische Werkstücke ...
See Details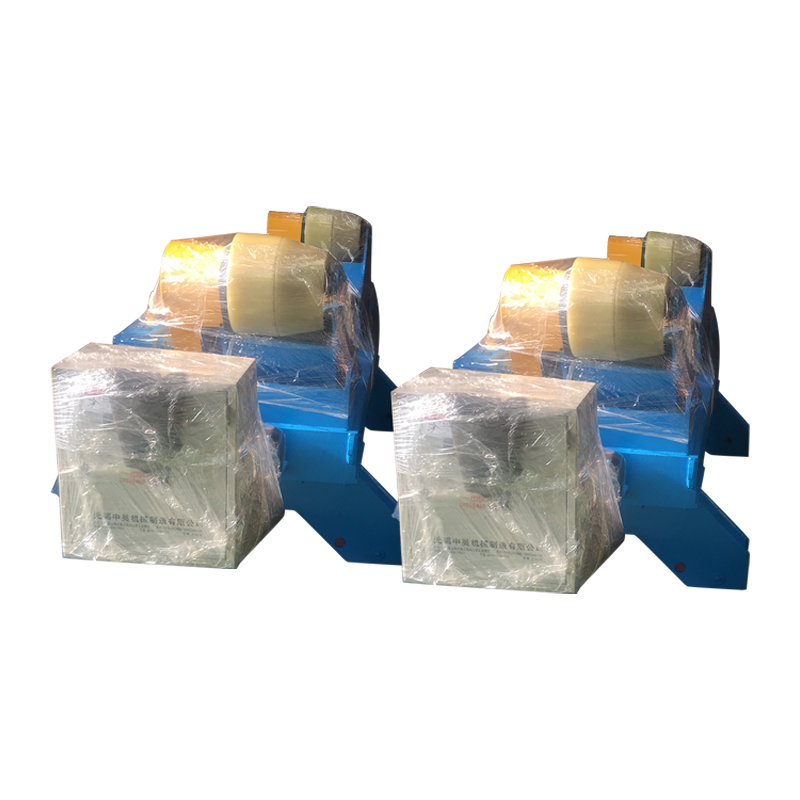
Die selbstausrichtende Rotationsschweißmaschine 20T mit Tragflächenprofil wird häufig in Branchen wie Druckbehältern, chemischen Anlagen, Windturbi...
See DetailsUrheberrecht 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Alle Rechte vorbehalten Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com