Bei der Kapazität handelt es sich um einen Laderaum, nicht um eine einzelne Tonnage
Um die Kapazität des Schweißpositionierers auszuwählen, dimensionieren Sie die Maschine entsprechend dem tatsächlichen Lastbereich: Werkstückgewicht plus Werkzeug, Schwerpunkt, Drehmoment am Tisch oder an den Rollen, Drehzahl und Arbeitszyklus. Eine 5-Tonnen-Belastung ist nur dann sinnvoll, wenn die Last in der Nähe der Tischmitte sitzt, das Werkstück sicher eingespannt werden kann und der Antrieb diese Masse ohne Erschütterungen starten und stoppen kann.
In der Praxis ist die Kapazität die Kombination aus statischer Last, dynamischer Last und Moment. Statische Last ist die Masse auf der Vorrichtung. Dynamische Last tritt auf, wenn das Teil angehoben, indexiert oder angehalten wird. Das Moment erscheint immer dann, wenn der Schwerpunkt von der Rotationsachse versetzt ist. Zwei Teile können das gleiche Gewicht haben und benötigen sehr unterschiedliche Positionierer, da eines kompakt und das andere eine lange, außermittige Schweißkonstruktion ist.
Für Käufer ist die praktische Regel einfach: Kaufen Sie nicht nur nach der Tonnagesäule. Fragen Sie nach der Nennlast bei einem angegebenen Schwerpunktversatz, dem zulässigen Drehmoment, dem Drehzahlbereich bei diesem Drehmoment und der Einschaltdauer. Diese vier Zahlen sagen Ihnen mehr als nur einen Modellnamen.
Beginnen Sie mit der tatsächlichen Werkstücklast
Beginnen Sie mit dem schwersten normalen Werkstück und fügen Sie dann Werkzeuge, Klemmen und temporäre Stützen hinzu. Verwenden Sie nicht allein das Kataloggewicht des Teils. Ein gefertigter Rahmen kann durch Vorrichtungen mehrere hundert Kilogramm an Gewicht gewinnen, und ein Tankabschnitt kann ohne Stutzen, Flansche oder interne Stützen gewogen werden. Bei der Kapazitätsberechnung sollte die gesamte rotierende Masse berücksichtigt werden.
Verwenden Sie eine Lastkarte anstelle einer Zahl. Notieren Sie die Masse, die Gesamtabmessungen, den Schwerpunktversatz von der Rotationsachse und den Überhangabstand im ungünstigsten Fall. Wenn der Schwerpunkt 300 mm von der Tischmitte entfernt ist, ist das Kippmoment die Last multipliziert mit diesem Versatz. Dieser Moment, nicht nur die Masse, belastet das Lager, den Tisch und den Antrieb.
Ein üblicher Ausgangspunkt für die Beschaffung besteht darin, die normale Schweißlast bei oder unter 70–80 % der Nennkapazität zu halten und die Montage- oder Stoßbelastungen innerhalb der vom Hersteller angegebenen Grenze zu halten. Dies ist kein Ersatz für die Berechnung des Herstellers, lässt aber Spielraum für Montagefehler, Schweißverzug und gelegentliche Werkzeugänderungen.
Überprüfen Sie Drehmoment, Schwerpunkt und Drehzahl gemeinsam
Das Drehmoment ist die Kapazitätsgrenze, die Käufer am häufigsten übersehen. Ein Positionierer kann eine Last halten, die er nicht sicher drehen kann. Das erforderliche Drehmoment steigt mit dem Schwerpunktversatz, der Reibung, der Beschleunigung und einer eventuellen Kippachse. Überprüfen Sie bei einem Tischpositionierer das Kippmoment und das Rotationsmoment separat. Überprüfen Sie bei einem Rotator die Rollenlast und das Antriebsdrehmoment, das zum Drehen des Gehäuses erforderlich ist.
Die Drehzahl muss auch am Arbeitsdurchmesser überprüft werden. Die Umfangsschweißgeschwindigkeit beträgt ungefähr π × Durchmesser × U/min. Für einen Mantel mit 1 m Durchmesser und einer Schweißgeschwindigkeit von 300 mm/min beträgt die erforderliche Rotation etwa 0,10 U/min. Das ist sehr langsam, daher muss der Positionierer bei niedriger Drehzahl stabil und steuerbar sein und nicht nur eine hohe maximale Drehzahl erreichen können. Wenn im Katalog nur die Höchstgeschwindigkeit angegeben ist, fragen Sie nach der kontrollierten Mindestgeschwindigkeit und der Geschwindigkeitsstabilität unter Last.
Verwenden Sie diese Reihenfolge: Berechnen Sie die rotierende Masse, lokalisieren Sie den Schwerpunkt, berechnen Sie das Moment, schätzen Sie die Beschleunigung und das Reibungsdrehmoment und vergleichen Sie dann das Ergebnis mit dem Nenndrehmoment des Stellungsreglers bei der beabsichtigten Geschwindigkeit. Bei langen Teilen wirken sich Rollenabstand und Manteldurchmesser ebenso stark auf die Lastverteilung aus wie die Gesamtmasse.
Passen Sie den Positionierertyp an den Arbeitsablauf an
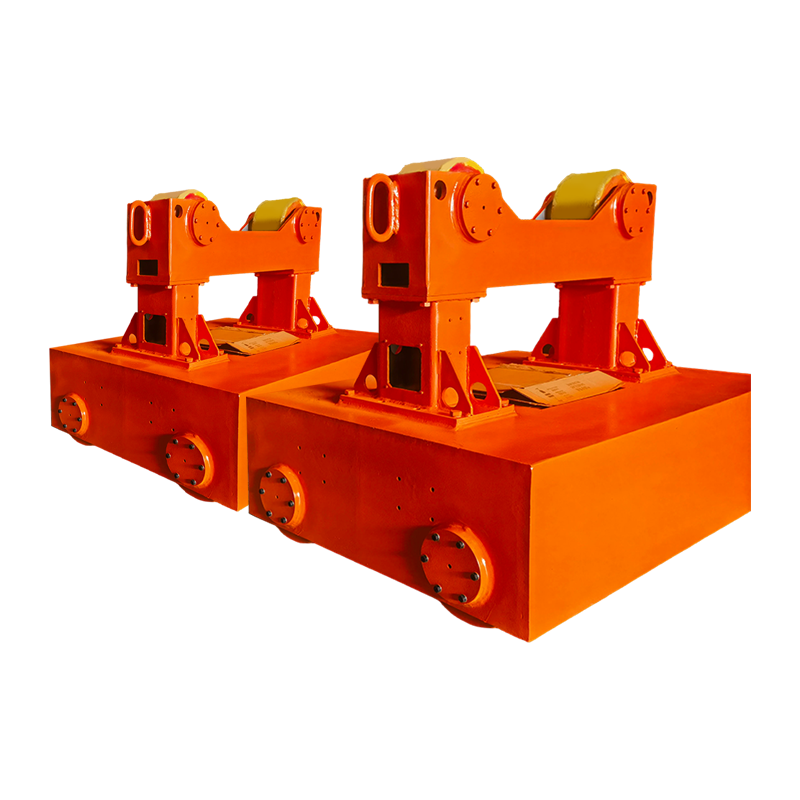
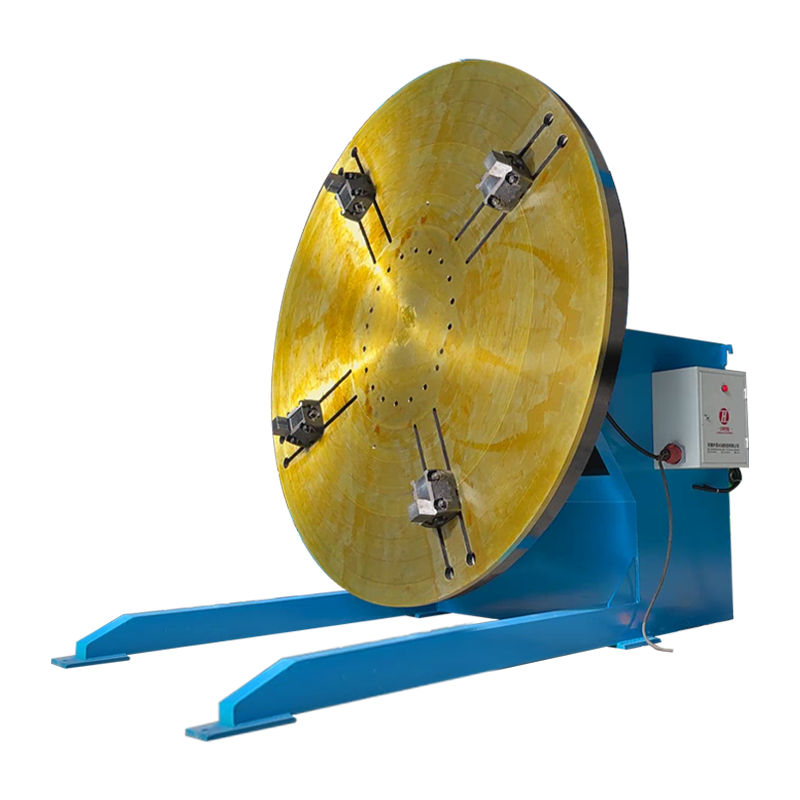
Der richtige Typ ist derjenige, der die Schweißverbindung in einer sicheren, stabilen Höhe präsentiert, ohne dass der Bediener gezwungen ist, gegen die Vorrichtung anzukämpfen; Kapazität und Geometrie sollten gemeinsam überprüft werden. Für kompakte Teile, die nahe der Mitte eingespannt werden können, ist ein herkömmlicher Drehteller effizient. Ein Doppelsäulen- oder L-Positionierer eignet sich für versetzte oder hohe Arbeiten, bei denen der Tisch das Teil erreichen muss. Ein montierter Rotator eignet sich für lange Zylinder, die sich auf Rollen drehen und nicht an einem Tisch hängen sollten.
| Typ | Am besten für | Kapazitätsprüfung |
|---|---|---|
| Herkömmlicher Plattenspieler | Kompakte Schweißkonstruktionen, Rahmen, Flansche | Tischbelastung im Schwerpunkt, Kippmoment, Langsamlaufregelung |
| Doppelsäule oder L-Typ | Hohe oder versetzte Teile mit Zugang zu mehreren Seiten | Moment bei voller Reichweite, Säulensteifigkeit, Bodenbelastung |
| Rotator montieren | Lange Schalen, Rohre und Tankabschnitte | Rollenlast, Manteldurchmesser, Antriebsdrehmoment, axiale Begrenzung |
Für tischmontierte Arbeiten sehen Sie sich die verfügbaren an Schweißpositionierer-Drehtische nach Last und Konfiguration. Ein herkömmlicher 5-Tonnen-Tisch reicht oft für kleine bis mittlere Rahmen aus, jedoch nicht, wenn der Schwerpunkt weit von der Mitte entfernt liegt oder das Teil ein großes Kippmoment erfordert.
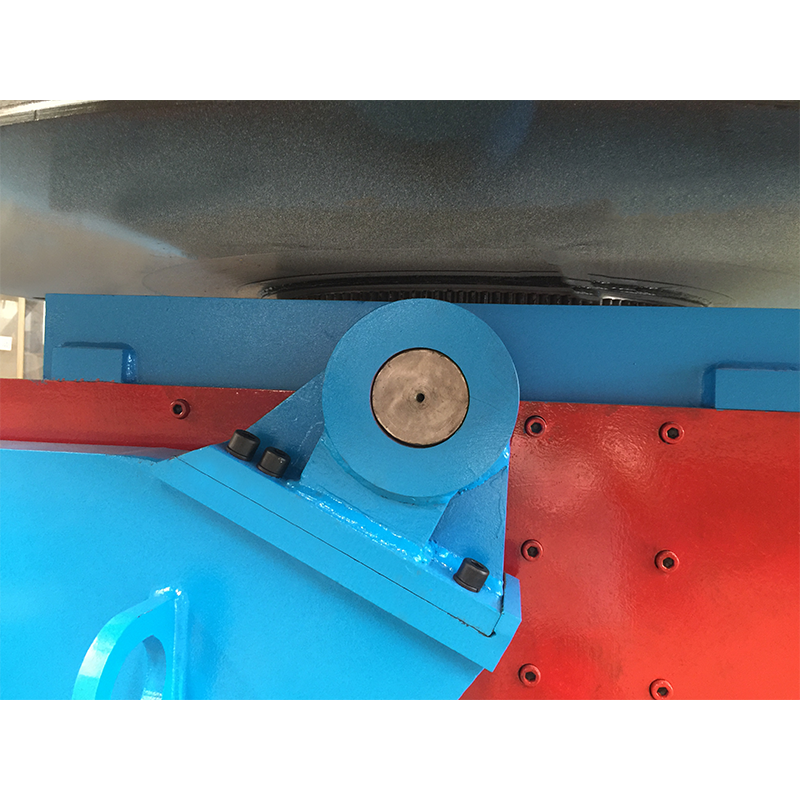 5T Konventioneller Schweißpositionierer für mittelschwere bis schwere Werkstücke Ein 5-Tonnen-Kipp- und Drehtischpositionierer mit stufenloser Geschwindigkeitsregelung, geeignet für kleine bis mittelgroße Rahmen, wenn Last- und Schwerpunktgrenzen überprüft werden. Produkt anzeigen →
Verwenden Sie Rotatoren, wenn das Teil lang und nicht nur schwer ist
Lange zylindrische Werkstücke gehören normalerweise zu einem Rotator, da die Last auf Rollen verteilt wird und die Schweißnaht mit einer stabilen Geschwindigkeit gedreht werden kann; Ein Tischpositionierer kann zu einem Auslegerproblem werden. Bei der Kapazitätsprüfung ändern sich: Rollenlast, Manteldurchmesser, Schwerpunkt entlang der Achse und das Antriebsdrehmoment, das zur Überwindung von Reibung und geringfügiger Ovalität erforderlich ist.
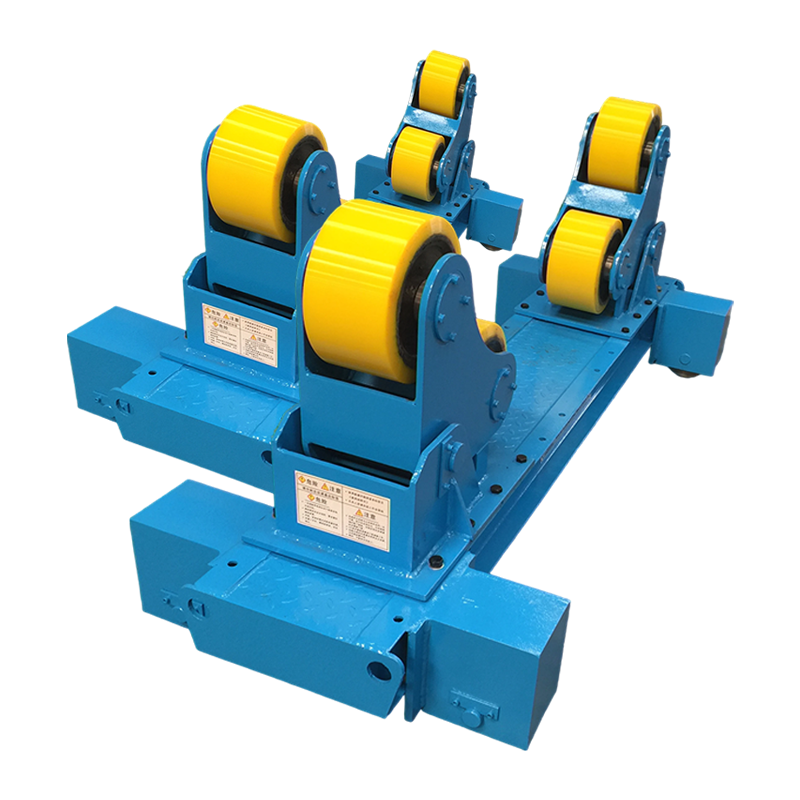
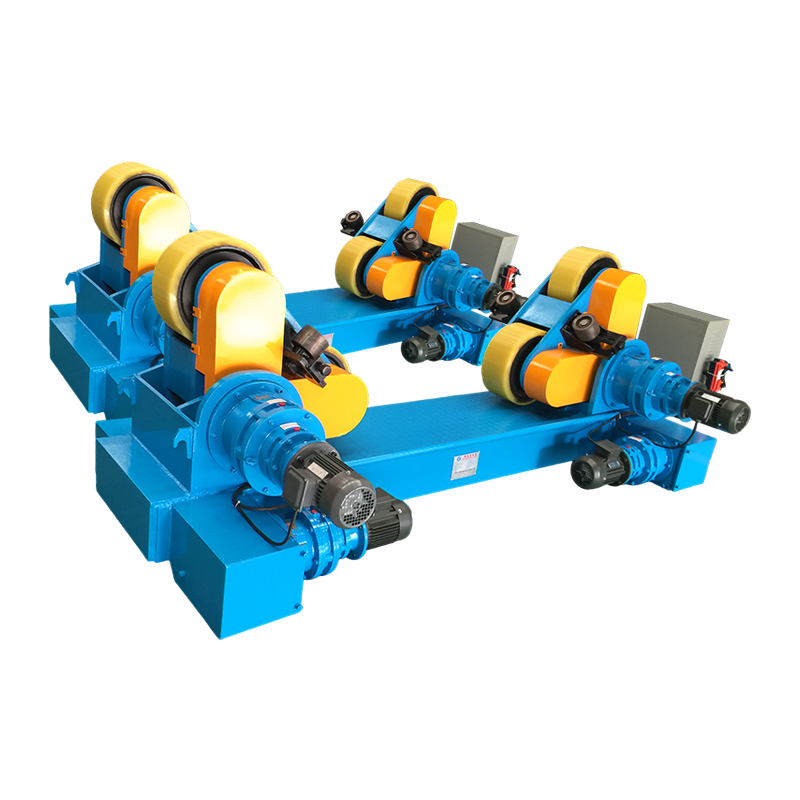
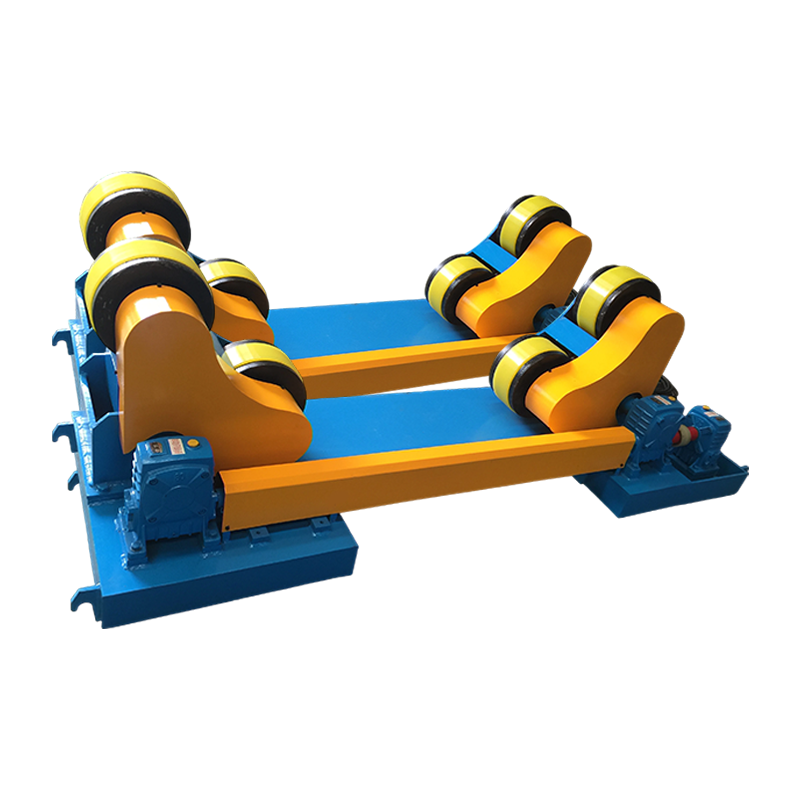
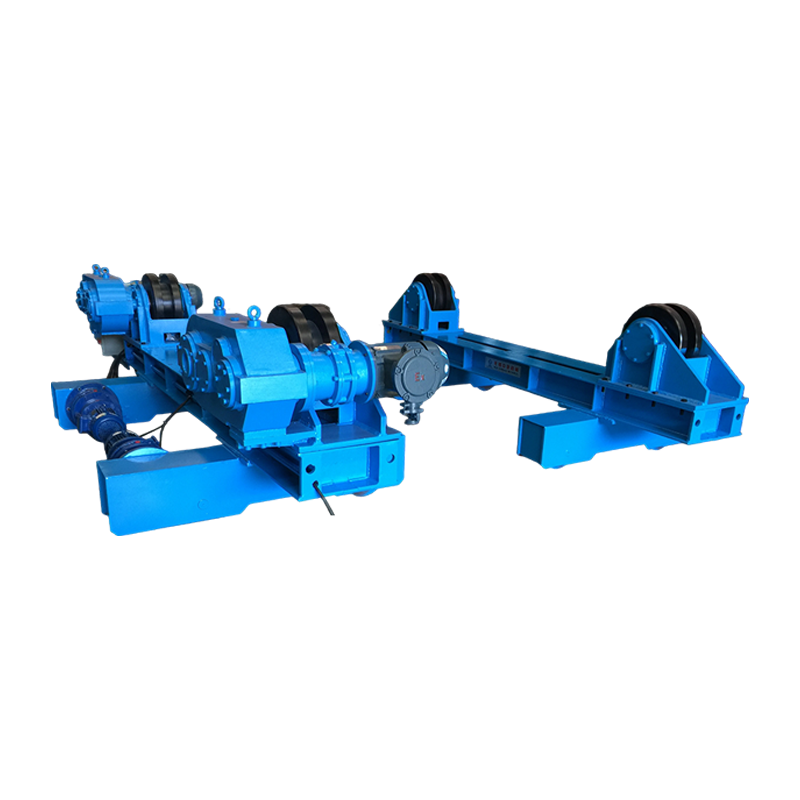
Bestätigen Sie bei einem Tank- oder Rohrabschnitt den Rollenabstand und die nicht unterstützte Länge des Mantels. Wenn es sich bei der Arbeit um einen langen Zylinder und nicht um ein auf dem Tisch montiertes Teil handelt, vergleichen Sie Schweißrotatoren und Drehrollenrahmen . Vergleichen Sie dann die Antriebs- und Rollenanordnung mit dem tatsächlichen Gehäuse.
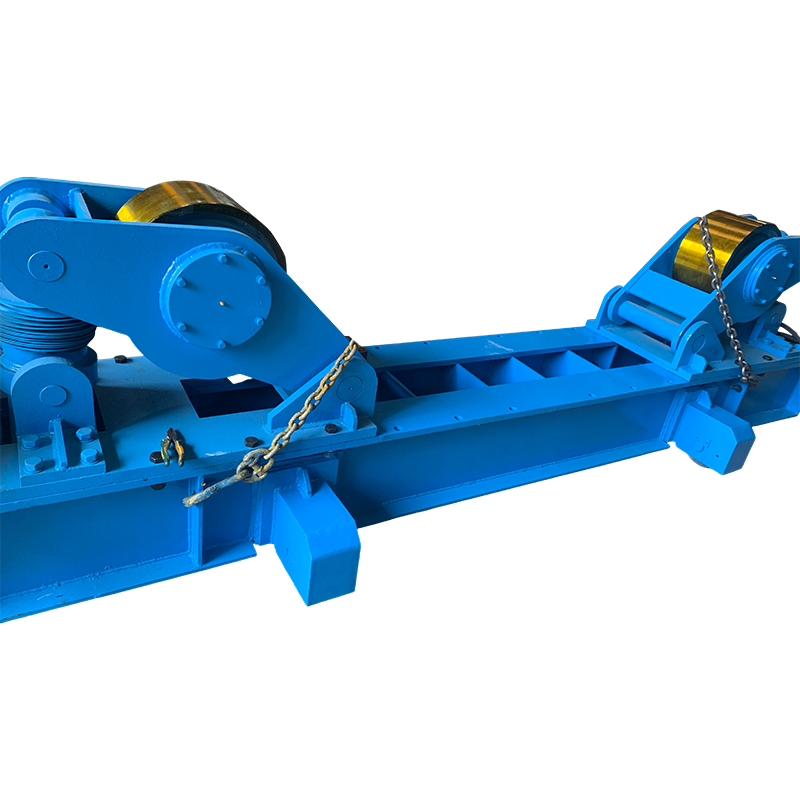 100T Fit-Up-Schweißrotator mit manueller Schienenbewegung Ein 100-Tonnen-Rotator für die Montage mittelgroßer bis großer Zylinder mit manueller Schienenbewegung und einstellbarem Rollenabstand zur Unterstützung stabiler Umfangs- und Längsnahtschweißungen. Produkt anzeigen →
Bestätigen Sie Arbeitszyklus, Kontrollen und Sicherheitsmargen
Der Arbeitszyklus entscheidet darüber, ob ein Positionierer, der auf dem Papier angemessen aussieht, die Produktion übersteht; Eine Maschine, die für gelegentliches Vorschalten ausgelegt ist, ist nicht dasselbe wie eine Maschine, die für kontinuierliche Rotation ausgelegt ist. Fragen Sie nach dem Arbeitszyklus oder der ED-Bewertung, der Motor- und Wechselrichterleistung, der Bremsleistung und den zulässigen Starts pro Stunde. Eine Schweißzelle, die nahezu kontinuierlich rotiert, benötigt möglicherweise eine andere Antriebs- und Kühlanordnung als eine Montagestation, die mehrmals pro Schicht weiterschaltet.
Die Bedienelemente sollten zur Aufgabe des Bedieners passen. Fußpedale, Handbedienelemente, Fernschnittstelle und koordinierte Drehung mit einer Schweißsäule wirken sich auf Zykluszeit, Sicherheit und Schweißqualität aus. Der Stellungsregler sollte die Position ohne Drift halten, sanft starten und stoppen und einen Notstopp ohne unkontrollierte Bewegung ermöglichen.
- Überprüfen Sie die Last am tatsächlichen Schwerpunktversatz, nicht nur an der Nennlast.
- Bestätigen Sie den Drehzahlbereich, das Drehmoment bei niedriger Drehzahl und die Drehzahlstabilität unter Last.
- Überprüfen Sie den Arbeitszyklus, den Bremstyp und die zulässigen Starts pro Stunde.
- Überprüfen Sie Klemmung, Erdung, Schutz und Not-Aus-Zugang.
- Bestätigen Sie die Bodenbelastung, das Fundament, die Stromversorgung und den Hubraum.
Eine praktische Auswahl-Checkliste
Verwenden Sie die folgende Checkliste, um eine vage Anforderung in ein Angebot umzuwandeln, das fair verglichen werden kann. Ziel ist es, dass jeder Lieferant die gleichen technischen Fragen beantwortet. Für einfache Arbeiten kann ein Standardgerät ausreichend sein. Bei gemischten oder schweren Arbeiten ist ein maßgeschneiderter Positionierer oft günstiger als die Anpassung einer Standardeinheit nach der Lieferung.
- Listen Sie jede Werkstückfamilie und die schwerste Normallast auf, einschließlich Vorrichtungen.
- Markieren Sie den Schwerpunkt und den maximalen Versatz zur Drehachse.
- Definieren Sie den Prozess: Schweißposition, Neigungswinkel, Rotationsgeschwindigkeit und Arbeitszyklus.
- Legen Sie den Abnahmetest fest: Belastungstest, Rotationstest, Geschwindigkeitsprüfung und Sicherheitsprüfung.
- Bestätigen Sie die Schnittstelle mit der Schweißsäule, dem Roboter oder der vorhandenen Zelle.
Bei ungewöhnlicher Geometrie fordern Sie im Angebot ein Belastungsdiagramm und eine Drehmomentberechnung an. In der WeldNice-Reihe decken herkömmliche Drehtische kleine und mittelgroße Arbeiten ab, während maßgeschneiderte Einheiten schwere oder versetzte Teile bearbeiten.
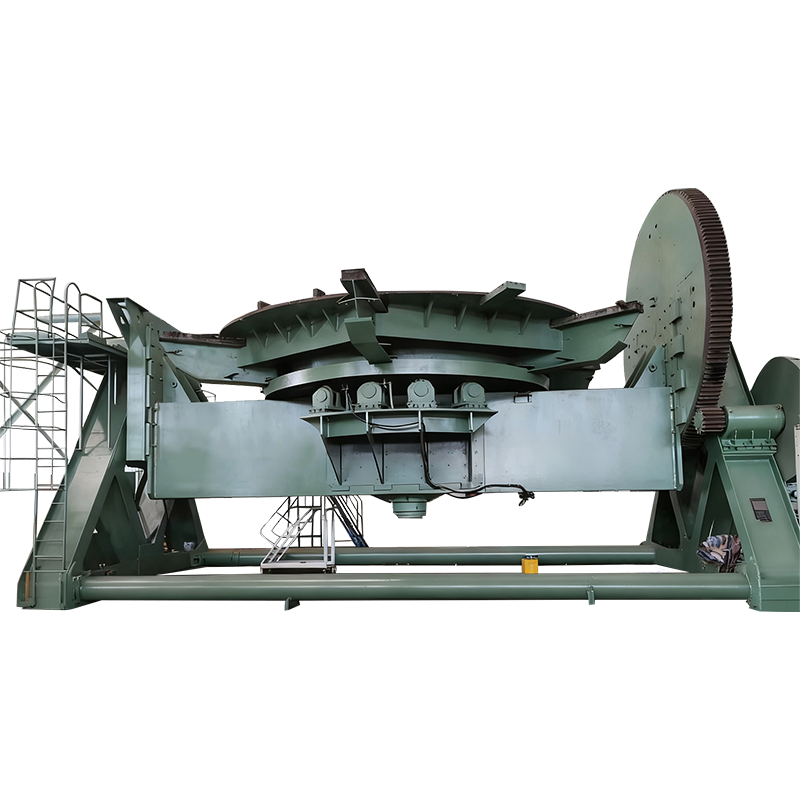 300T Schweißpositionierer für schwere zylindrische Werkstücke Ein 300-Tonnen-Positionierungssystem mit selbstausrichtenden, bolzenverstellbaren Rollenrahmen für Zylinder mit großem Durchmesser, das Polyurethanrollen und einen Antrieb mit variabler Frequenz für eine stabile Rotation verwendet. Produkt anzeigen →
Beschaffungsrisiken, die Sie vor der Bestellung prüfen sollten
Das größte Beschaffungsrisiko besteht darin, Preise zu vergleichen, ohne die Kapazitätsbasis zu vergleichen; Eine günstigere Einheit verwendet möglicherweise einen kleineren Antrieb, einen kürzeren Tisch oder einen leichteren Lagersatz. Bitten Sie jeden Lieferanten, die Nennlast bei einem definierten Schwerpunktversatz, das zulässige Drehmoment, die Drehzahl bei diesem Drehmoment und die Einschaltdauer anzugeben. Fehlen diese Zahlen, ist das Angebot technisch nicht vergleichbar.
Bestätigen Sie außerdem, was ausgeschlossen ist: Werkzeuge, Klammern, Fundamentschrauben, Transport, Inbetriebnahme, Schulung und Ersatzteile. Ein Positionierer, der ohne das richtige Spannfutter oder die richtige Vorrichtung geliefert wird, kann die Einsparungen durch einen niedrigeren Maschinenpreis zunichtemachen. Überprüfen Sie bei Exportprojekten vor dem Versand Spannung, Frequenz, Schutzklasse und Dokumentationssprache.
Vereinbaren Sie abschließend den Abnahmetest. Für einen schweren Stellungsregler reicht ein Leerlauftest nicht aus. Der Test sollte die Nennlast oder eine vereinbarte Testlast, eine Stabilitätsprüfung bei niedriger Geschwindigkeit, eine Bremsprüfung und eine Überprüfung der Sicherheitsvorrichtungen umfassen.
Häufig gestellte Fragen
Wie berechne ich die erforderliche Leistung des Schweißpositionierers?
Berechnen Sie zunächst die gesamte rotierende Masse und addieren Sie dann den Schwerpunktversatz und das Drehmoment, das zum Drehen, Kippen oder Stoppen der Last erforderlich ist. Vergleichen Sie dieses Ergebnis mit der Nennlast und dem Nenndrehmoment des Positionierers bei der vorgesehenen Drehzahl und halten Sie einen praktischen Spielraum für Werkzeug- und Montagevariationen ein.
Ist eine höhere Tonnage immer besser?
Nein. Eine höhere Tonnage kann die Kosten, die Höhe und die Bodenlast erhöhen, ohne dass sich die Schweißnaht verbessert. Die bessere Wahl ist die Maschine, die mit einem sicheren, aber nicht zu großen Spielraum auf die Last, den Schwerpunkt, die Geschwindigkeit und den Arbeitszyklus abgestimmt ist.
Was ist der Unterschied zwischen Tragfähigkeit und Drehmomentkapazität?
Die Tragfähigkeit ist die Masse, die die Struktur und die Lager tragen können. Die Drehmomentkapazität ist die Drehkraft, die der Antrieb und die Struktur übertragen können. Eine Maschine kann eine Last tragen, sie aber dennoch nicht gleichmäßig drehen, wenn der Schwerpunkt zu weit von der Achse entfernt ist.
Wann sollte ich einen Rotator anstelle eines Drehteller-Positionierers wählen?
Wählen Sie einen Rotator für lange zylindrische Werkstücke wie Tanks, Rohre und Schalen, da die Rollen das Teil entlang seiner Länge stützen. Wählen Sie einen Drehtisch für kompakte Teile, die eine Neigung und Drehung um eine Tischachse erfordern.
Was sollte in einem Kapazitätsangebot enthalten sein?
Das Angebot sollte Nennlast, zulässigen Schwerpunktversatz, Drehmoment, Drehzahlbereich, Arbeitszyklus, Steuerungstyp, Werkzeugumfang, Fundamentanforderungen und den Abnahmetest enthalten. Ohne diese Angaben ist der Preisvergleich unvollständig.