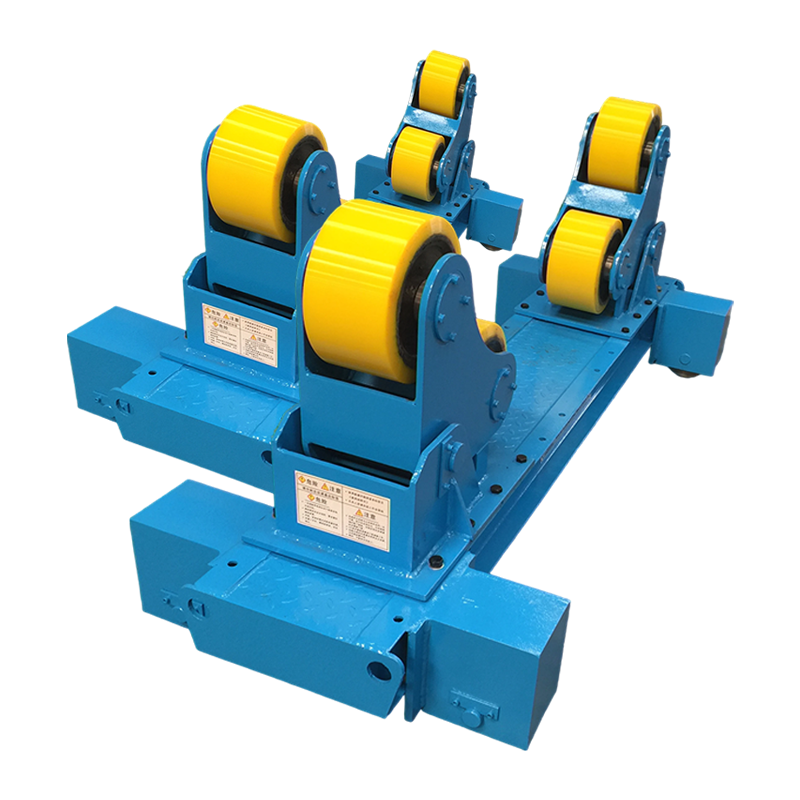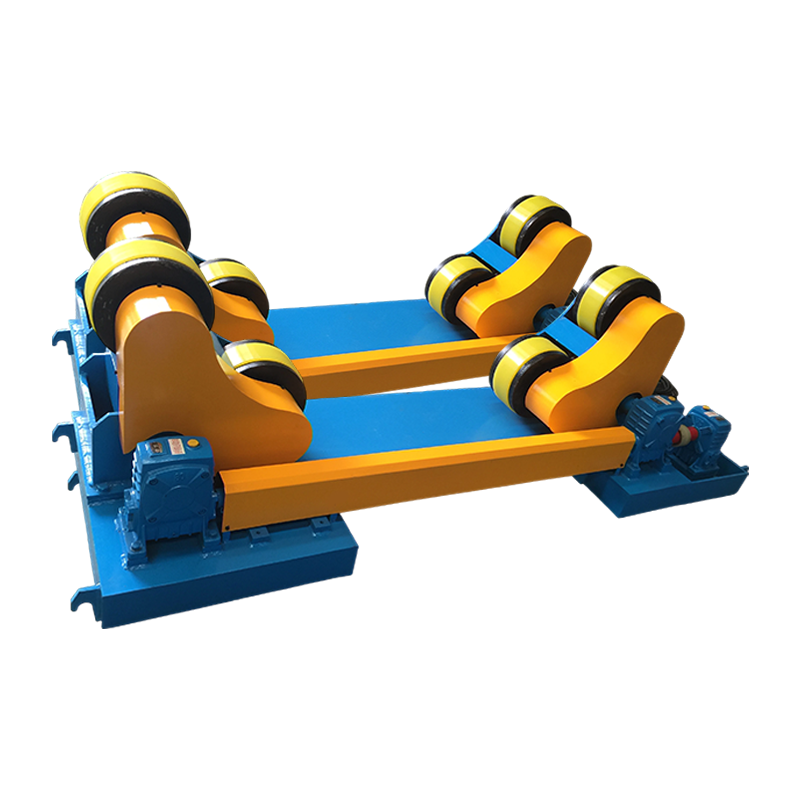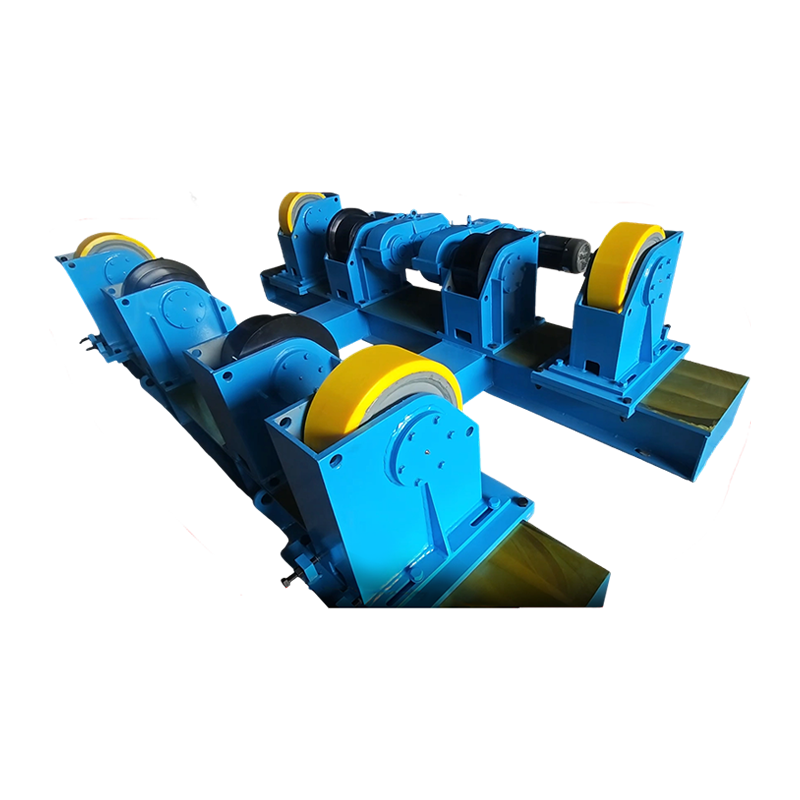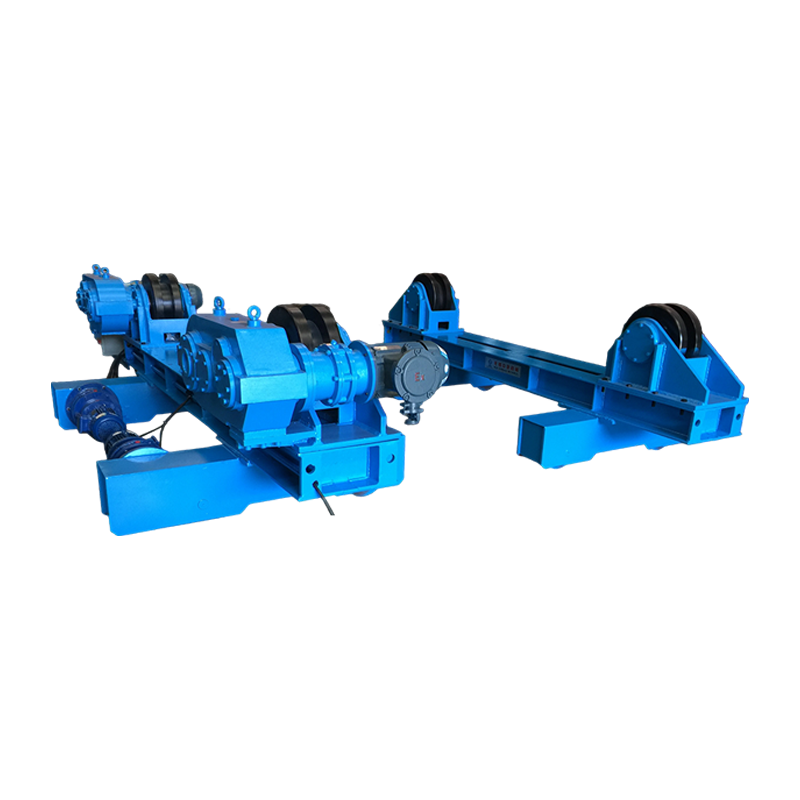
A Rohrschweißpositionierer ist eine motorisierte Drehvorrichtung, die ein Rohrwerkstück mit kontrollierter Geschwindigkeit und kontrolliertem Winkel hält und dreht, sodass der Schweißer während der gesamten Verbindung die optimale flache oder horizontale Schweißposition beibehalten kann, anstatt sich selbst oder das Rohr manuell neu zu positionieren. Anstatt über Kopf, vertikal oder um ein festes Rohr herum zu schweißen – Positionen, die die Lichtbogen-Einschaltzeit verkürzen, die Fehlerquote erhöhen und zu Ermüdung des Schweißers führen – dreht der Positionierer das Rohr kontinuierlich, sodass das aktive Schweißbad immer in der am besten kontrollierbaren Position sitzt: der 12-Uhr- oder 1–2-Uhr-Flachposition.
Laut einer Produktivitätsstudie von 2024 Amerikanische Schweißgesellschaft (AWS) , erreichen Schweißer mit einem Rohrschweißpositionierer 40–65 % höhere Abschmelzraten im Vergleich zum manuellen All-Position-Rohrschweißen und reduziert gleichzeitig die Schweißfehlerrate um bis zu 55 % . Der globale Markt für Schweißpositionierer wurde mit bewertet 620 Millionen US-Dollar im Jahr 2024 und wird voraussichtlich erreicht werden 1,1 Milliarden US-Dollar bis 2031 mit einer CAGR von 8,6 % (Quelle: MarketsandMarkets, 2025), angetrieben durch Wachstum in der Pipeline-Infrastruktur, der Druckbehälterfertigung und automatisierten Schweißsystemen.
So funktioniert ein Rohrschweißpositionierer
Ein Rohrschweißpositionierer klemmt das Rohr an einen rotierenden Spindelstock, der von einem Motor mit variabler Geschwindigkeit angetrieben wird. So kann der Schweißer den Brenner stationär halten, während sich das Rohr darunter mit genau angepasster Bewegungsgeschwindigkeit dreht. Dadurch verändert sich die Schweißgeometrie grundlegend von einem komplexen 3D-Raumproblem zu einer einfachen 2D-Flachpositionsschweißung.
Mechanische Kernkomponenten
- Spindelstock (Antriebseinheit) — Die motorisierte Seite, die das Rohr greift und dreht. Enthält das Getriebe, den Motor (normalerweise AC-Servo oder DC-Motor mit variabler Geschwindigkeit) und das Spannfutter oder die Planscheibe. Der Spindelstock bestimmt das maximale Drehmoment, den Drehzahlbereich und die Neigungsfähigkeit des Positionierers.
- Reitstock (Unterstützungseinheit) — Das passive Stützende, das das gegenüberliegende Ende des Rohrs hält und so ein Durchhängen und Vibrationen bei längeren oder schwereren Rohren verhindert. Der Reitstock gleitet entlang einer Schiene oder einem Bett, um verschiedene Rohrlängen aufzunehmen.
- Spannfutter oder Planscheibe — Die Greifschnittstelle zwischen Positionierer und Rohr. Für Rundrohre werden Dreibackenfutter verwendet; Planscheiben mit verstellbaren Spannarmen eignen sich für Flanschenden, unregelmäßige Formen oder sehr große Durchmesser.
- Geschwindigkeitsregler — Ein Frequenzumrichter (VFD) oder Thyristorregler, der die Drehzahl in Umdrehungen pro Minute einstellt. Der Schweißer stellt eine Rotationsgeschwindigkeit ein, die der Schweißgeschwindigkeit entspricht, die für den ausgewählten Prozess und die Drahtvorschubgeschwindigkeit erforderlich ist.
- Kippmechanismus — Bei Kipppositionierermodellen kippt ein sekundärer Motor oder Schneckengetriebemechanismus die gesamte Drehachse, sodass Kehlnähte an Rohrflanschen und T-Verbindungen im optimalen 45-Grad-Winkel positioniert werden können.
Die Drehzahlberechnung
Die Einstellung der richtigen Drehzahl ist der kritischste Betriebsparameter eines Rohrschweißpositionierers. Die erforderliche Drehzahl errechnet sich aus der Soll-Schweißgeschwindigkeit und dem Rohrumfang:
U/min = Fahrgeschwindigkeit (mm/min) / (Pi x Rohraußendurchmesser (mm))
Zum Beispiel erfordert das Schweißen eines Rohrs mit einem Außendurchmesser von 168 mm (6 Zoll) mit einem GMAW-Verfahren bei einer Zielgeschwindigkeit von 400 mm/min: 400 / (3,14159 x 168) = ca. 0,76 U/min . Die meisten Rohrschweißpositionierer decken einen Geschwindigkeitsbereich von 0,1–5 U/min ab, wobei Premium-CNC-Modelle 0,01–10 U/min für Mikroschweißen bis hin zu Unterpulveranwendungen mit hoher Abscheidung bieten.
Welche Arten von Rohrschweißpositionierern gibt es?
Rohrschweißpositionierer sind in fünf Hauptkonfigurationen erhältlich, die jeweils für eine andere Kombination aus Rohrgröße, Verbindungstyp, Produktionsvolumen und Budget geeignet sind. Die Auswahl des falschen Typs ist der häufigste und kostspieligste Fehler bei der Beschaffung von Stellungsreglern.
1. Spindelstock-Reitstock-Positionierer (H-T).
Die Spindelstock-Reitstock-Konfiguration ist der gebräuchlichste Rohrschweißpositionierertyp für Fertigungsbetriebe und verarbeitet Rohre mit einem Außendurchmesser von 50 mm bis über 1.200 mm und Längen von bis zu 12 Metern oder mehr. Das Rohr wird zwischen dem angetriebenen Spindelstock und dem verschiebbaren Reitstock getragen, der auf einer gemeinsamen Basisschiene montiert ist. Diese Anordnung verhindert ein Durchhängen der Rohre und ermöglicht eine stabile Rotation bei sehr niedrigen Drehzahlen bei schweren Rohren. Die typische Tragfähigkeit liegt je nach Modell zwischen 500 kg und 20.000 kg.
2. Drehtisch-Positionierer
Ein Drehtisch-Positionierer dreht die Rohrbaugruppe auf einer horizontalen oder kippbaren Tischoberfläche und eignet sich daher ideal für kurze Rohrspulen, Flanschbaugruppen und Rohr-an-Flansch-Schweißungen. Der Tisch lässt sich normalerweise um 0–135 Grad neigen, sodass der Joint unabhängig von der ursprünglichen Ausrichtung in der flachen oder horizontal gerollten Position präsentiert werden kann. Üblich sind Tragfähigkeiten von 50–5.000 kg, wodurch der Drehtisch vielseitig für kleine bis mittlere Rohrdurchmesser bis ca. 600 mm einsetzbar ist.
3. Rohrrotator (Rollensatz / Rollenpositionierer)
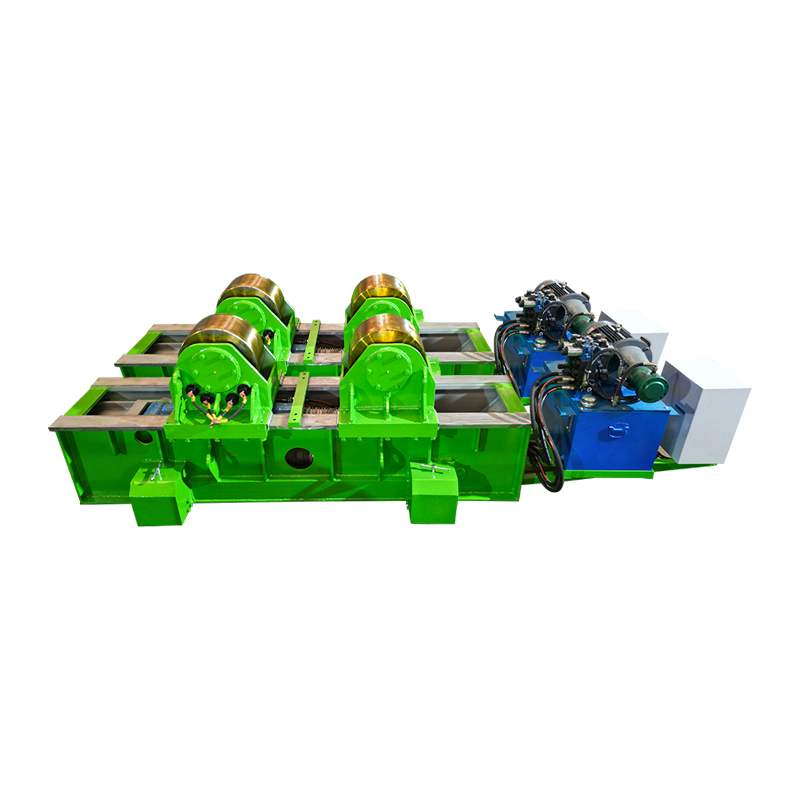
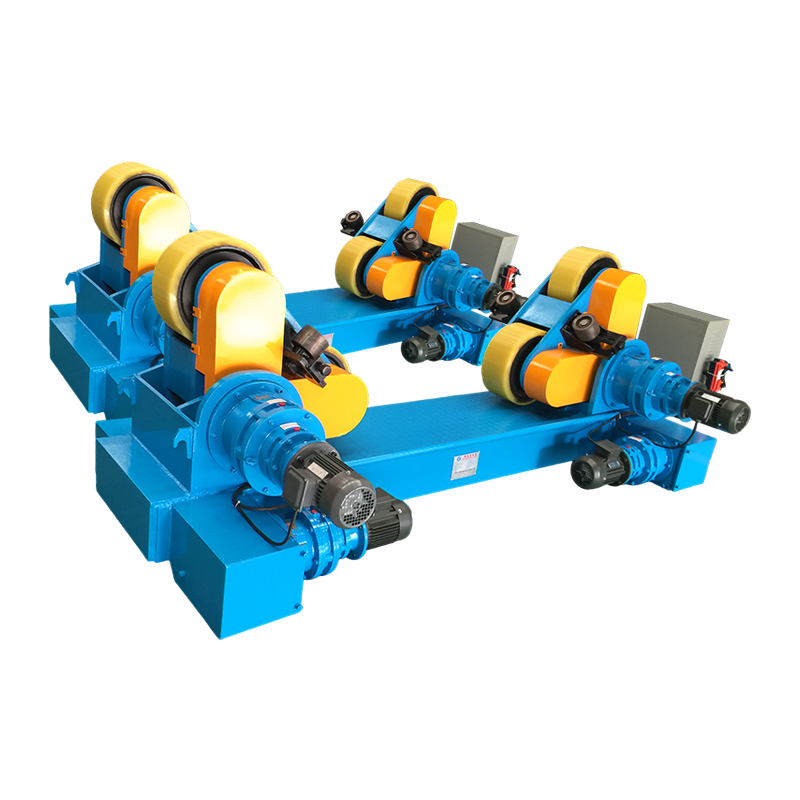
Rohrrotatoren – auch Rollenpositionierer oder Rohrrollensätze genannt – stützen und drehen Rohre und Druckbehälter mit großem Durchmesser auf angetriebenen Gummi- oder Stahlrollen und verarbeiten Durchmesser von 150 mm bis 3.000 mm oder größer. Im Gegensatz zu spannfutterbasierten Positionierern, die das Rohrende greifen, stützen Rollenpositionierer das Rohr entlang seiner Außenfläche und eignen sich daher für sehr lange oder sehr schwere Rohrabschnitte, die nicht auskragend von einem Spindelstock getragen werden können. Rollenpositionierer sind das Standardwerkzeug für die Herstellung von Pipeline-Spulen und das Schweißen von Druckbehälter-Rundnähten.
4. Orbitaler Rohrschweißpositionierer
Ein Orbitalschweißpositionierer wird an der Außenseite eines festen Rohrs festgeklemmt und dreht den Schweißbrenner um den Rohrumfang. Dies ist die richtige Lösung, wenn das Rohr selbst nicht bewegt werden kann. Orbitalpositionierer werden häufig in Pharma-, Halbleiter- und Lebensmittel-Edelstahlrohren eingesetzt, wo Rohre bereits in Prozesssystemen installiert sind. Sie erzielen hochgradig wiederholbare Schweißnähte in Codequalität mit minimalem menschlichen Eingriff und einer Wiederholgenauigkeit von Schweißnaht zu Schweißnaht von besser als 0,1 mm Abweichung der Brennerposition.
5. Manipulator-integrierter Positionierer
Ein in einen Manipulator integrierter Rohrschweißpositionierer kombiniert einen Schweißsäulen- und Auslegermanipulator mit einem synchronisierten Spindelstock-Reitstock-Positionierer, um eine vollautomatische Ein-Bediener-Schweißzelle zu schaffen. Der Manipulator positioniert den Schweißbrenner auf die richtige Höhe und den richtigen Abstand, während der Positionierer das Rohr dreht. Beide Achsen werden über eine CNC-Steuerung synchronisiert, sodass die Verfahrgeschwindigkeit auf der Werkstückoberfläche unabhängig vom Rohrdurchmesser konstant ist. Diese Konfiguration ist Standard in Großserien-Rohrspulenfabriken und beim Bau von Offshore-Plattformmodulen.
Arten von Rohrschweißpositionierern im Vergleich: Welcher passt zu Ihrer Anwendung?
Die Abstimmung des Stellungsreglertyps auf die Anwendung ist die wichtigste Auswahlentscheidung – Ein leistungsschwacher oder falsch konfigurierter Positionierer verursacht Werkstückschlupf, ungleichmäßige Drehung und Qualitätsmängel bei der Schweißnaht, die den gesamten Effizienzvorteil zunichte machen.
| Typ | Rohr-Außendurchmesserbereich | Maximale Belastung | Neigungsfähigkeit | Rohr muss beweglich sein? | Beste Anwendung |
| Spindelstock-Reitstock | 50–1.200 mm | 500–20.000 kg | Optional (0–90 Grad) | Ja | Fertigungswerkstatt; lange Rohrspulen |
| Plattenspieler | 50–600 mm | 50–5.000 kg | Ja (0–135 deg) | Ja | Kurze Spulen; Rohr-Flansch-Schweißnähte |
| Rohrrotator (Rollen) | 150–3.000 mm | 1.000–200.000 kg | Nein | Ja | Gefäße mit großem Durchmesser; lange Läufe |
| Orbitalpositionierer | 6–300 mm (typisch) | N/A (Taschenlampe dreht sich) | N/A | Nein (pipe is fixed) | Installierte Rohrleitungen; Hygieneschläuche |
| Manipulatorintegriert | 100–1.500 mm | 500–30.000 kg | Ja (CNC-controlled) | Ja | Automatisierte Zellen mit hohem Volumen |
Tabelle 1: Vergleich der Rohrschweißpositionierertypen nach Anwendungseignung. Quellen: AWS D1.1 Structural Welding Code; technische Spezifikationen des Herstellers; Hersteller- und Herstellerverband International.
Warum ein Rohrschweißpositionierer die Schweißqualität und Produktivität erheblich verbessert
Der Hauptvorteil eines Rohrschweißpositionierers besteht darin, die schwierigsten Schweißpositionen (über Kopf 6G, vertikal 5G) in die einfachste und produktivste Position (flach 1G / gerollt) für jeden Zoll des Verbindungsumfangs umzuwandeln. Diese einzelne Änderung führt zu messbaren Verbesserungen bei allen wichtigen Fertigungskennzahlen.
Abscheidungsrate und Reisegeschwindigkeit
Das Schweißen in flacher Position ermöglicht wesentlich höhere Drahtvorschubgeschwindigkeiten und Stromstärkeeinstellungen als Überkopf- oder Vertikalpositionen, wodurch die Metallauftragsrate direkt erhöht wird. Beim GMAW-Schweißen (MIG) können die Abschmelzraten in flacher Position 6–9 kg/h erreichen, im Vergleich zu 2–4 kg/h in vertikaler Position und 1,5–3 kg/h in Überkopfposition (Quelle: Lincoln Electric Welding Procedure Guide, 2024). Der Einsatz eines Rohrschweißpositionierers zum Flachwalzen aller Schweißnähte kann daher den Durchsatz pro Schweißerstunde bei Rohrfertigungsarbeiten mehr als verdoppeln.
Reduzierung von Schweißfehlern
Positioniergewalzte Rohrschweißnähte weisen durchweg eine geringere Porosität, mangelnde Verbindung und geringere Fehlerraten unter Schnitten auf als manuelle Allpositionsschweißungen an derselben Verbindung. Eine im veröffentlichten Studie Zeitschrift für Herstellungsprozesse (2023) beim Vergleich des 5G-Festpositionsschweißens mit dem positionierergerollten 1G-Schweißen an Rohren der Güteklasse X65 der API 5L:
- Porositätsrate: 5G fest = 2,4 %; positionierergerollt = 0,4 % (83 % Reduzierung)
- Vorfälle mit fehlender Fusion: 5G fest = 1 pro 4 Gelenke; Positionierer gerollt = 1 pro 22 Gelenke
- Radiologische Akzeptanzrate (gemäß ASME B31.3): 5G fest = 88 %; positionierergerollt = 98,5 %
- Nacharbeitskosten pro Verbindung: 5G-Festnetz = durchschnittlich 340 USD; Positionierer gerollt = durchschnittlich 48 USD
Schweißer-Ergonomie und Ermüdungsreduzierung
Durch den Wegfall des Überkopfschweißens und des Schweißens in ungünstigen Positionen werden die Belastung des Bewegungsapparats und die Ermüdung des Schweißers erheblich reduziert, wodurch sich die produktive Schweißzeit pro Schicht direkt verlängert. Beim Überkopf-Lichtbogenschweißen werden Gesicht und Hals des Schweißers UV-Strahlung ausgesetzt, der Arm muss ständig über Schulterhöhe gehoben werden und es entstehen Spritzer, die in Richtung des Schweißers fallen. In den Ergonomierichtlinien der OSHA werden diese als wesentliche Verletzungsrisikofaktoren identifiziert. Ein mit einem Positionierer ausgestatteter Schweißer behält während der gesamten Schicht in der Regel eine bequeme Sitz- oder Stehhaltung mit dem Brenner auf Ellenbogenhöhe bei, was eine konsistentere Technik und geringere Fehlerquoten in den letzten Arbeitsstunden ermöglicht.
Wichtige Spezifikationen, die bei der Auswahl eines Rohrschweißpositionierers zu berücksichtigen sind
Sieben technische Spezifikationen bestimmen, ob ein Rohrschweißpositionierer in Ihrer spezifischen Anwendung zuverlässig funktioniert. Wenn eine dieser Spezifikationen nicht ausreichend spezifiziert ist, führt dies zu Problemen, deren Behebung nach dem Kauf schwierig und teuer ist.
| Spezifikation | Was es bedeutet | Unterdimensionierungsrisiko | Empfohlene Sicherheitsmarge |
| Tragfähigkeit (kg) | Maximales Werkstückgewicht inklusive Vorrichtungen | Motorüberlastung, Spannfutterschlupf, Getriebeausfall | Rate bei 150 % der maximal erwarteten Last |
| Futter-/Planscheibendurchmesser (mm) | Max. Rohraußendurchmesser, der gegriffen werden kann | Unfähigkeit, das Rohr zu greifen; exzentrische Belastung | Wählen Sie 20 % größer als den maximalen Rohraußendurchmesser |
| Geschwindigkeitsbereich (RPM) | Min. bis maximale Rotationsgeschwindigkeit | Die erforderliche Fahrgeschwindigkeit kann nicht erreicht werden | Vergleichen Sie die berechnete Drehzahl für alle Rohrgrößen |
| Spindeldrehmoment (N-m) | Rotationskraft, die der Motor aushalten kann | Bei exzentrischer oder schwerer Last zum Stillstand kommen | Berücksichtigen Sie die Exzentrizität in der Drehmomentberechnung |
| Neigungsbereich (Grad) | Winkel der Rotationsachse von der Horizontalen | Auf die Flanschrundungspositionen kann nicht zugegriffen werden | Mindestens 90 Grad für volle Flexibilität |
| Geschwindigkeitsstabilität (%) | Schwankung der Drehzahl unter Last | Ungleichmäßige Schweißnahtbreite und -durchdringung | Erfordern weniger als 1 % Geschwindigkeitsschwankung |
| Durchgangsloch (Hohlspindel) | Bohrung durch Spindelmitte | Spülgas oder Kabel können nicht durchgeleitet werden | Unverzichtbar für rostfreie/reaktive Metalle |
Tabelle 2: Wichtige Spezifikationen und Auswahlhilfen für den Positionierer beim Rohrschweißen. Quellen: AWS C4.1 Welding Positioner Standard; ASME BPVC Abschnitt IX; Richtlinien zur Anwendungstechnik des Herstellers.
Wie unterschiedliche Schweißprozesse von einem Rohrschweißpositionierer profitieren
Jeder Lichtbogenschweißprozess profitiert von der Verwendung eines Positionierers, aber das Ausmaß der Verbesserung variiert erheblich je nach Prozess – Unterpulverschweißen (UP-Schweißen) bringt den größten Nutzen, da es physikalisch unmöglich ist, UP-Schweißen in einer anderen Position als der flachen Position durchzuführen.
- Unterpulverschweißen (SAW) — SAW erfordert eine flache Position als absolute Einschränkung; Das körnige Flussmittel kann auf geneigten oder vertikalen Flächen nicht an Ort und Stelle bleiben. Ein Rohrschweißpositionierer ist daher für das UP-Schweißen von Rohren keine Option, sondern eine technische Voraussetzung. Das SAW-Verfahren an positionierungsgewalzten Rohren erreicht Abschmelzraten von 10–20 kg/h und ist damit das Rohrschweißverfahren mit der höchsten Produktivität, das für Wandstärken über 12 mm verfügbar ist.
- MSG-/MIG-Schweißen – Das am häufigsten bei Rohrschweißpositionierern in Fertigungsbetrieben verwendete Verfahren. Der Sprühtransfermodus (die produktivste GMAW-Variante) ist nur in flacher und horizontaler Position nutzbar; Ein Positionierer ermöglicht die Sprühübertragung auf den gesamten Umfang einer Rohrverbindung. Produktivitätssteigerung gegenüber Kurzschluss-MSG mit fester Position: typischerweise 60–120 %.
- GTAW-/WIG-Schweißen — Wird für Wurzellagen an Rohren aus Edelstahl, Chrom-Molybdän und exotischen Legierungen verwendet, bei denen die Röntgenqualität zwingend erforderlich ist. Ein Positionierer ermöglicht es dem Schweißer, an der Oberseite des Rohrs (12-Uhr-Position), wo die Schwerkraft auf das Schweißbad am günstigsten ist, einen gleichmäßigen Schweißbad- und Brennerwinkel beizubehalten, wodurch die Qualität der Wurzelnaht verbessert und das Risiko eines Durchbrennens verringert wird.
- FCAW (Flux-Cored Arc Welding) — Durch den Einsatz von Positionierern entfällt die Notwendigkeit gasloser (selbstgeschützter) FCAW-Elektroden an Rohrverbindungen, sodass die höherwertigen gasgeschützten FCAW-Varianten am gesamten Verbindungsumfang verwendet werden können. Gasgeschützte FCAW erzeugen weniger Spritzer und bessere mechanische Eigenschaften als selbstgeschützte Alternativen.
- SMAW (Stab / manueller Metallbogen) — Selbst das Stabschweißen profitiert erheblich vom Einsatz eines Positionierers. Die Webraupentechnik in flacher Position übertrifft durchweg die Überkopf-Stringerperlen in Bezug auf die Gleichmäßigkeit der Abscheidung, und der Elektrodenstumpfverlust (typischerweise 15–20 % über Kopf) wird in flacher Position auf weniger als 5 % reduziert.
Rohrschweißpositionierer vs. manuelles Allpositionsschweißen: Ein detaillierter Vergleich
Der Produktivitäts- und Qualitätsunterschied zwischen positionierergestütztem und manuellem Allpositions-Rohrschweißen ist groß genug, um in den meisten Fertigungsumgebungen innerhalb von 3 bis 9 Monaten den vollen ROI einer Positioniererinvestition zu erzielen.
| Metrisch | Rohrschweißpositionierer | Manuelles Allpositionsschweißen |
| Anforderungen an die Positionierung des Schweißers | Stationär; Der Brenner wird an einer Position gehalten | Der Schweißer muss sich kontinuierlich um die Verbindung herum bewegen |
| Angetroffene Schweißpositionen | Nur Flat (1G / PA) | Alle Positionen (1G bis 6G) |
| GMAW-Abscheidungsrate | 6–9 kg/Std | 1,5–4 kg/Std |
| Effizienz der Lichtbogen-Einschaltzeit | 65–80 % | 25–45 % |
| Röntgenakzeptanzrate | 97–99 % | 82–92 % |
| Schweißerzeugnis erforderlich | Nur 1G / flache Position | 6G-Zertifizierung (alle Positionen). |
| Ergonomisches Verletzungsrisiko | Niedrig (bequemes Stehen/Sitzen) | Hoch (über Kopf, kniend, verkrampfte Positionen) |
| Skalierbarkeit durch Automatisierung | Direkte Integration in den Roboterarm/Manipulator | Neint scalable without full re-engineering |
| Kapitalkosten | 3.000–150.000 USD, je nach Kapazität | Keine Ausrüstungskosten; höhere Arbeitskosten |
Tabelle 3: Vergleich zwischen Rohrschweißpositionierer und manuellem Allpositionsschweißen. Quellen: AWS Welding Handbook Vol. 2; Miller Electric Produktivitätsstudien 2024; ESAB-Anwendungstechnikdaten.
In welchen Branchen werden Rohrschweißpositionierer am häufigsten eingesetzt?
Rohrschweißpositionierer sind in jeder Branche unverzichtbar, in der die Qualität der Rohrverbindungen, die Produktivität und die Einhaltung von Vorschriften von entscheidender Bedeutung sind. Die folgenden Sektoren stellen die Hauptmärkte dar:
- Öl und Gas (Upstream und Midstream) — Herstellung von Pipeline-Spulen für Sammelsysteme, Transportpipelines und Offshore-Plattformen. Die Anforderungen der API 1104 und ASME B31.4/B31.8-Vorschriften bedeuten, dass jede Schweißnaht eine Röntgen- oder AUT-Prüfung bestehen muss. Der Einsatz von Positionierern ist in allen großen Rohrfabriken Standard. Der globale Pipelinebaumarkt wurde im Jahr 2024 auf 9,2 Milliarden US-Dollar geschätzt (Quelle: GlobalData, 2025).
- Petrochemie- und Raffineriebau — Prozessrohre aus Chrom-Molybdän (P91, P22) und austenitischem Edelstahl erfordern GTAW-Wurzellagen und GTAW- oder GMAW-Fülllagen gemäß ASME B31.3. Positionierer-Rollschweißen mit Spülgasunterstützung (ermöglicht durch Hohlspindel-Positionierer) ist die erforderliche Technik für rostfreie Wurzeln in Röntgenqualität.
- Stromerzeugung — Kesselrohre, Dampfsammler und Turbineneinlassrohre aus Chrom-Molybdän- und Nickellegierungen. Die Anforderungen von Abschnitt I des ASME Boiler and Pressure Vessel Code (BPVC) bedeuten Nulltoleranz für Schweißfehler; Der Einsatz von Stellungsreglern ist in den meisten Kraftwerksbauvorschriften eine Voraussetzung für die Qualitätssicherung.
- Schiffbau und Offshore-Fertigung — Rohrsysteme für Antrieb, Brandbekämpfung, Ballast und Hydraulik. Offshore-Plattformen erfordern die Herstellung großer Mengen an legierten Rohrspulen gemäß den Codes DNVGL-ST-F101 und AWS D1.1. Rollenpositionierer handhaben die in Topside-Modulen üblichen Rohrabschnitte mit großem Durchmesser.
- Lebensmittel, Getränke und Pharmazeutika — Hygienische Prozessrohre aus Edelstahl (316L, 316Ti) für CIP/SIP-Systeme. Orbitale Rohrschweißpositionierer sind für Verbindungen obligatorisch, die den 3-A-Hygienestandards oder ASME BPE (Bioprocessing Equipment)-Anforderungen an die Oberflächenbeschaffenheit entsprechen müssen, bei denen die inneren Schweißnahtprofile ebenso streng kontrolliert werden wie die äußeren Abmessungen.
Häufig gestellte Fragen zu Rohrschweißpositionierern
F1: Welche Größe des Rohrschweißpositionierers benötige ich?
Wählen Sie einen Positionierer mit einer Tragfähigkeit von mindestens 150 % Ihres höchsten erwarteten Werkstückgewichts und einem Spannfutter- oder Rollendurchmesser, der bequem zu Ihrem maximalen Rohraußendurchmesser passt. Berücksichtigen Sie bei der Berechnung der Last immer das Gewicht aller am Rohr angebrachten Vorrichtungen, Ausrichtungswerkzeuge oder Schweißstützringe. Berechnen Sie für exzentrische Lasten (z. B. eine Rohrbaugruppe mit einem großen Stutzen oder Abzweiganschluss auf einer Seite) das exzentrische Moment und vergleichen Sie es mit der Nennmomentkapazität des Stellungsreglers, die normalerweise getrennt von der Grundlastbewertung veröffentlicht wird. Im Zweifelsfall sollten Sie die Größe vergrößern – ein überdimensionierter Stellungsregler arbeitet unter geringerer Belastung und hat eine längere Lebensdauer.
F2: Kann ein Rohrschweißpositionierer beim automatisierten oder robotergestützten Schweißen verwendet werden?
Ja – Rohrschweißpositionierer sind eine Kernkomponente von Roboterschweißzellen und wurden speziell für die Annahme von Synchronisationssignalen von Robotersteuerungen und CNC-Schweißsystemen entwickelt. In einer synchronisierten Roboterschweißzelle sendet die Robotersteuerung einen Geschwindigkeitsbefehl an den Servoantrieb des Positionierers, der die Rotationsgeschwindigkeit in Echtzeit anpasst, um während des Schweißvorgangs eine konstante Lichtbogengeschwindigkeit aufrechtzuerhalten. Zu den Kommunikationsschnittstellen gehören analog 0–10 V, RS-485 Modbus, PROFIBUS, EtherCAT und DeviceNet, je nach Positionierer- und Robotergeneration. Diese Integration macht es überflüssig, dass der Roboter komplexen Bogenpfaden um den Rohrumfang folgen muss, was das Roboterprogramm erheblich vereinfacht und die Pfadgenauigkeit verbessert.
F3: Wie wirkt sich ein Rohrschweißpositionierer auf die Qualifikationsanforderungen für Schweißer aus?
Durch den Einsatz eines Rohrschweißpositionierers wird die erforderliche Schweißerqualifikation von „All-Position“ (6G oder 6GR) auf „Flachposition“ (1G) reduziert, wodurch der Pool an qualifizierten Schweißern, die für die Arbeit zur Verfügung stehen, erheblich erweitert wird. Gemäß AWS D1.1 und ASME Abschnitt IX ist eine 6G-Rohrschweißerqualifikation die höchste Zertifizierung, die alle Positionen abdeckt und den Schweißer für praktisch jede Nutnahtgeometrie qualifiziert. Es erfordert viel Übung und verlangt einen Premiumlohn. Für Arbeiten mit Positionierwalzen reicht eine 1G-Qualifikation aus, die auch von weniger erfahrenen Schweißern erworben werden kann. Auf Arbeitsmärkten, in denen es nur wenige 6G-zertifizierte Schweißer gibt, löst die Einführung von Positionierern direkt einen Personalengpass.
F4: Was ist der Unterschied zwischen einem Rohrschweißpositionierer und einem Rohrrotator?
Ein Rohrschweißpositionierer greift das Rohr an einem oder beiden Enden und dreht es von einem Spindelstock aus, während ein Rohrrotator das Rohr außen auf angetriebenen Rollen entlang seiner Außenfläche stützt. Der wesentliche funktionale Unterschied liegt in der Greifmethode: Ein Positionierer benötigt Zugang zum Rohrende, um das Spannfutter zu montieren, während ein Rollenrotator Rohrabschnitte beliebiger Länge ohne Zugang zum Ende stützen und drehen kann. Rollenrotatoren werden für sehr große oder schwere Rohre (über 500 mm Außendurchmesser), lange Abschnitte (über 6 Meter) und Druckbehälter bevorzugt, bei denen der Endzugang durch die Behältergeometrie eingeschränkt ist. Spindelstock-Reitstock-Positionierer bieten eine präzisere Rotationssteuerung und können geneigt werden, wodurch sie sich besser für Präzisionsarbeiten mit kleinerem Durchmesser eignen.
F5: Wie pflege ich einen Rohrschweißpositionierer?
Die wichtigsten Wartungsaufgaben für einen Rohrschweißpositionierer sind die Getriebeschmierung, die Inspektion und Reinigung der Spannbacken, die Überprüfung der Motor- und Antriebselektronik sowie die Überprüfung des Erdungskabels. Das Getriebeöl sollte alle 2.000 Betriebsstunden oder jährlich, je nachdem, was zuerst eintritt, gewechselt werden. Dabei ist die vom Hersteller angegebene Ölviskosität zu verwenden (normalerweise ISO VG 220-Getriebeöl). Auf den Spannbacken sammeln sich Spritzer und Ablagerungen an, die die Spannkraft verringern. Sie sollten alle 500 Stunden gereinigt und die Backenverzahnung auf Verschleiß überprüft werden. Das Erdungsrückleitungskabel (das den Schweißstrom durch den Stellungsregler zurück zur Schweißstromquelle leitet) sollte wöchentlich auf Isolationsschäden überprüft werden; Eine unterbrochene Erdungsrückführung zwingt den Schweißstrom durch die Getriebelager, was zu einem schnellen Lagerausfall führt.
F6: Was ist ein Hohlspindel-Rohrschweißpositionierer und wann ist er erforderlich?
Ein Hohlspindelpositionierer verfügt über eine Bohrung durch die Mitte der rotierenden Spindel, sodass Spülgasschläuche, Elektrokabel oder Datenleitungen ohne Kabelgewirr durch die Rotationsachse verlaufen können. Diese Funktion ist beim Schweißen von Rohren aus Edelstahl, Titan, Duplex-Edelstahl oder anderen reaktiven Metallen unerlässlich, bei denen die Rückseite der Wurzelschweißnaht mithilfe von Argon- oder Stickstoff-Rückspülgas vor Luftsauerstoffkontamination geschützt werden muss. Ohne Hohlspindel wickelt sich der Spülgasschlauch um die Außenseite des rotierenden Spannfutters und verheddert sich innerhalb weniger Umdrehungen, wodurch der Positionierer auf Teilumfangsschweißungen beschränkt ist oder eine manuelle Schlauchführung erforderlich ist – beides macht den Zweck der Verwendung eines Positionierers zunichte. Für das Schweißen von Kohlenstoffstahlrohren ohne Rückspülanforderungen ist eine solide Spindel ausreichend und kostengünstiger.
Fazit: Der richtige Rohrschweißpositionierer verändert die Fertigungsökonomie
Ein Rohrschweißpositionierer ist kein praktisches Zubehörteil – er ist ein Produktivitäts- und Qualitätsmultiplikator, der die wirtschaftlichen Grundlagen der Rohrfertigung verändert. Durch die Umwandlung jeder Schweißnaht an einer Rohrverbindung in eine flache Schweißnaht, unabhängig von der Verbindungsausrichtung, ermöglicht ein Positionierer höhere Abschmelzraten, geringere Fehlerraten, weniger spezielle Schweißerqualifikationsanforderungen und eine direkte Integration in automatisierte Schweißsysteme. Die Wahl zwischen einem Spindelstock-Reitstock-Positionierer, einem Drehtisch, einem Rollenrotator, einem Orbitalsystem oder einer Manipulator-integrierten Zelle hängt ganz von Ihrem spezifischen Rohrdurchmesserbereich, den Verbindungstypen, dem Produktionsvolumen und Ihren Automatisierungsambitionen ab.
Die Daten sind eindeutig: Fertigungsbetriebe, die systematisch Rohrschweißpositionierer einsetzen, erzielen eine um 40–65 % höhere Schweißproduktivität, 55–83 % weniger Schweißfehler und radiologische Akzeptanzraten von über 97 % – Ergebnisse, die manuelles Allpositionsschweißen nicht zuverlässig erreichen kann. Für jeden Betrieb, der mehr als ein paar Rohrverbindungen pro Tag schweißt, gehört der ROI-Fall für einen Rohrschweißpositionierer zu den klarsten Kapitalinvestitionsentscheidungen in der Fertigungsindustrie.